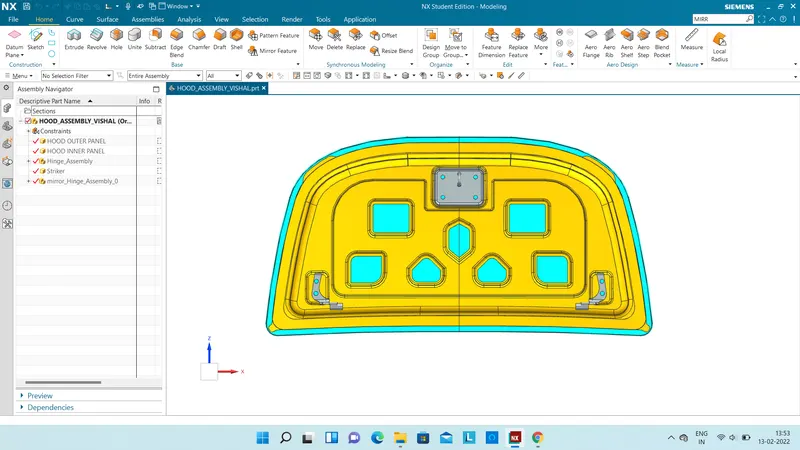
Hood design-Week 2
HOOD DESIGN.
- WHAT IS A HOOD ?
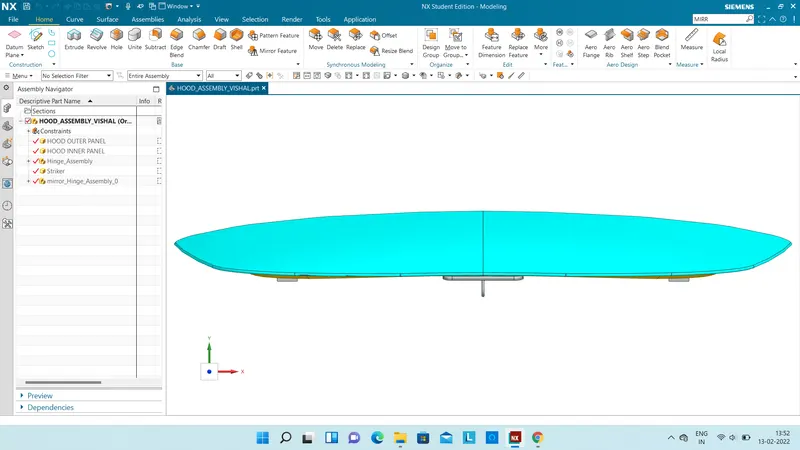
HOOD IS UPPER MOST COVER FOR THE ENGINE COMPARTMENT , WHICH OPENS AND CLOSES FOR WORKING.
ITS PURPOSE IS TO GIVE ACCESS TO THE ENGINE FOR REPAIR AND MAINTAINANCE.
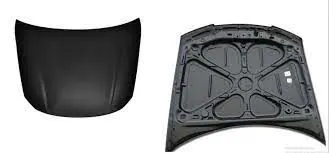
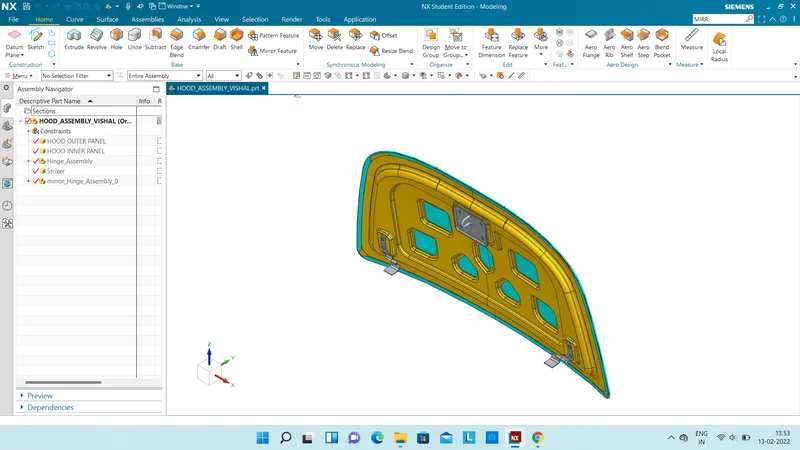
THERE ARE FEW COMPONENTS IN HOOD : 1. HOOD OUTER PANEL
2. HOOD INNER PANEL
3. HINGES
4. LATCH AND STRIKER
1. HOOD OUTER PANEL
- HOOD OUTER PANEL IS STYLISH PART OR THE OUTER MOST PART (CLASS A IN OTHER WORDS).
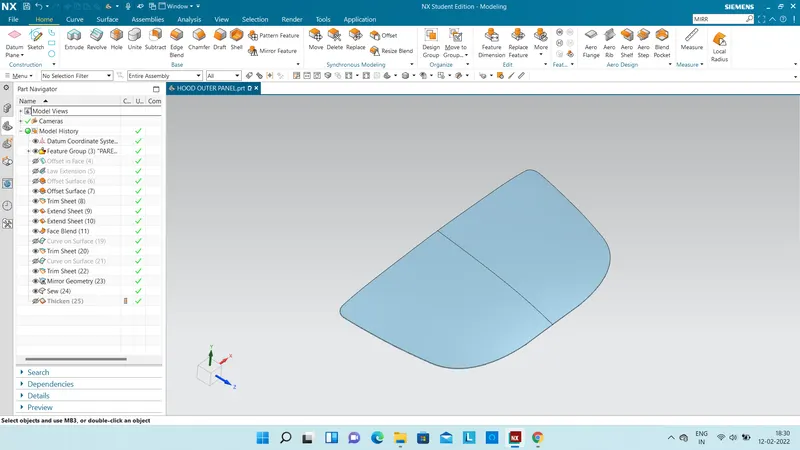
- THE STANDARD THICKNESS FOR HOOD PANEL IS 0.75 MM
2. HOOD INNER PANEL
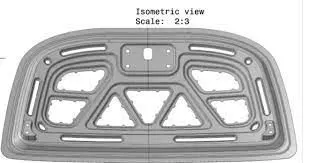
- HOOD INNER PANEL IS NOTHING BUT INNER PART OF THE HOOD.
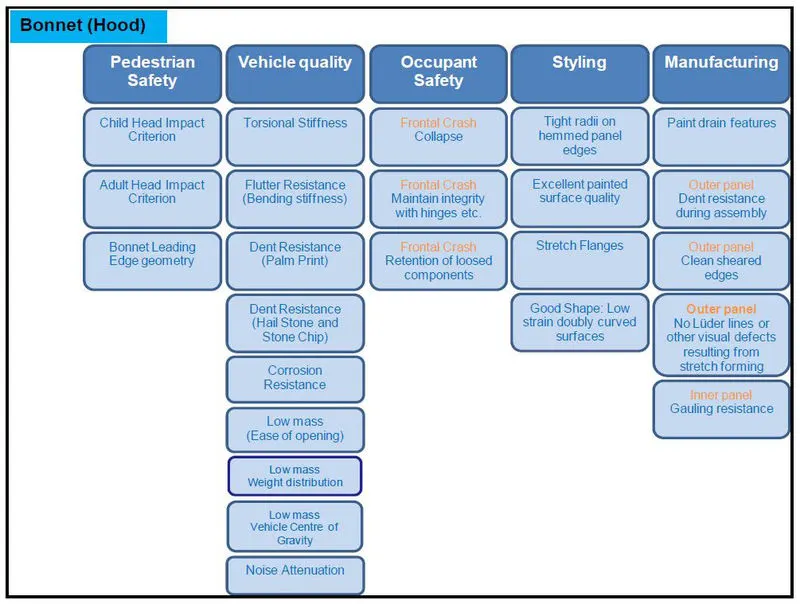
- A INNER PANEL IS PROVIDED TO IMPROVE RIGIDITY , DURABILITY AND PEDESTRAIN PROTECTION.
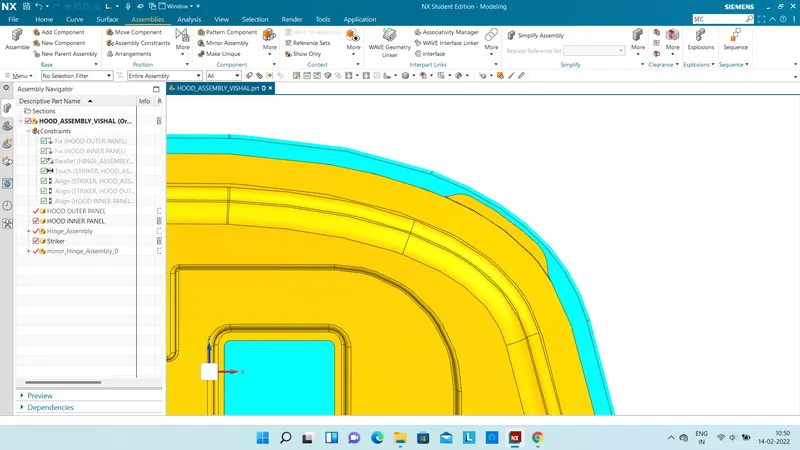
- IN WHICH A MULTI CONE STRUCTURE AND FRAME STRUCTURE ARE ARRANGED ON IT.
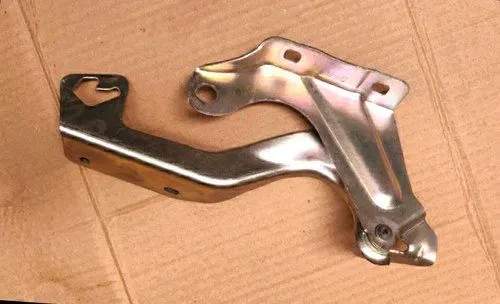
3. HOOD HINGES
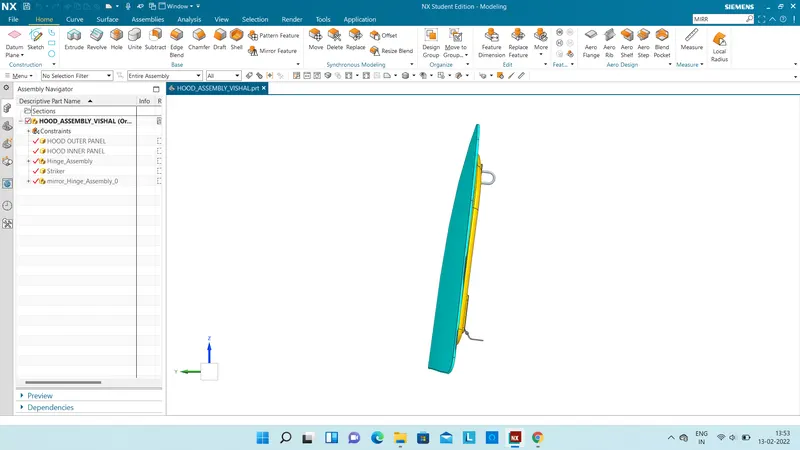
- Drivers can raise and lower their vehicle's hood thanks to the hood hinges that serve as the body panel's pivoting point.
- These hinges also hold the hood closed on their end, and most vehicles have two hood hinges, one for each side.
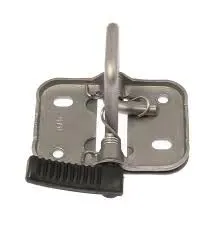
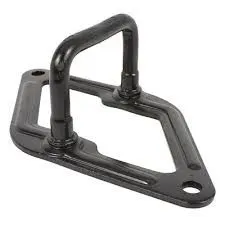
4. LATCH AND STRIKER
- Hood Latch Striker is designed for long-lasting use. It's durable steel construction safeguards against body damage, ensuring the vehicle hood won't unexpectedly open while driving.
- The hood latch is an extremely simple latch When the hood is closed, the latch slides over what is called a catch, and a spring covers the latch to keep it snug. When you pull the knob inside the car to open the hood, the hood latch cable opens the latch, allowing it to bypass the catch and open.
DESIGN CONSIDERATION FOR HOOD :
- MASTER SECTION
- HOOD INNER PANEL DESIGN
- MASTIC DATA DESIGN
- LATCH AND HINGE REINFORCEMENT
- HINGE AND STRIKER
- FORCE DISTRIBUTION IN INNER PANEL
- PEDESTRAIN SAFETY.
- HOOD OPENING ANGLE.
FUNCTIONAL REQUIRMENTS :
LATCH TRAJECTORY.
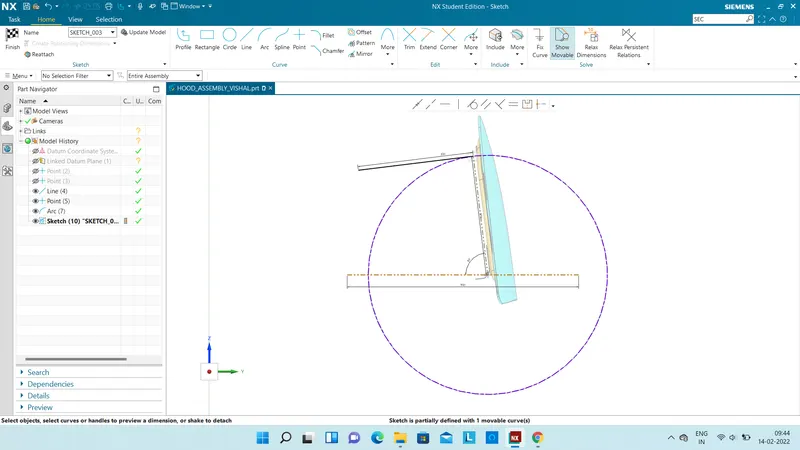
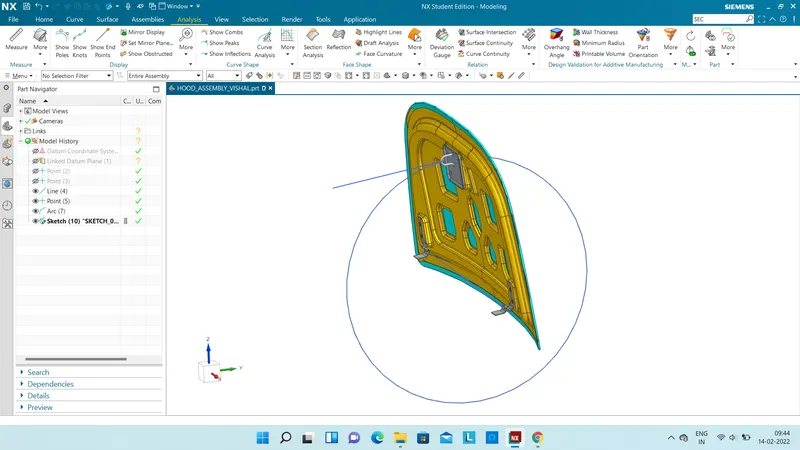
- LATCH TRAJECTORY IS NOTHING BUT ASSEMBLY THE LATCH & STRIKER IN THE INNER PANEL.
- THE PROCESS WHICH IS FOLLOWED IS KNOWN AS LATCH TRAJECTORY.
- FOR THIS WE FIRST NEED A HINGE AXIS
NOW WHAT IS HINGE AXIS : A LINE FROM CENTER OF A HINGE TO THE ANOTHER HINGE CENTER IS KNOWN AS HINGE AXIS.
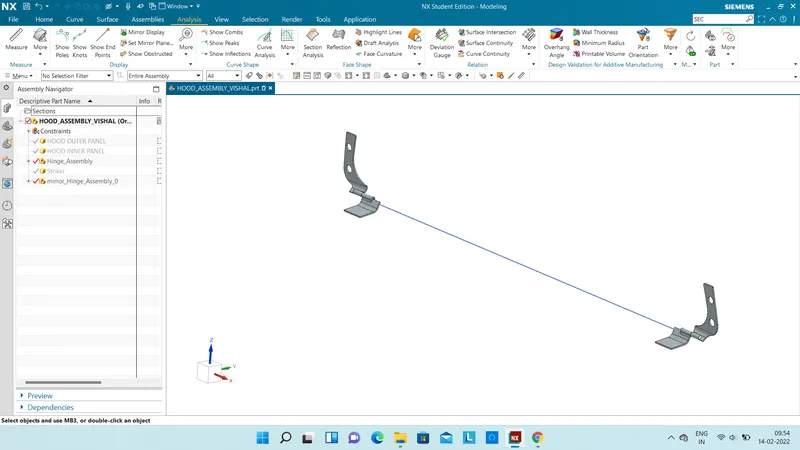
- NOW FROM THIS HINGE AXIS WE NEED TO CREATE A CENTER POINT , FROM THAT CENTER POINT DRAW A CIRCLE.
- ALSO DRAW A STRAIGHT LINE FROM THAT POINT , NOW FROM THAT LINE DRAW TOWARDS UPWARD SIDE OF HOOD AND TOUCH IT TO THE CIRCLE.
- FROM THAT NOW DRAW A TANGENT LINE FROM CIRCLE , AND ENSURE WHEN CHANGE ANGLE OF THE PREVIOUS LINE THE TANGENT SHOULD ALSO MOVE.
- WHAT THIS WILL DO IS THIS WILL MAKE OUR STRIKER TO MOUNT EASILY AND WE CAN ITS POSITION VERY EASILY ALSO ENSURE WHEN CHANGE THE DISTANCE OF HORIZONTAL STRIKER SHOULD MOVE UP & DOWN.
- AFTER THIS CREATE A SAME LINE IN STRIKER COMPONENT.
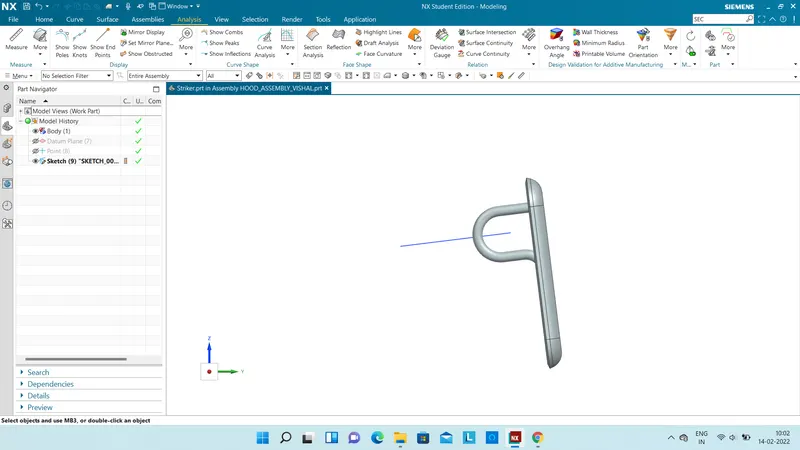
- LIKE THIS , NOW WE CAN DO ASSEMBLY CONSTRAIN WE CAN TOUCH ALIGN TO THE POINT OF THAT TANGENT LINE WITH END POINT OF STRIKER LINE, THIS WILL MOVE ON HOOD PANEL.
- AFTER THAT GIVE TOUCH WITH THE EMBOSS.
EMBOSS .
- AS HOOD PANEL IS A SINGLE WE NEED TO PROVIDE STRENGTH TO IT THATS WHY WE DESIGN EMBOSS.
- FROM THAT EMBOSS WE NEED TO REMOVE MATERIAL FOR THE PEDESTRAIN PROTECTION WHILE COLLISION.
HEMMING .
- WHAT IS HEMS : HEMS ARE FOLDS TO THE EDGE OF PART TO CREATE A ROUNDED SHAPE EDGE.
- HEMS MAY BE OPEN , FLAT OR TEAR DROPPED AND TOLERANCES DEPEND ON HEMS RADIUS , MATERIAL THICKNESS AND FEATURE NEAR HEM , THE PROCESS OF CREATING A HEM IS CALLED HEMMING.
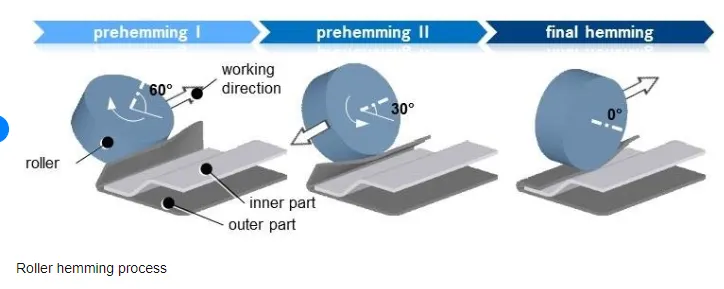
TYPES OF HEMS : 1. OPEN HEM
2. ROLLED HEM
3. TEAR DROP HEM
4. CLOSED HEM
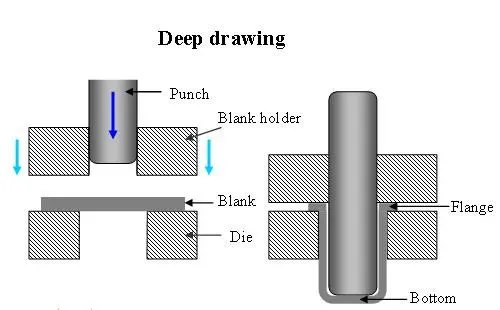
DEEP DRAWING PROCESS .
- Deep drawing is a sheet metal forming process in which a sheet metal blank is radially drawn into a forming die by the mechanical action of a punch.The process is considered "deep" drawing when the depth of the drawn part exceeds its diameter.
RELIEF REAR SECTION
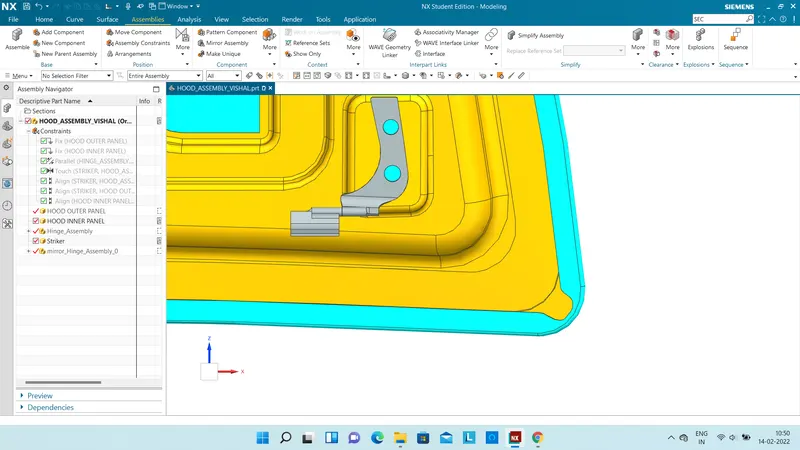
- WE NEED TO PROVIDE A RELIEF SECTION ON BOTH SIDE OF HOOD THAT MEANS REAR SIDE AND FRONT SIDE.
- THESE ARE PROVIDED FOR THE ROLLERS DURING HEMMING PROCESS TO REST.
REAR RELIEF :
FRONT RELIEF :