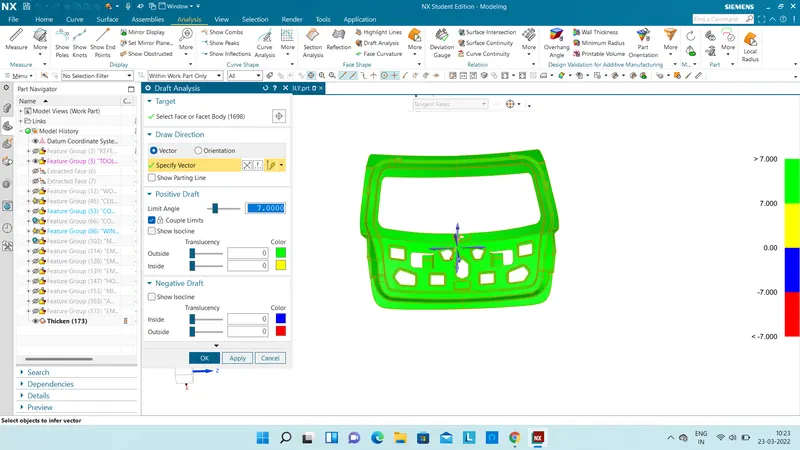
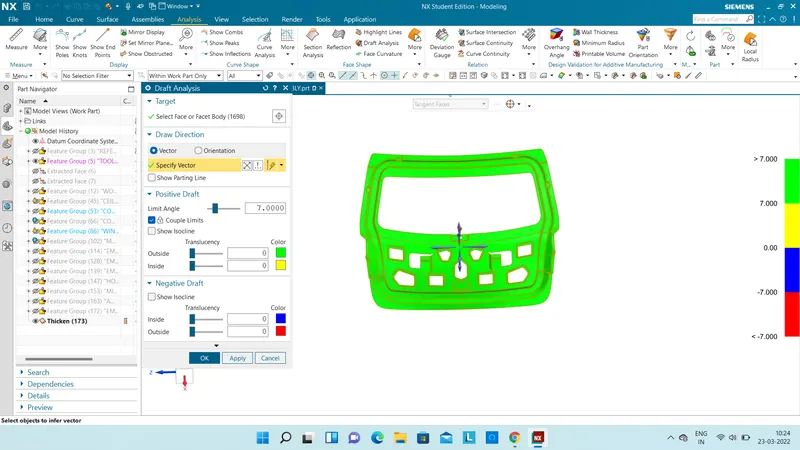
Design of backdoor
BACKDOOR OR TAILGATE :
- BACKDOOR OR BOOT IS ENCLOSED SPACE AT THE BACKSIDE OF THE VEHICLE.
- A DOOR PROVIDED TO COVER THE BOOT SPACE OF A VEHICLE IS CALLED BACKDOOR OF THE CAR.
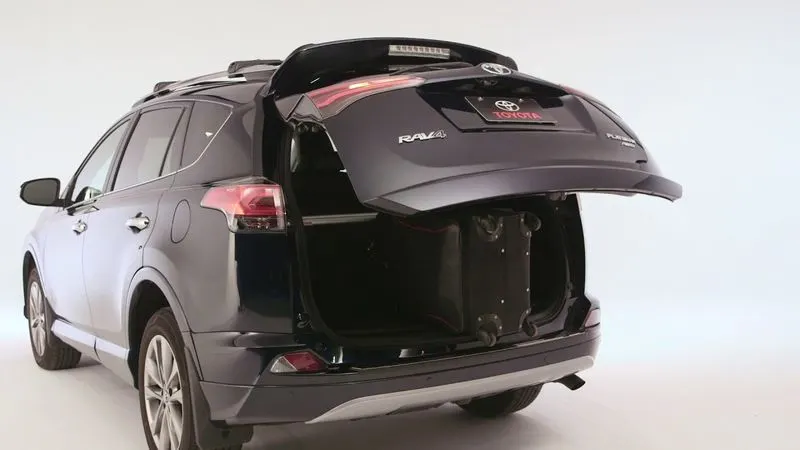
- BACKDOOR AGAIN PLAYS A VITAL ROLE IN THE VEHICLE AS AESTHETIC , SPACE FOR LUGGAGE SPACE ETC.
- BACKDOOR ITSELF IS NOT A SINGLE PART ITS ASSEMBLY OF FEW OTHER COMPONENTS.
PARTS OF BACKDOOR :
- BACKDOOR OUTER PANEL (UPPER)
- BACKDOOR OUTER PANEL (LOWER)
- BACKDOOR INNER PANEL
- HINGE REINFORCEMENT
- STRIKER REINFORCEMENT
- WIPER MOTOR REINFORCEMENT
- GAS STAY REINFORCEMENT
- HEMMING
DESIGN CONSIDERATION FOR BACKDOOR :
- MATERIAL SELECTION ( ALUNIMIUM VS STEEL)
- STRENGTH IN IMPACT ZONE
- LATCH AND STRIKER POSITON
- GAS STAY AND WIPER MOTOR POSITION
- GAPS AND FLUSHNESS
- LOAD ANALYSIS
LOAD ANALYSIS IS MOST IMPORTANT CONSIDERATION FOR BACKDOOR DESIGN.
1. BEND TEST
2. TORSION TEST
3. ABUSE CASES
4. DENT TEST
5. ASSEMBLY LOAD CASE
6. ENDURANCE TEST
FUNCTIONAL REQUIREMENTS:
- THE MOST IMPORTANT CRITERIA IS REAR WINDSHIELD GLASS AS IT GIVES US REAR VISIBILITY FOR THE DRIVER.
- AND BOOT SPACE AREA WE NEED TO HAVE MAXIMUM BOOT SPACE IT DEPENDS ON DESIGN OF OUR INNER PANEL.
DESIGNING BACKDOOR :
- WE HAVE BEEN GIVEN WITH A CLASS A SURFACE OF BACKDOOR OUTER PANEL.
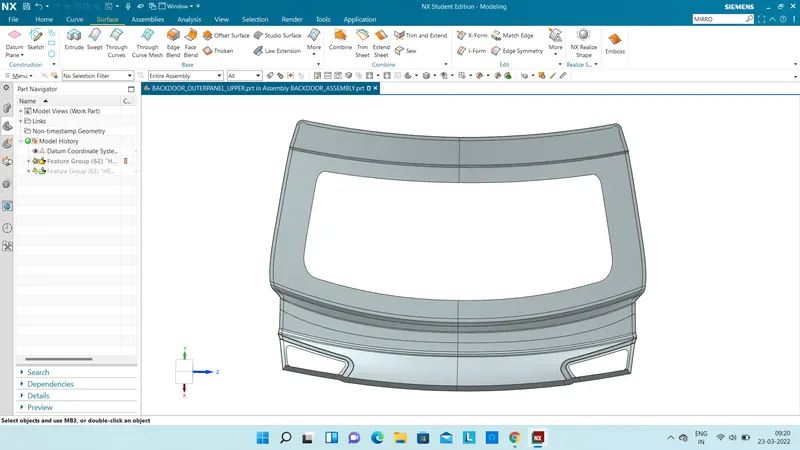
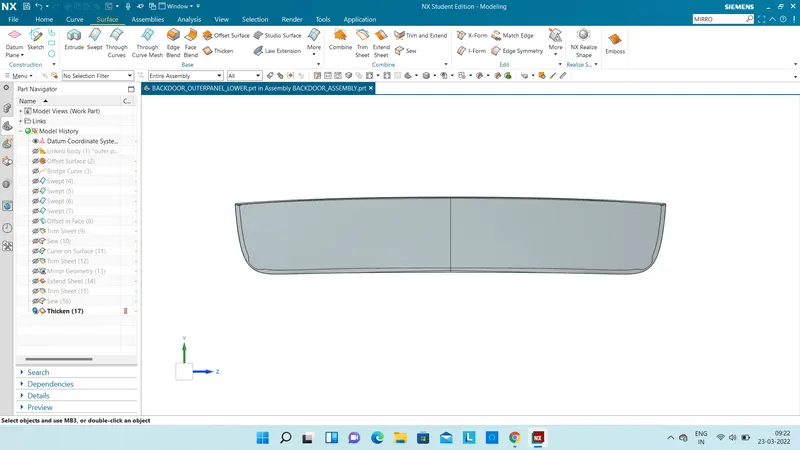
- THE OUTER PANEL OF THE BACKDOOR WILL BE IN TWO PARTS OUTERPANEL UPPER & LOWER.
- WE WILL CONSIDER BOTH A DIFFERENT PART AT THE END BOTH ARE JOIN BY SPOT WELDING.
- FIRST WE NEED TO CHECK WITH GIVEN CLASS A SURFACE WHETHER THE SURFACE IS GOOD OR NOT OR IF NEED TO IMPROVE.
- NOW , FROM GIVEN SURFACE WE START DESIGNING INNER PANEL WHICH IS MOST IMPORTANT PART OF BACKDOOR.
- BECAUSE EVERY EMBOSS FOR GAS STAY , HINGE , STRIKER , WIPER MOTOR AND MASTIC JOINING FOR OUTER PANEL WILL BE IN THE INNER PANEL.
- SO WE WILL DEVELOP INNER PANEL AS ANOTHER SEPERATE PART.
- WE NEED IMPROVE STRENGTH OF INNER PANEL COZ IT WILL PLAY MAJOR ROLE DURING BACK IMPACT COLLISION.
- SO WE NEED TO TRANSFER THE FORCE OUTSIDE THE VEHICLE.
- THUS WE PROVIDE EMBOSS SO THAT IT WILL TAKE THE FORCE AND DIVET IT.
- SO THE EMBOSS ARE USED AS IN SHAPE OF V AND Y.
INNER PANEL :
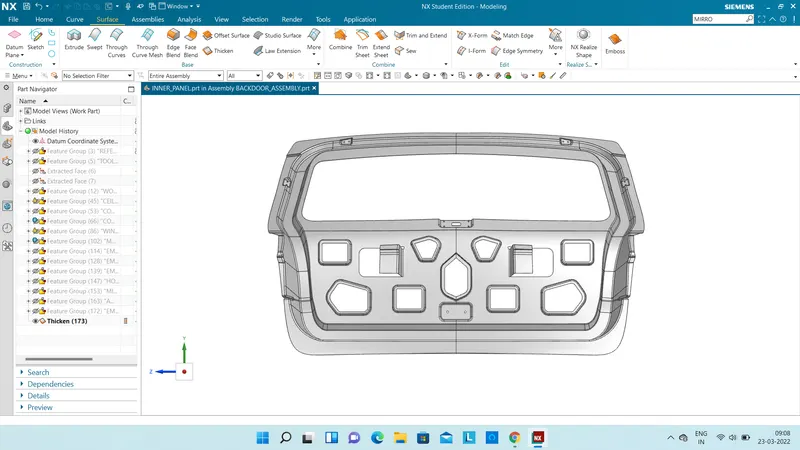
- AFTER INNER PANEL WE NEED TO HAVE REINFORCEMENTS FOR ALL THE PARTS , SO WILL CREATE RF FOR EVERY INDIVIDUAL.
- AFTER WE CAN APPROACH FOR HEMMING CREATION IN BOTH THE OUTER PANEL.
- COMPARE TO HOOD , BACKDOOR IS A CRITICAL PART IT HAS MANY SURFACES AND CURVES , SO WE CANNOT APPROACH FOR HEMMING JUST LIKE WE DID IN HOOD.
- HERE WILL TRY ANOTHER METHOD WERE WE CAN OFFSET THE OUTER PANEL AND THAN CREATE SWEFT FROM THAT TWO SURFACE.
- SWEFT COMMAND WILL NOT WORK EVERYWERE AT SOME AREA IT MIGHT CREATE AN ISSUE OR SURFACE WILL NOT GOOD THERE SO AT THAT PARTICULAR AREA WE CAN TRY THROUGH CURVE MESH.
- FROM THIS APPROACH WE CAN CREATE HEMMING.
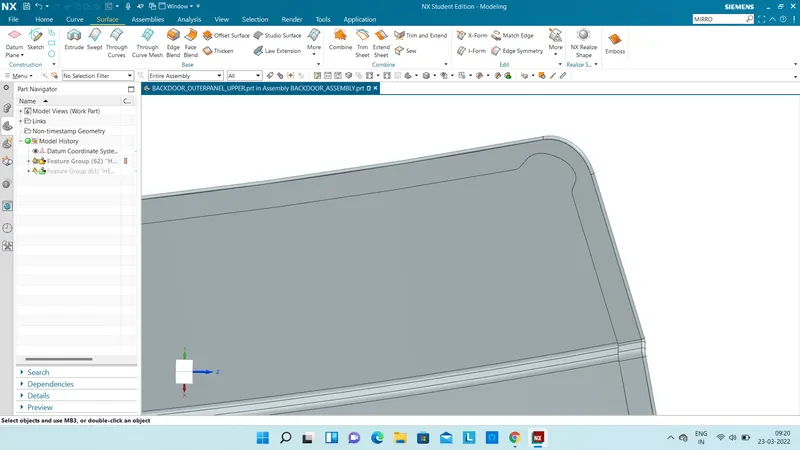
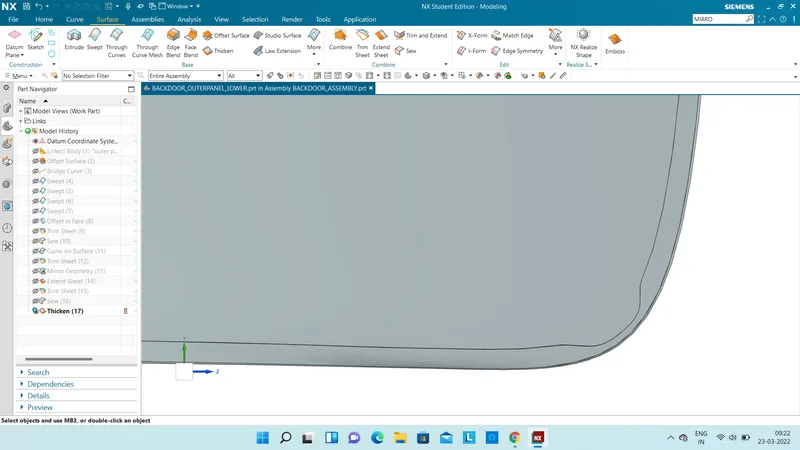
- WE NEED TO PROVIDE RELIEF AT CORNERS TO GIVE REST TO THE ROLLER DURING ROLLING PROCESS.
REINFORCEMENTS :
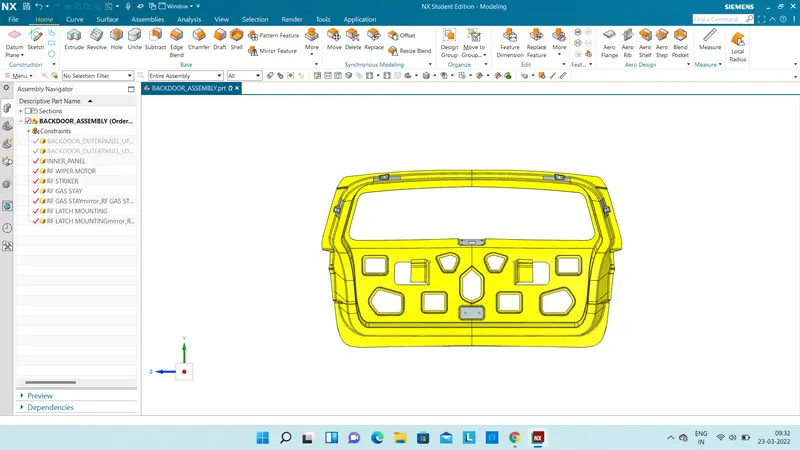
- THERE IS A CRITICLA POINT BOTH OUTER PANEL AND INNER WILL JOIN TOGETHER.
- BOTH THE OUTER PANEL WILL BE SPOT WELDED AND HEM TOGETHER WITH INNER PANEL BY HEMMING GLUE.
ASSEMBLY :
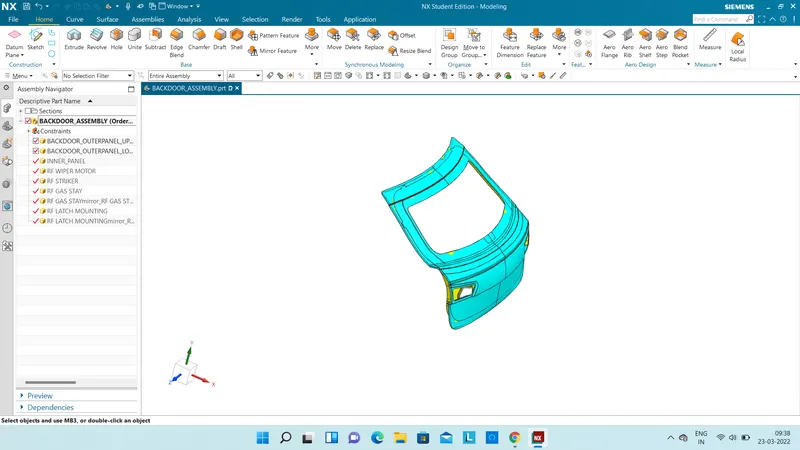
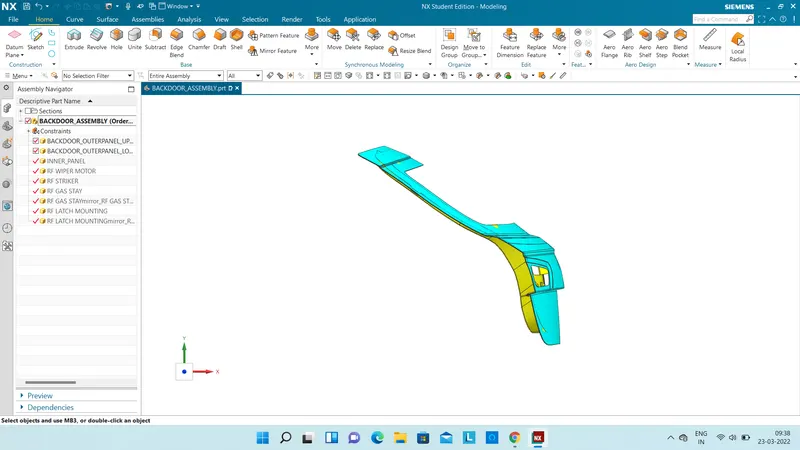
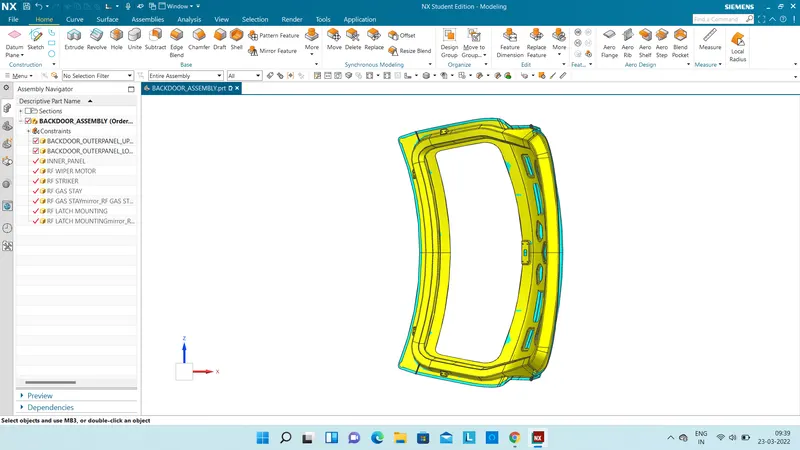
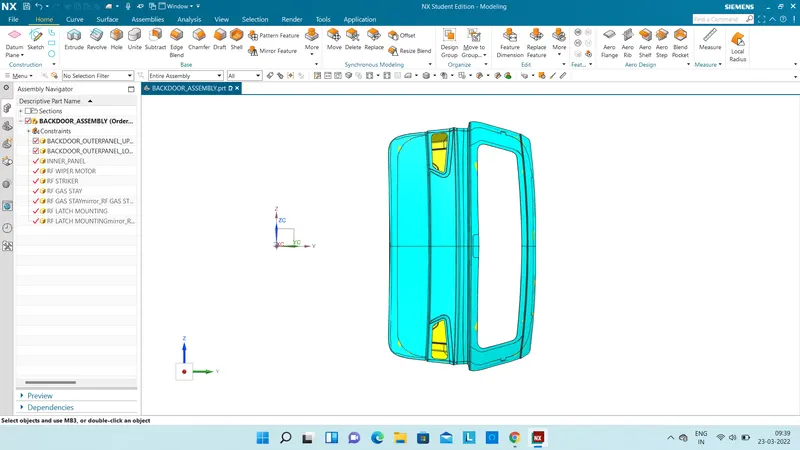
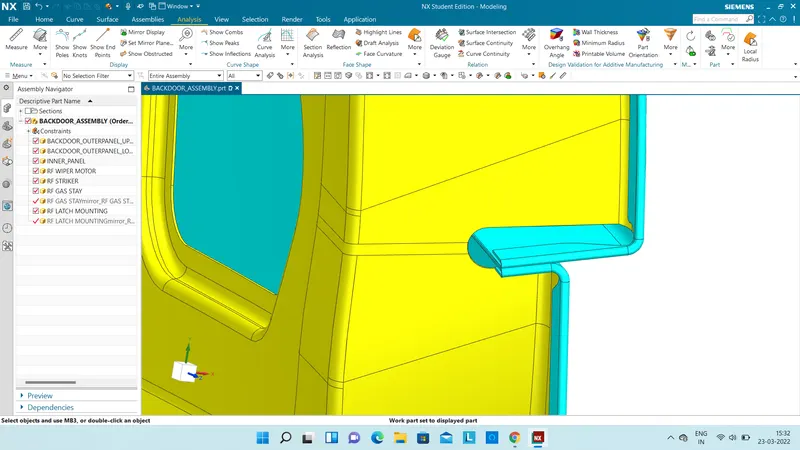
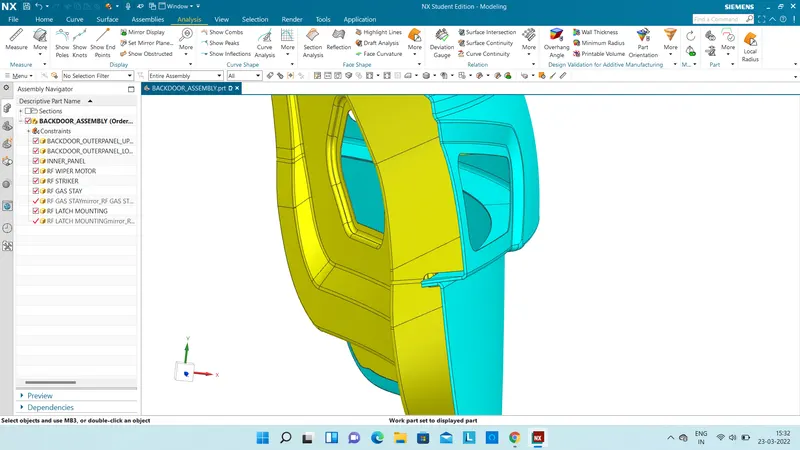
*NOTE* : DUE TO SOFTWARE DISPLAY ISSUE IT MIGHT LOOK LIKE THERE IS SURFACE OVERLAPPING BUT I HAVE CHECKED IT THERE IS NO OVERLAPPING.
JOINING PROCESS :
- OUTER PANEL AND INNER PANEL ARE JOINED WITH HELP OF HEMMING WHICH IS ROLLED OVER THE SURFACE AND STICK WITH HEMMING GLUE.
- OUTER PANEL AND INNER PANEL IS JOIN FROM INSIDE MY MASTIC PURPOSE.
- OUTER PANEL UPPER & LOWER ARE SPOT WELDED TOGETHER.
- ALL THE REINFORCEMENTS ARE ALSO SPOT WELDED.
MAUFACTURING PROCESS :
DEEP DRAWING PROCESS :
- Backdoor is manufactured by deep drawing process
- Deep drawing is a sheet metal forming process in which a sheet metal blank is radially drawn into a forming die by the mechanical action of a punch. It is thus a shape transformation process with material retention. The process is considered "deep" drawing when the depth of the drawn part exceeds its diameter.
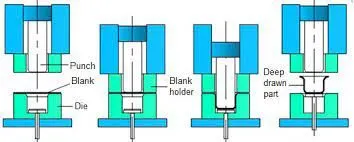
- Deep drawing is a sheet metal forming process used industrially to produce cup-shaped, box-shaped, and other complex-curved hollow-shaped sheet parts.
MATERIAL SELECTION :
- NOWADAYS MATERIAL SELECTION IS BECOME THE MOST FACTOR FACTOR OF CONSIDERATION.
- BECAUSE MATERIAL SELECTION GIVES STRENTH , WEIGHT AND COST OF THE COMPONENT.
- AND ALSO HOW EASY IT IS TO MANUFACTURE.
- THE TWO MOST FAV MATERIAL FOR SHEET METAL ARE ALUMINIUM AND STEEL.
ALUMINIUM STEEL
- PARTS ARE CASTED - PARTS ARE STAMPED
- REINFORCEMENT CAN BE NEGLECTED - REIBFORCEMENTS ARE NECESSARY
- LOCAL THICKNESS CAN BE VARIED - HAS ONLY UNIFORM THICKNESS
- LIGHTER IN WEIGHT AND LESS NUMBER OF COMPONENTS. - HEAVIER & MORE COMPONENTS.
DRAFT ANALYSIS :
INNER PANEL