Week 1:- Introduction to BiW and Fixtures Challenge
Q-1 WHAT IS BIW & DEFINE ITS PARTS ?
- BIW TERM STANDS FOR BODY IN WHITE.
- IT IS THE STAGE IN AUTOMOBILE WHERE BODY SHELL STRUCTURE SHEET METAL COMPONENTS ARE WELDED TOGETHER IN WELD SHOP JUST BEFORE PAINT.
- WHY IT IS CALLED WHITE , WHILE IT IS GREY IN COLOUR AS OF DUE TO PRIMER.
- IN EARLY YEARS CAS SHELL STRUCTURE WERE KEPT IN WHITE COLOUR BEFORE ASSEMBLING SUSPENSION , ENGINE.
- IT IS KEPT WHITE TO GIVE COLOUR CHOICE TO CUSTOMER.
- NOW TERM REMAINS THE SAME & REFERS TO THE WELDED SHEET METAL STRUCTURE.
- BIW DESIGN IS ALWAYS DRIVEN BY AESTHETIC , AERODYNAMIC & COST CRITERIA.
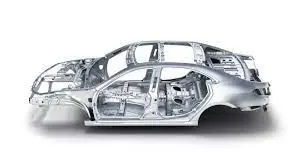
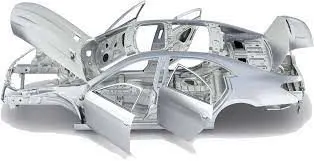
BIW PARTS :
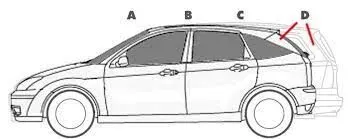
1. A , B , C, D PILLARS.
- IN CASE OF ANY VEHICLES PILLARS REFERS TO ROOF PILLARS AND THEY ARE LETTERED FROM FRONT TO BACK.
- A PILLARS STRADDLE THE WINDSHIELD , B - PILLARS ARE IN MIDDLE OF THE PASSENGER COMPARTMENT. (JUST BEHIND THE FRONT DOOR)
- C - PILLARS ARE THOSE AT REAR OF THE PASSENGER COMPARTMENT.
- THE D - PILLARS ARE BACK ROOF PILLAR & FORM THE UPRIGHTS THAT SUPPORT THE REAR WINDOW.
2. DASHBOARD MOUNTING PANEL.
- A DASHBOARD ALSO CALLED AS DASH , INSTRUMENTAL PANEL (IP) OR FASCIA IS A CONTROL PANEL LOCATED DIRECTLY AHEAD OF A VEHICLES DRIVER , DISPLAYING INSTRUMENTATION
AND CONTROL FOR VEHICLE'S OPERATION.
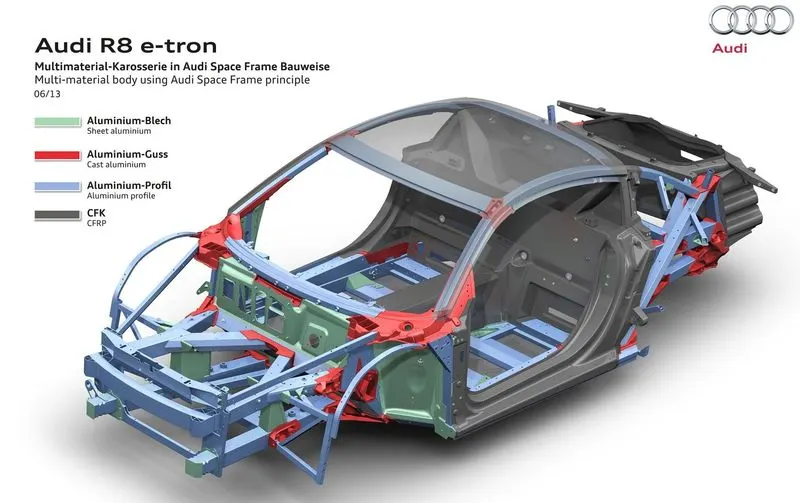
3. WINDSCREEN & REAR WINDOW RAIL.
- WINSHIELDS PROTECTS THE VEHICLE'S OCCUPANTS FROM WIND & FLYING DEBRIS SUCH AS DUST & ROCKS AND PROVIDES A AERODYNAMICALLY FORMED WINDOW TOWARDS THE FRONT.
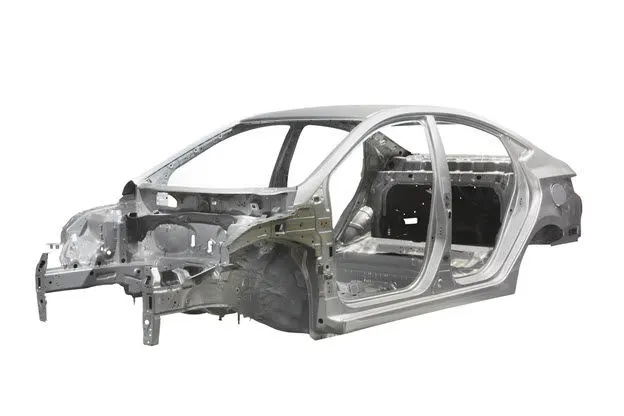
4. CANT RAIL.
- IN THE CONTRUCTION OF BODY SIDE IT IS CANTED IN THAT THE TOP IN ANGLED TO MATCH THE ROOF PROFILE.
5. ROOF STRUCTURE.
- STRUCTURE ABOVE THE WINDSHIELD.
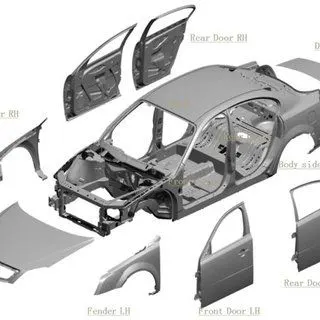
6. SIDE SILL.
- A SIDE SILL IS A LONGITUDINALLY EXTENDING AT EACH OF THE LATERALLY OPPOSITE SIDES OF A LOWER PORTION OF A VEHICLE BODY IS PROVIDED WITH A SUBSTANTIALLY UNIFORM
BOX LIKE CROSS SECTION WHICH IS DEFINED BY A TOP & BOTTOM WALL AND A RIGHT & LEFT SIDE WALL.
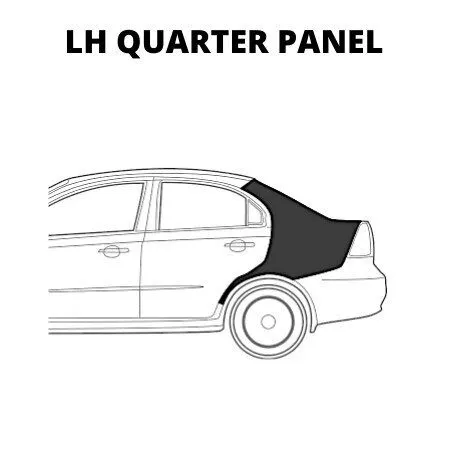
7. QUATER PANEL OR WINDOW.
- A QUATER PANEL IS A BODY PANEL OF AN AUTOMOBILE BETWEEN THE REAR WINDOW & THE TRUNK TYPICALLY WRAPS AROUND THE WHEEL WELL.
- QUATER PANELS ARE MADE UP OF SHEET METAL BUT ARE SOMETIMES MADE UP OF CARBON FIBRE , FIBRE GLASS OR FIBRE REINFORCED PLASTIC.
8. CROSS MEMBER.
- A CROSS MEMBER IS A STRUCTURAL SECTION THAT IS TRANSVERSE TO THE MAIN STRUCTURE , THE TERM TYPICALLY REFERS TO A COMPONENT USUALLY OF SHEET , USUALLY BOX THAT IS
BOLTED ACCROSS THE UNDERSIDE OF MONOCOQUE OF VEHICLE TO SUPPORT THE INTERNAL COMBUSTION ENGINE & TRANSMISSION.
- FOR THE SUSPENSION OF ANY CAR TO OPERATE AS IT SHOULD FOR PROPER HANDLING , & TO KEEP THE BODY PANEL INTO ALIGNMENT THE FRAME AS TO BE STRONG ENOUGH.
9. FRONT & REAR VALANCE.
- THE FRONT VALANCE IS THE SHEET METAL BELOW THE FRONT BUMPER ATTACHED TO THE FENDERS , REAR VALANCE IS THE METAL PANEL THATS RUNS UNDER THE REAR BUMPER BETW
THE QUATER PANELS.
10. SCUTTLE.
- A SCUTTLE DRAIN IS USED TO DIVERT ANY WATER WHICH FALLS ON YOUR CAR WINDSCREEN TO THE GROUND WITHOUT COMING IN CONTACT WITH ENGINE.
11. FIREWALL.
- THE FIREWALL IS PART OF AN AUTOMOBILE THAT SEPERATES ENGINE COMPARTMENT FROM THE PASSENGER COMPARTMENT.
12. FLOOR , SEAT & BOOT PAN.
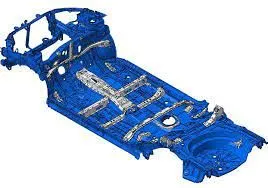
- THE FLOOR PAN IS THE LARGE SHEET METAL STAMPING THAT OFTEN INCOPORATES SEVERAL SMALLER WELDED STAMPINGS TO FORM THE FLOOR .
- BOOT PAN IS THE REAR HALLOW SECTION OF THE STRUCTURE.
13. FRONT & REAR SPRING TOWER.
- IT IS CALLED AS SHOCK TOWERS.
- A SHOCK TOWERS INCLUDES FIRST AND SECOND PORTIONS FOR ATTACHING A SUSPENSION DAMPER & A CONTROL ARM TO VEHICLE BODY.
14. CENTER CONSOLE.
- IT REFERS TO A CONTROL BEARING SURFACE IN THE CENTER OF THE FRONT OF THE VEHICLE INTERIOR .
15. FRONT & REAR WHEEL ARCH.
- A BREAK BETWEEN THE PLANES & WHEEL AND THE PLANES ARE ACCOMODATE WITH THE GUARDS.
16. TOE BOARD.
- THE FRONT VERTICAL PANEL THAT PROVIDES SUPPORT FOR THE PEDALS & FOR THE FRONT PASSENGER'S FEET USUALLY INCLINED TOWARDS THE FRONT & SPOT WELDED TO THE
FLOORBOARD AND ITS BOTTOM.
17. HEEL BOARD.
- THE VERTICAL TRANSVERSE SHEET METAL PANEL RUNNING ACCROSS THE WIDTH OF THE CAR INTERIOR AT THE FRONT EDGE OF THE REAR SEAT WELL.
- THIS PANEL LINKS THE REAR SEAT WITH THE FLOOR PAN AND PROVIDES RIGIDITY TO BOTH THE PANELS.
Q-2 WHAT DO YOU UNDERSTAND BY BIW NOMENCLATUR.
- BODY IN WHITE (BIW) REFERS TO THE STAGE IN AUTOMOBILE MANUFACTURING IN WHICH A CAR'S BODY COMPONENTS HAVE BEEN JOINED TOGETHER USING ONE OR A COMBINATION
OF DIFFERENT TECHNIQUES LIKE WELDING (SPOT , MIG , MAG) , RIVETING , CLINCHING , BONDING , LASER BRAZING ETC.
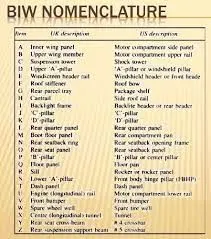
- THERE ARE FEWS DIFFERENT NAMES OF BIW PARTS WHICH DIFFERS IN SOME COUNTRIES.
- NOMENCKATURE IS BASICALLY CHOOSING OF NAMES FOR THINGS , BIW AS NO. OF PARTS IN IT ALL PARTS HAVE DIFFERENT NAMES.
- AS THE AUTOMOTIVE INDUSTRY IS SPREAD WORLDWIDE EVERY NATION AS ITS OWN LANGUAGE SO THE SAME PART OF BIW AS DIFFRENT NAME IN ITS REGION.
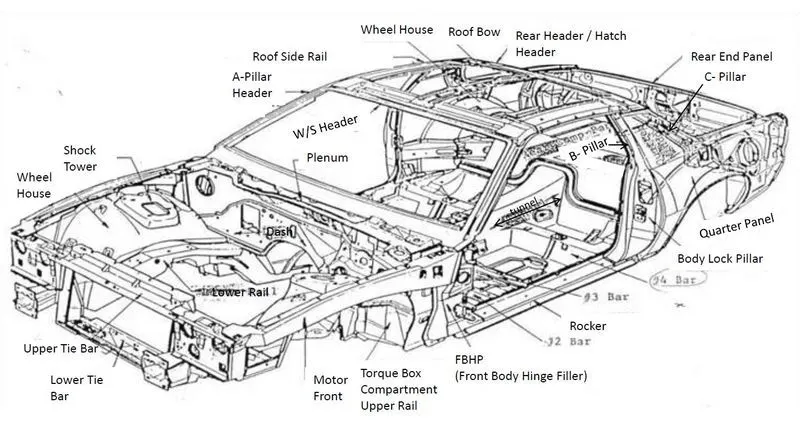
- BELOW IMAGE SHOWS BIW NOMENCLATURE FOR US & UK.
Q-3 WHAT IS A FIXTURES & ITS TYPES.
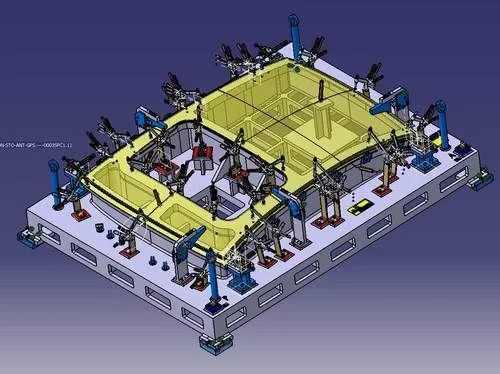
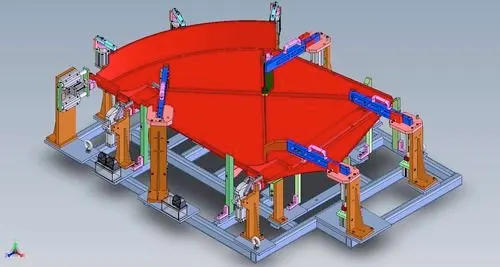
- A FIXTURE IS A DEVICE WHICH HOLDS THE WORKPIECE TO BE PROCESSED ( WELDED , GLUED OR STAMP ) BY USING 3 - 2 - 1 PRINCIPLE.
- IN BIW THE FIXTURES ARE UDES TO HOLD NO. OF PARTS DURING WELDING , IT IS NECESSARY TO HOLD THE PARTS AT PROPER LOCATION TO AVOID THE DISTORTIONS & TO MAINTAIN THE REQUIRED
OF THE PARTS.
BIW FIXTURES TYPES :
1. PRODUCTION FIXTURE.
- THE FIXTURE ARE USED FOR MASS PRODUCTION PURPOSE. IT REQUIRES HIGH CONSISTANCY THROUGH ITS OPERATION TO MAINTAIN THE GEOMETRY OF THE PARTS SO THE MATERIAL USED ARE
WELL TESTED FOR THE HARDNESS & AESTHETIC. THE QUALITY FOR MAINTAINING THE DIMENSIONS & TOLERANCE ARE ALSO CHECKED. THE PRODUCTION FICTURES NEEDS TO EASY FOR MAINTAIN-
ANCE PURPOSE. THE FIXTURES NEEDS MAINTAINANCE AFTER COMPLETING SOME OPERATIONS. THE TIME REQUIRED FOR ASSEMBLY & DISASSEMBLY SHOULD AS LOW AS POSSIBLE IT SAVES A LOT
OF TIME.
2. PREPRODUCTION OPERATION FIXTURES (PPO).
- THESE FIXTURES ARE DESIGNED AS PROTOTYPE FIXTURE TO CHECK THE FEASIBILITY OF INITIAL BATCH PRODUCTION & TO CHECK WHICH THINGS NEEDS TO BE IMPROVED BEFORE STARTING
THE PRODUCTION. THESE FIXTURE CAN BE TAKEN AS THE BASE FIXTURES WHICH SETS THE BENCHMARK & CRITERIA WHICH HELPS US TO RECTIFY THE ERRORS THAT WE WOULD GET FROM THE
PREPRODUCTION OPERATION FIXTURE. IN THIS MANY MANUAL OPERATIONS ARE REQUIRED , MANY ENGINEERS & QUALITY RELATED PERSON ARE REQUIRED. IT HAS THE LARGE CYCLE COMPARE TO
PRODUCTION FIXTURE. IT REQUIRES LOT OF TIME & COST ALSO WE HAVE TO MAINTAIN COST OF CAR AS LOW AS POSSIBLE SO WE DIRECTLY GO TO THE PRODUCTION FIXTURE BY CONSIDERING
STANDARDS , CHECKLIST TO MAINTAIN ERROR FREE PRODUCTION.
3. CHECKING FIXTURES.
- AS NAME SUGGESTS THIS FIXTURES ARE USED FOR CHECKING PURPOSE. NO OPERATIONS LIKE WELDING , GLUING OR HEMMING ARE REQUIRED IN THIS FIXTURES. THE GAUGES ARE USED IN THIS
TO GET THE DIMENSIONS & TOLERANCES PARTS HAVING & THE DATA IS COMPARED WITH THE DESIGN DIMENSIONS TO CHECK WHETHER THE PART IS OK OR NOT. THE GEOMETRY PF WELDED PART
IS ALSO CHECKED IN THIS FIXTURES TO ENSURE THE PART MAINTAIN THE REQUIRED DIMENSION & GEOMETRY.
Q-4 WHAT IS BASIC PRINCIPLE OF FIXTURE DESIGN.
- FOR A FIXTURE DESIGNER , THE MAJOR PORTION OF DESIGN TIME IS SPENT DECIDING HOW TO LOCATE THE WORKPIECE IN THE FIXTURE.
- WE NOW THAT ANY FREE BODY AS 12 DEGREE OF FREEDOM AS BELOW :
6 TRANSLATIONAL DEGREE OF FREEDOM : +X , -X , +Y , -Y , +Z , -Z
6 ROTATIONAL DEGREE OF FREEDOM :
- CLOCKWISE AROUND X-AXIS
- ANTICLOCKWISE AROUND Y-AXIS
- CLOCKWISE AROUND Y-AXIS
- ANTICLOCKWISE AROUND Y-AXIS
- CLOCKWISE AROUND Z-AXIS
- ANTICLOCWISE AROUND Z-AXIS
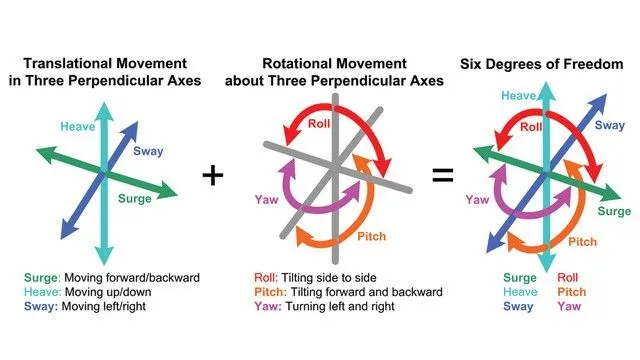
- TO MAKE SURE THE PROPER FIXING OF THE PART WE NEED TO RESTRICT ALL 12 DEGREE OF FREEDOM OF THE WORKPIECE .
- THE JIGS & FIXTURES TOOLS ARE USED FOR HOLDING THE WORKPIECE IN A CORRECT LOCATION FOR THE MASS PRODUCTION VARIOUS TYPES OF FIXTURES ARE USED IN INDUSTRY
THE 3-2-1 PRICIPLE IS FUNDAMENTAL PRINCIPLE FOR ALL TYPE OF FIXTURE DESIGN.
Q-5 ELABORATES TYPES OF BIW STATIONS ?
- BIW STATIONS ARE PART OF BIW ASSEMBLY LINE. THE BIW ASSEMBLY LINE ARE DIVIDED INTO ZONES & THESE ZONES ARE AGAIN DIVIDED INTO STATIONS.
- THE BIW STATIONS ARE DIVIDED AS :
1. TOOL STATIONS
2. GRIPPER STATIONS
3. STAND STAIONS
4. MISCELLANEOUS STATIONS
1. TOOL STATION.
A) GEO FIXTURES
- IN BIW WE CONSIDER TACK / GEO FICTURE. IN GEO FIXTURE TACK WELDING IS DONE FOR ALL THE PARTS TO BE ASSEMBLED IN THAT FIXTURE. THE GEO FIXTURE DEFINES THE GEOMETRY
OF THE PART.
- ALL THE PARTS MUST BE LOCATED WITH TWO LOCATING PIN (PIN CAN BE COMMON FOR TWO OR MORE PARTS).
- THESE JIGS HAVE TIGHT ACCURACY STANDARD. IN CASE OF GEO FIXTURE ALL THE MACHINE PARTS INDIVIDUALLY SHOULD BE MADE WITH MAX TOLERANCE OF +- 0.02 MM.
- WHERE AS POSITIONAL ACCURACY OF PIN SHOULD BE WITHIN -0.15 MM.
- IN GEO FIXTURE SPOTS / MIG WELDING DONE IN SUCH SEQUENCE THAT AFTER TAKING OUT FROM THE FIXTURE IT ACHIEVES DESIRED ACCURACY AND DOESNT GET DISTURB DURING
TRANSPOTATION FROM GEO FIXTURE TO RE - SPOT FIXTURE. GEO FIXTURE CONTROL THE SUB ASSEMBLY ACCURACY IN ALL THREE AXIS.
B) RE - SPOT FIXTURES.
- IN BIW WE CONSIDER RE SPOT FIXTURES , IN RE SPOT FIXTURE REMAINING TACKS ARE COMPLETED.
- SUPPOSE IN A ASSEMBLY WE NEED 50 WELD TACKS ON ONE STATION WE CANNOT COMPLETE ALL THESE OPERATION BECAUSE IT WILL TAKE MORE TIME & ANOTHER STATION RELATIVE TO
ASSEMBLY WILL BE IN IDEAL CONDITION.
- IN THIS TYPE OF CASE , WE CAREFULLY CHOOSE SOME WELD TACK POINTS WHICH WILL DEFINE THE GEOMETRY OF THE PART & ALSO THE ASSEMBLY WILL NOT GET DEFORMED AFTER
OPENING THE CLAMPING OR IN TRANSPORTATION DUE TO WELDING PROCESS.
- THE REMAINING WELD TACKS WILL BE COMPLETED IN RE SPOT FIXTURE AS PER NEEDED.
- RE-SPOT FIXTURE ALSO HAVE VERY TIGHT POSITIONAL ACCURACY , RE-SPOT JIG PIN TOLERANCE WILL BE -0.28.
C) MARRIAGE FIXTURES.
- AS THE NAME SUGGESTS THE MARRIAGE OF DIFFERENT ASSEMBLIES IS CARRIED OUT IN THIS FIXTURE.
- IN DIFFRENT ZONES OF ASSEMBLY LINE DIFFERENT ASSEMBLIES ARE COMPLETED LIKE UNDERBODY , SIDEBODY , FRONT BODY & REAR BODY ETC.
- AFTER THIS ALL THE PARTS COME IN STATION WHERE ALL THESE PARTS GETS ASSEMBLY BY VARIOUS JOINING METHODS LIKE WELDING , GLUING , RIVETING ETC.
- THIS STATION IS CALLED MARRIAGE TOOL.
D) FRAMER FIXTURES.
- IN FRAMER FIXTURE THE ROOF IS ATTACHED TO THE OUTPUT OF THE MARRIAGE FIXTURE & IT FORMS LIKE FRAMES THAT'S WHY IT IS CALLED FRAMER TOOL.
E) CHECKING FIXTURES.
- THESE ARE USED TO CHECK THE ASSEMBLY OF PARTS , TOLERANCE , DIMENSIONS & CO-ORDINATES.
- IT CAN BE GAUGE TYPE , FIXED TYPE OR AUTOMATED CHECKING FICTURE.
2. GRIPPERS.
- A GRIPPER IS A DEVICE WHIC ENABLES HOLDING OF AN OBJECT TO BE MANIPULATED. THE EASIER WAY TO DESCRIBE GRIPPER IS A HUMAN HAND IT WORKS SIMILAR TO AN HUMAN
HAND HOLDING , TIGTENING , HANDLING & RELEASING OF AN OBJECT.
A) MATERIAL HANDLING GRIPPERS.
- AS THE NAME SUGGEST THESE GRIPPERS ARE USED FOR MATERIAL HANDLING.
- THESE GRIPPER CAN PICK ASSEMBLY FROM STATION TO ANOTHER STATION.
B) PROCESS GRIPPERS.
- THESE GRIPPERS ARE USED TO CARRY OUT SOME SPECIFIC PROCESS LIKE GLUING , WELDING , RIVETING ETC.
C) COMBO GRIPPER.
- THESE GRIPPERS ARE ONE WHICH CAN CARRY OUT MULTIPLE TASKS LIKE IT CAN DO MATERIAL HANDLING & ALSO IT CAN CARRY OUT SOME SPECIFIC PROCESS LIKE GLUING
WELDING , RIVETING ETC.
- WELD GUN + GRIPPER.
D) DUAL GRIPPER.
- THESE ARE TWO SIDED GRIPPERS IN CASE WHEN WE WANT LEFT PART & A RIGHT PART , THESE GRIPPERS ARE USED IT CAN HANDLE MATERIAL FROM ONE STATION TO ANOTHER.
- GRIPPER + GRIPPER.
3. STANDS.
- STANDS ARE USED TO HOLD THE PARTS WHEN NOT IN USED OR ALSO USED TO MOUNT SOME PARTS & BODIES.
DIFFERENT STANDS ARE USED IN BIW.
A) PEDESTAL STAND.
- WELD GUN IS MOUNTED ON THE FIXED STAND WHICH IS MOUNTED TO THE FLOOR PERMANENTLY. THE GRIPPER CAN CARRY THE PANEL UNDER THE STAND TO DO OPERATION.
B) GLUING & SEALER STAND.
- GLUING GUN OR SEALER GUN IS FIXED TO A WELDED OR A STANDARD STAND WHICH IS GROUTED TO THE FLOOR PERMANTALY.
C) DOCKING STAND.
- THE ROBOT HAVE SOME LIMITATIONS SUCH AS PAYLOAD CAPACITY OF THE ROBOT & ALSO DUE TO LACK OF SPACE.
- WHEN WE SELECT THE ROBOT FOR MULTITASKING IT CANT DO BOTH THE TASK SIMULTANEOUSLY DUE TO LIMITATIONS.
- HENCE THE ROBOT CAN DROP A GRIPPER OR GUN & PICK NEXT OPERATION EQUIPMENT TO COMPLETE THE TASK FROM THE DOCKING STAND.
D) DATE STAMP STAND.
- EVERY MANUFACTURED PRODUCT HAVE SOME DATA TO STAMPED OR TO BE EMBOSSED ON IT LIKE SERIAL NO. , BATCH NO. , DATE ETC.
- THE REQUIRED DATA IS STAMPED OR EMBOSSED BY USING STAMPING DEVICE MOUNTED IN THE STAND.
4. MISCELLANEOUS STAND.
A) CURING.
- AFTER GLUING IT NEEDS SOME TIME TO COOL DOWN , SO WE PUT ASSEMBLY ON SOME BELTS & IT WILL TAKE THE PANEL TO ANOTHER STATION & MEANWHILE GLUING WILL COOL DOWN.
B) BUFFER STAND.
- AFTER SOME OPERATION WE CAN PUT NO. OF ASSEMBLIES IN THIS STAND WHICH IS BUFFER STOCK & IT CAN TRANSPORTED TO ANOTHER STATION EASILY. THEY ARE ALSO USED TO STORE
THE INVENTORY WHILE THE MACHINE IS UNDER GOING FOR SOME MAINTAINNACE.
C) TAKE OUT TROLLEYS.
- IT USED TO TAKE SOME PANELS FOR INSPECTION TO RECTIFY THE PROCESS IS GOING IN RIGHT OR NOT BETWEEN THE CYCLE.
D) CONVEYOR.
- CONVEYOR IS A ROTATING PATH WHICH TRANSPORT THE PARTS TO THE NEXT STATION WHICH ARE KEPT OVER IT.
Q-6 WHAT ARE THE BASIC TERMINOLOGIES USED IN BIW FIXTURE ?
- THE FOLLOWING ARE TERMINOGIES USED IN BIW :
A) NC / MYLARS / FINGERS.
- MYLARS IS THE COMPONENT WHICH HOLDS THE PANEL WHILE OPERATION. THESE ARE PLACED FROM TOP SIDE & FROM THE BOTTOM SIDE ALSO. THE TOP SIDE MYLARS ARE CALLED CLAMPING
MYLARS & THE BOTTOM SIDE MYLARS ARE CALLED THE RESTING MYLARS. EVERY CLAMPING MYLARS HAVE RESTING MYLARS. IT DONT ALLOW DEFORMATION OF THE PARTS DUE TO WELDING STRESSES.
B) PRINCIPLE LOCATING POINT (PLP).
- THESE ARE THE POINTS WHICH ARE USED FOR THE ACCURATE LOCATION OF PART TO MAINTAIN THE GEOMETRY OF THE ASSEMBLY. THERE ARE LOTS OF HOLES IN PANEL WHICH ARE NOT
ACCURATE DUE TO STAMPING OPERATION. THE PLP ARE DEFINED IN THE DRAWING. THE POSITIONAL DIMENSIONS ARE VERY PRECISE IN STAMPING & IN FIXTURES ALSO.
C) RISERS.
- RISER IS THE MANUFACTURING PART THAT GIVES HEIGHT TO THE ASSEMBLIES. THEY ARE OF DIIFRENT TYPES L TYPE , SQUARE TUBE RISER ETC.
D) BLADE.
- BLADES ARE PLATES MOUNTED ON THE RISER. OTHER PARTS LIKE CYLINDER , ARMS ETC ARE MOUNTED ON THE BLADE.
E) ROUGH LOCATERS.
- THE OPERATER CAN PLACE THE PART IN WRONG ORIENTATION MISTAKENLY. THE ROUGH LOCATER WILL WORK AS A GUIDE WHILE PLACING THE PART IN THE FIXTURE & THE PART WILL BE
LOADED IN THE DESIRED LOACATION.