Hood design-Week 2
WEEK 2 HOOD DESIGN
TASK OBJECTIVE
TO CREAT HOOD INNER SURFACE WITH EMBOSSES AND CUTOUTS FOR PADESTRIAN'S SAFETY FROM GIVEN UPPER SURFACE, CREATE RAINFORCEMENT FOR LATCH AND HINGES, PERFORM DRAFT ANALYSIS FOR SHEET METAL MANYFECTURIBILITY.
INTRODUCTION
HOOD IS THE PART OF CAR WHICH COVERS THE ENGINE IN FRONT ENGINE CAR AND ALSO MENT TO PROVIDE ESTHATIC LOOK TO THE CAR
MATERIAL USED FOR HOOD
HOOD IS GENERALY MADE OF SAME MATERIAL AS THE REST OF BODY PART MADE, THIS MAY INCLUDE STEEL & ALUMINUM IN SPECIAL CARS LIKE SPORTS CAR IT IS MADE OF FIBER GLASS OR CARBON FIBER.
RULES, REGULATIONS AND STANDARDS FOR DESIGNING HOOD
- IT SHOULD HAVE GREAT IMPACT DISTRIBUTION ANGLE OUTSIDE THE CAR (TOWARDS THE HINGES).
- IT SHOULD ABSORB IMPACT IN CASE OF PADESTRIAN COLISSION ON HOOD (INNER PANNEL SHOULD HAVE ENOUGH CAVITY TO REDUSE PADESTRIAN INJURY IN CASE OF IMPACT
- IT SHOULD FOLLOW NCAP RULES FOR HOOD DESIGN FOR PADESTRIAN SAFETY
HOOD DESIGN REGULATIONS BY NCAP
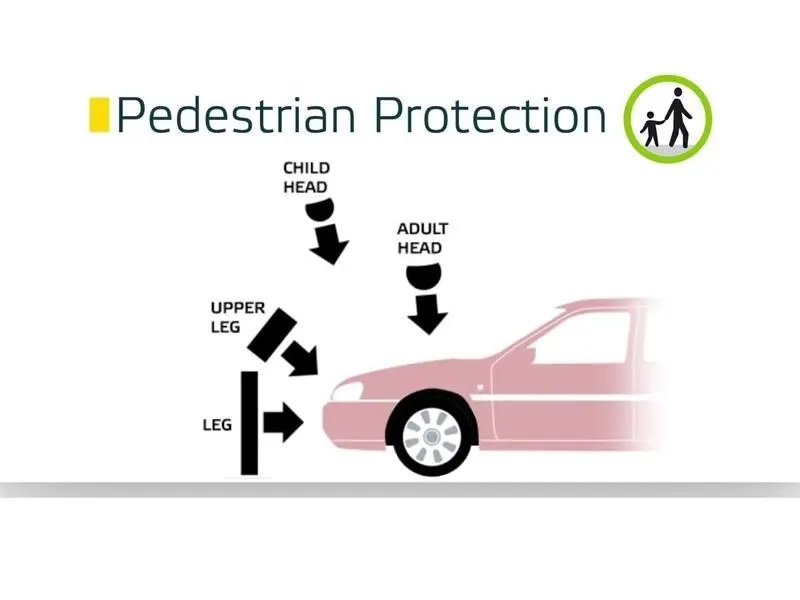
AS ABOVE IMAGE INDICATE THE HOOD SHOULD HAVE MAXIMUM GREEN DOTS IN THE CENTER REGION AND UPPER CENTER REGION AS CHILD HEAD AND ADULT HADE ARE GUING TO HEAT IN THAT REGION IN CASE OF IMPACT TO SAVE PADESTRIAN FROM SERIOUS INJURY.
HOOD SHOULD NOT BE SMALLER THEN AVERAGE HUMAN HEIGHT FOR STRICKER SAFETY AS WELL AS FOR EASE OF HOOD SUPPORT ROAD ASSECIBILITY.
IT SHOULD NOT TOO HEAVY
HOOD THICKNESS INFORMATION AS PER NCAP REGULATIONS
- Outer Panel Thickness = 0.75mm
- Inner Panel Thickness = 0.75mm
- Reinforcement Thickness = 1.5mm
MANUFECTURING PROCESS USED IN HOOD MANUFECTURING
- BLANKING
- DEEP DRAWING
- EMBOSSING
- PUNCH CUTTING
- HEMMING
HOOD INNER PANEL DESIGN
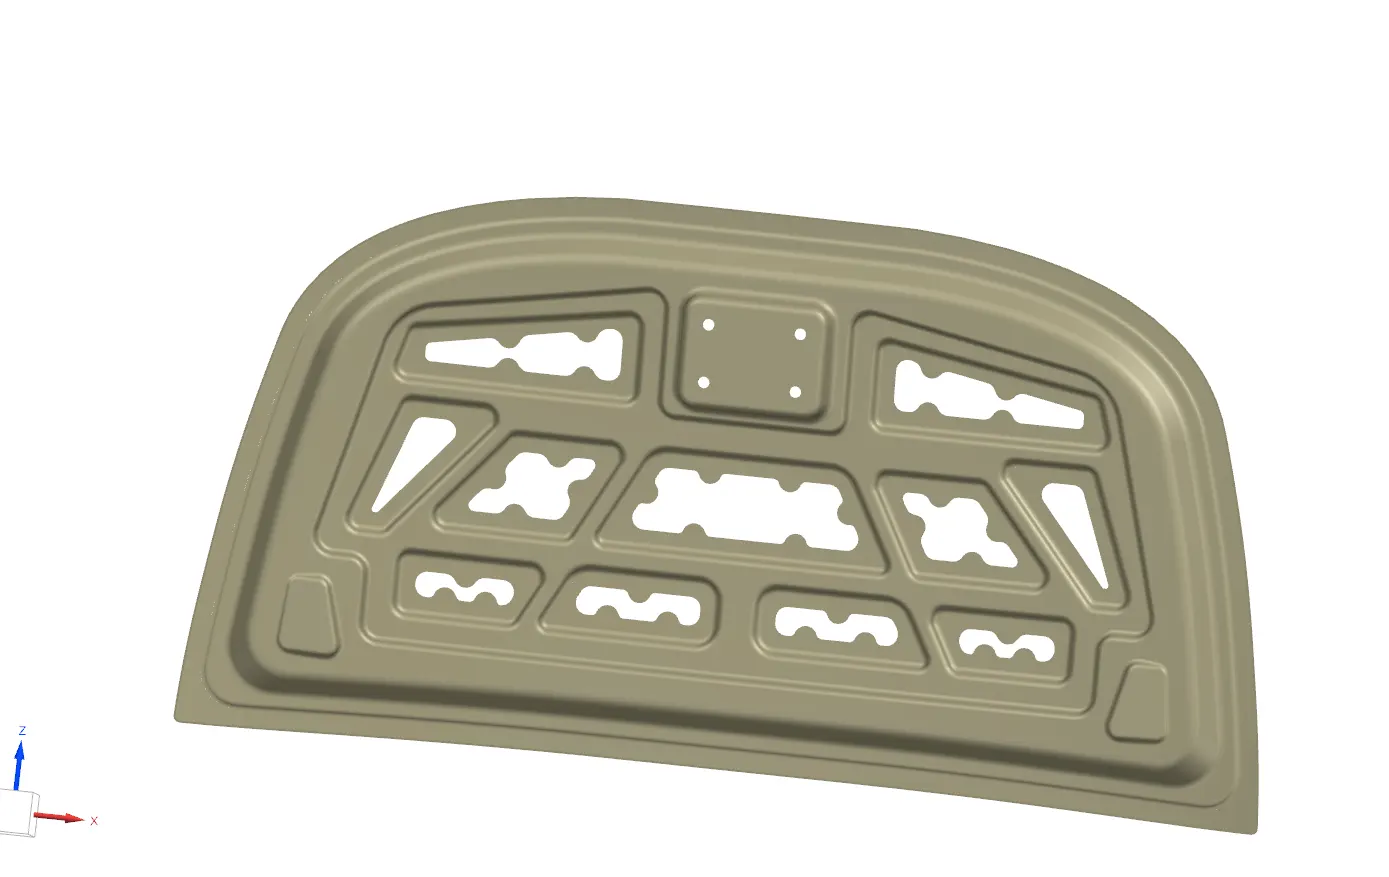
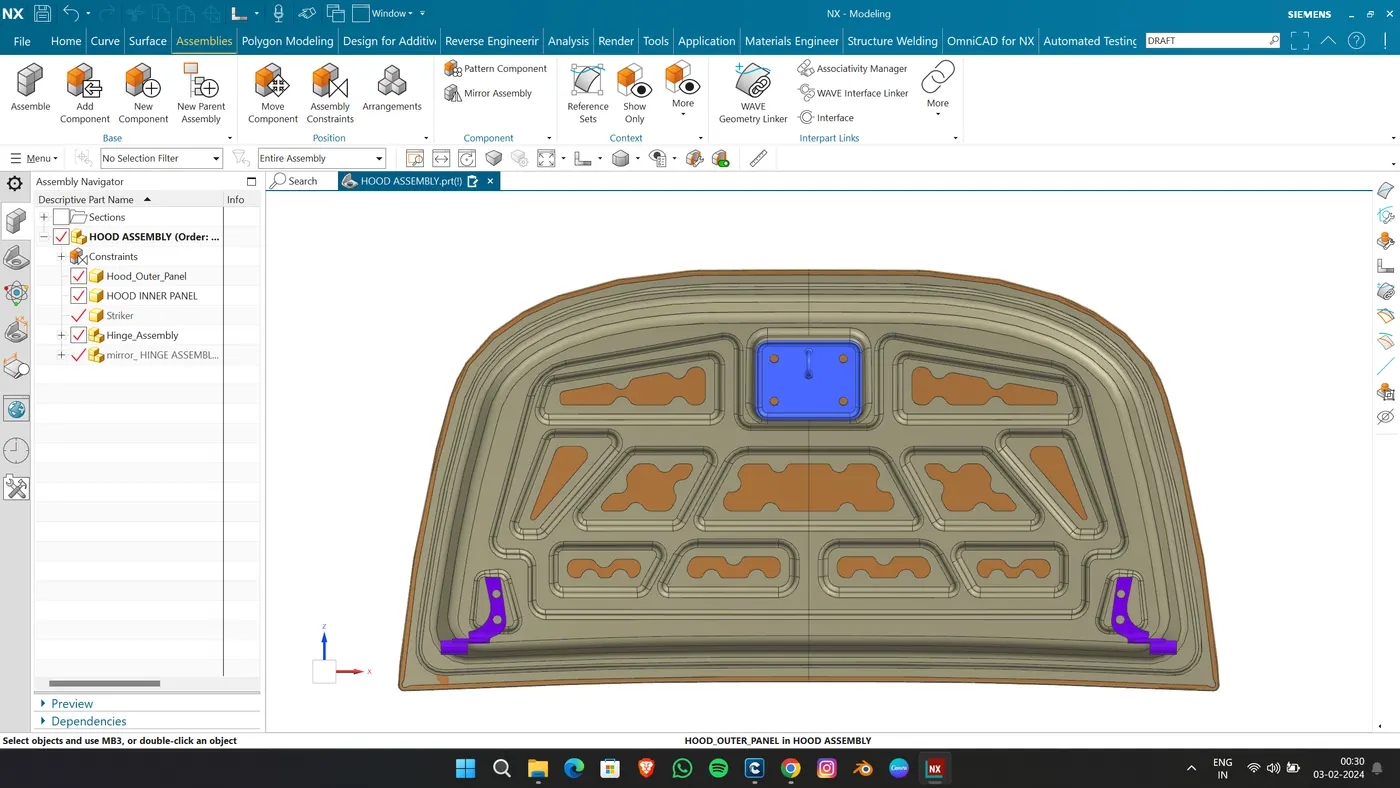
- HOOD INNER PANEL IS DESIGNED TO PROVIDE STERNGTH TO THE HOOD OUTER PANEL WITHOUT DISTURBING THE OUTER PANEL'S ESTHATIC LOOK
- IT IS ALSO RESPONCIBLE FOR THE HINGE MECHANISM'S AS WELL AS LOCKING MECHANISM'S FIXTURES
- IT IS RESPONCIBLE TO DISTRIBUTE FORCE TOWARDS HINGES IN CASE OF IMPACT FOR PASENGER'S SAFETY
DEEP DRAWING IN HOOD INNER PANEL
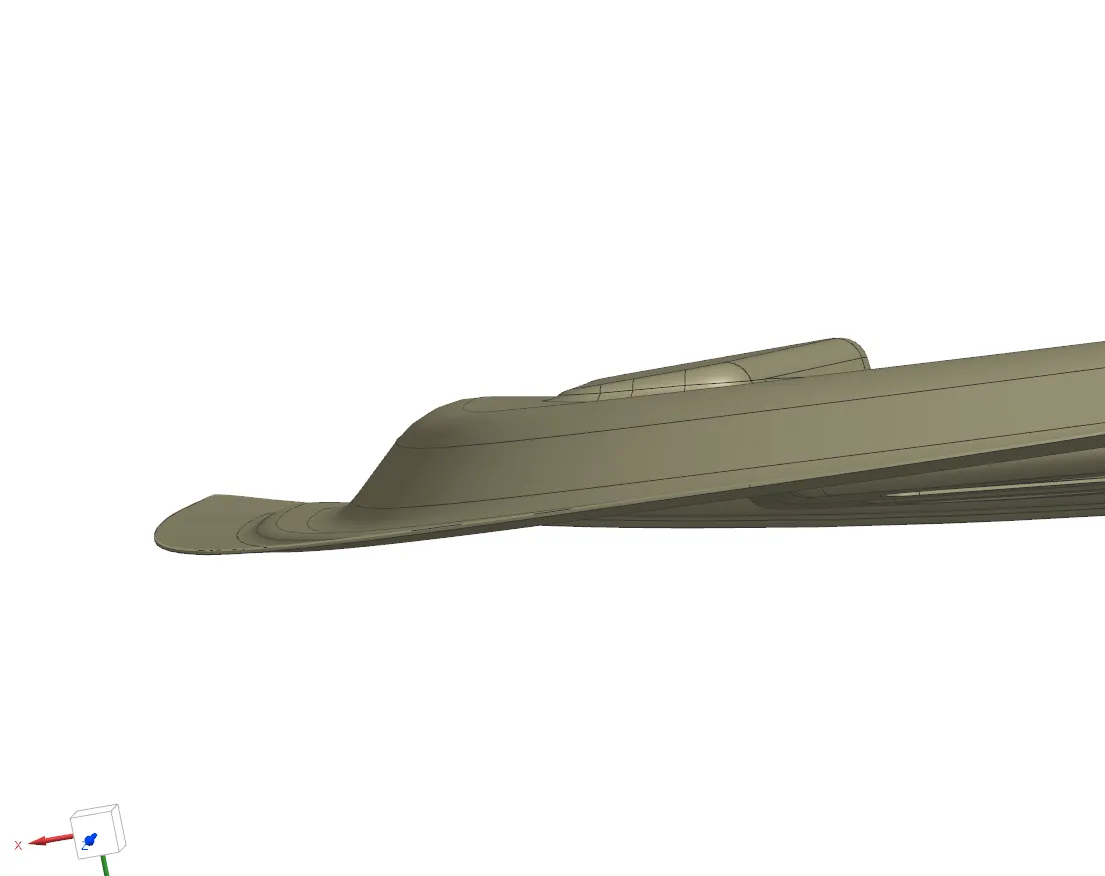
THE INNER PANEL OF HOOD IS FIRSTLY DEEP DRAWN IN ORDER TO KEEP EDGES OF PANEL NEAR THE OUTER PANEL AND MIDDLE PORTION IS DEEP DRAWN TO GET ENOUGH SPACE FOR INNER PANEL TO MAKE EMBOSSED AND MASTIC CLEARANCE. CONCIDERED THE DEEP DRAWING DEPTH OF 25 MM FROM TOP SURFACE OF PUTER PANEL TO BOTTOM SURFACE OF INNER SURFACE.
EMBOSSING IN HOOD INNER PANEL
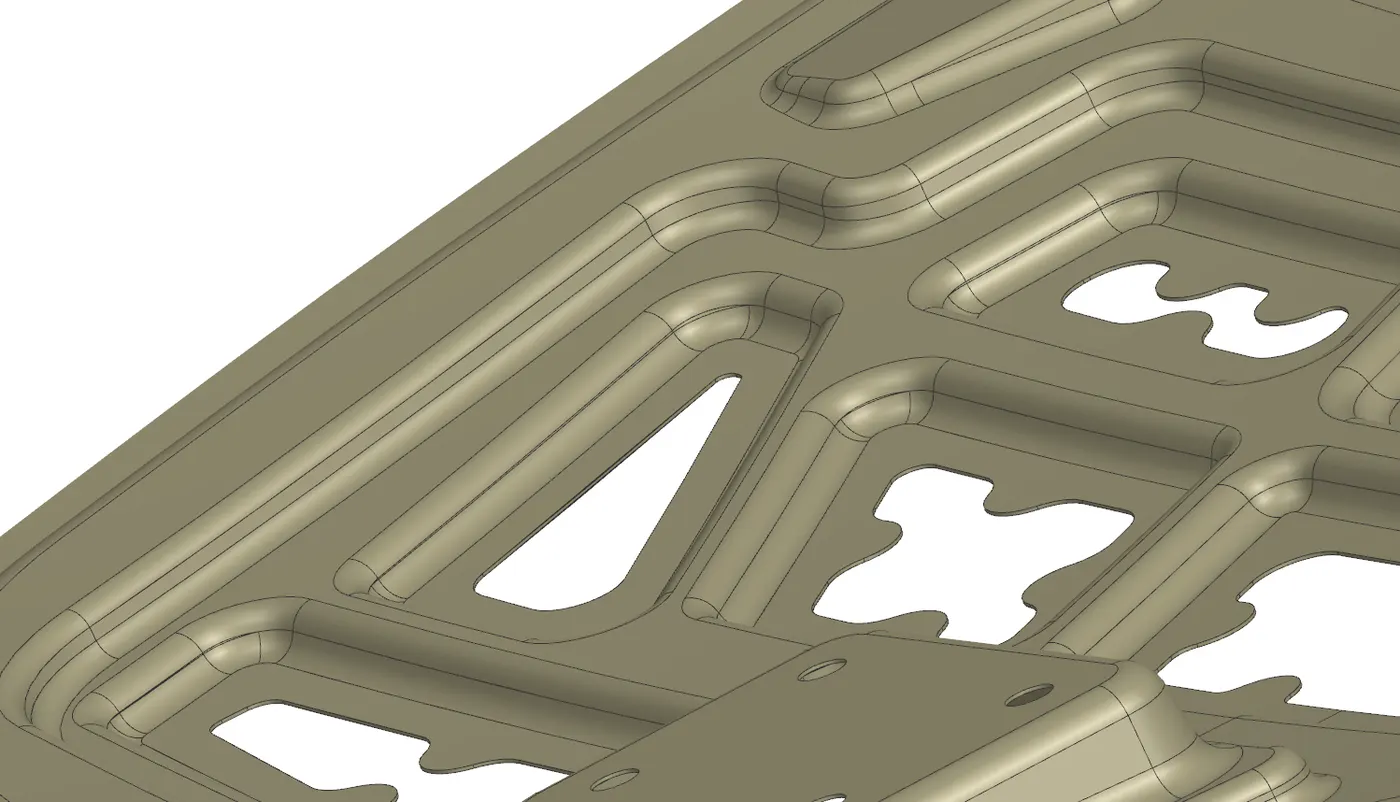
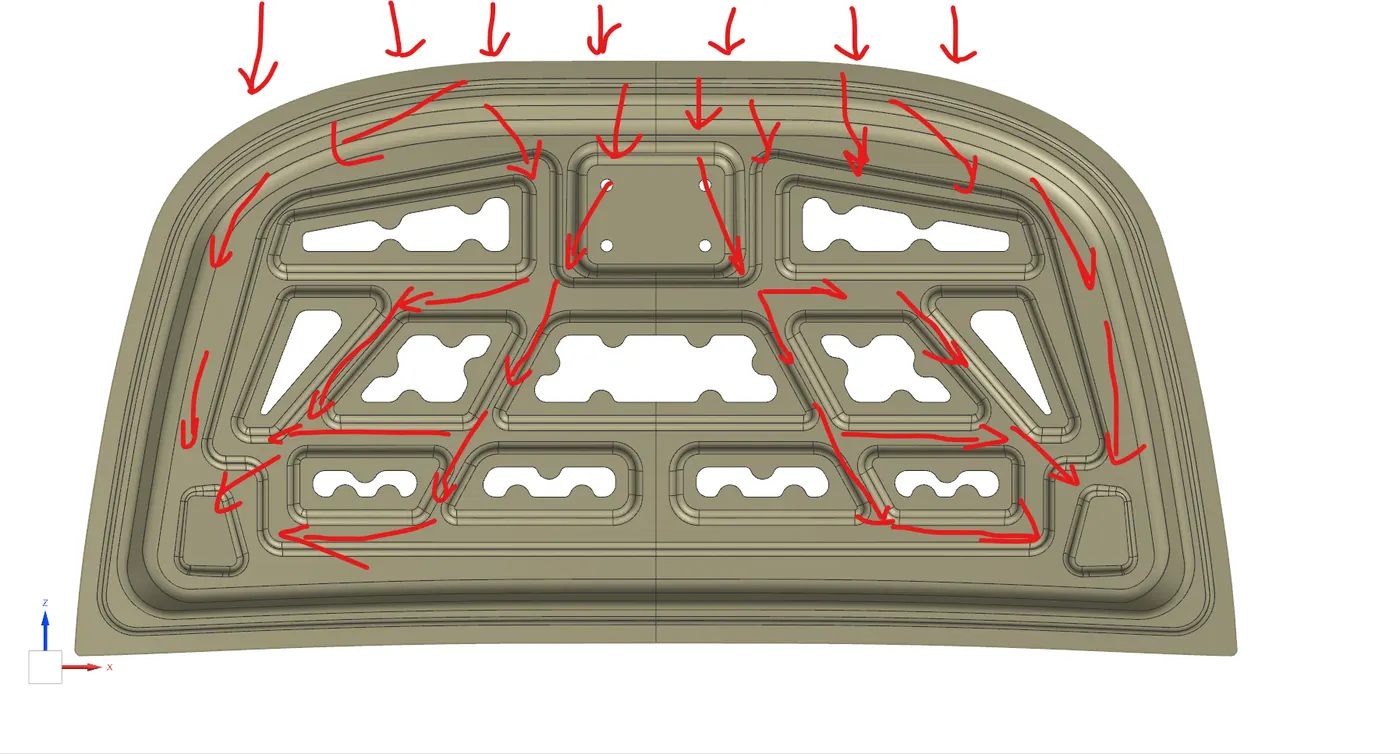
IN HOOD INNER PANEL EMBOSSES ARE CREATED GENERALY IN TWO STAGES CONCIDERING 5MM OF CLEARANCE IN BETWEEN HOOD OUTER PANEL AND INNER PANEL FOR MASTICS, EMBOSSES ARE CREATED TO REDUCE THE INTENCITY OF FRONTAL IMPACT BY DIVERGING FORCE IN DIFFERENT DIRECTION INSTED OF STRAIGHT DIRECTION. IT ALSO HELPS TO ACHIEVE STRUCTURAL STRENGTH.
PUNCH CUTTING IN HOOD INNER PANEL
IN HOOD PANEL DIFFERENT SHAPES OF CUTOUTS ARE PROVIDED IN SUCH WAY THAT IN CASE OF FRONTAL IMPACT ALL THE FORCES THAT DIVERGED IN DIFFERENT DIRECTION BY MEANS OF EMBOSSES GET REDIRECTED TOWARDS HINGES.
THE ANOTHER REASON OF THIS CUTOUTS IS FOR PADESTRIAN SAFETY AS PER NCAP REGULATIONS, IN CASE THE IMPACT WILL TAKE PLACE WITH PADESTRIAN IN THAT SITUATION HEAD IS GOING TO HEAT ON HOOD, BY PROVIDING CUT OUTS IN INNER PANEL, WHEN THE HEAD WILL HEAT OUTER PANEL WILL GET INNER SPACE UBDER THE HOOD TO GET DEFORM AND ABSORB THE IMPACT. BY SUCH WAY SERIOUS INJURY OF PADESTRIAN CAN BE PREVENTED.
HEMMING IN HOOD
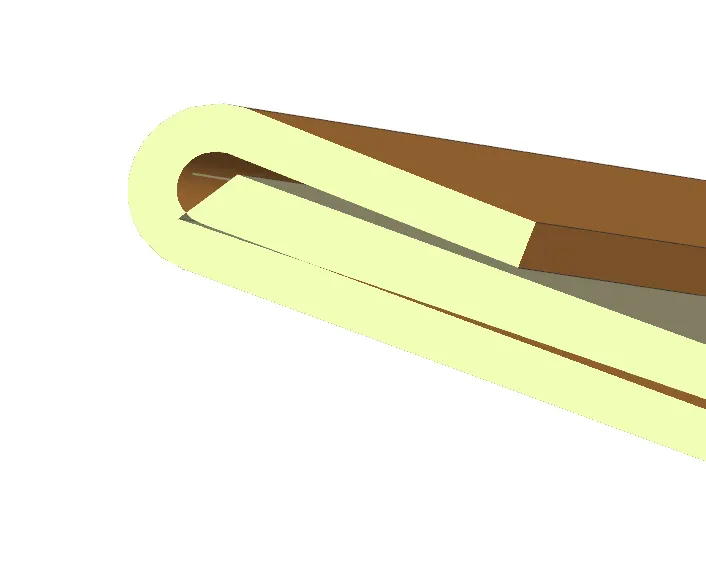
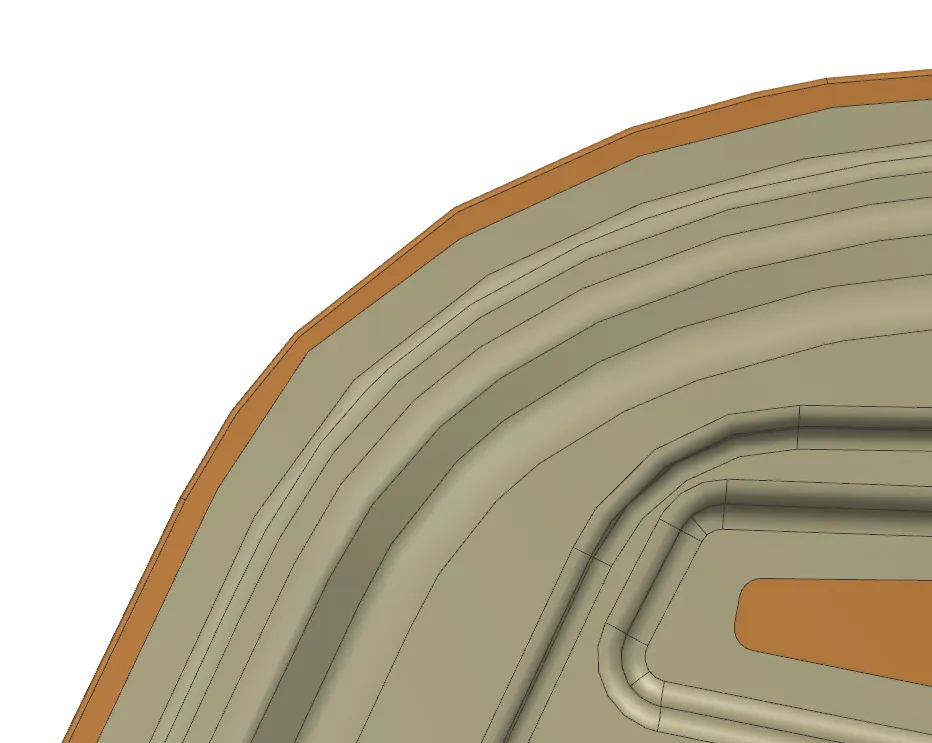
IN HOOD BOTH INNER AND OUTER PANEL ARE NEED TO BE JOINED TOGETHER IN SUCH WAY THAT THE JOINING MARKS CAN NOT AFFECT THE OUTER PANEL'S ASTHETIC DESIGN. HEMMING IS A JOINING PROCESS IN WHICH OUTER PANEL IS SLIGHTLI BENDED IN C SHAPE BY THE HELP OF DIFFERENT ROLLERS AND IN BETWEEN C SHAPE INNER PANEL IS PLACED (AS SHOWN IN IMAGE), IN HOOD OTHER JOINING METHODS LIKE WELDING, REVATING, OR SCREWING CAN CHANGE THE ASTHETIC LOOK OF UPPER PANEL TO PREVENT THAT HEMMING IS USED.
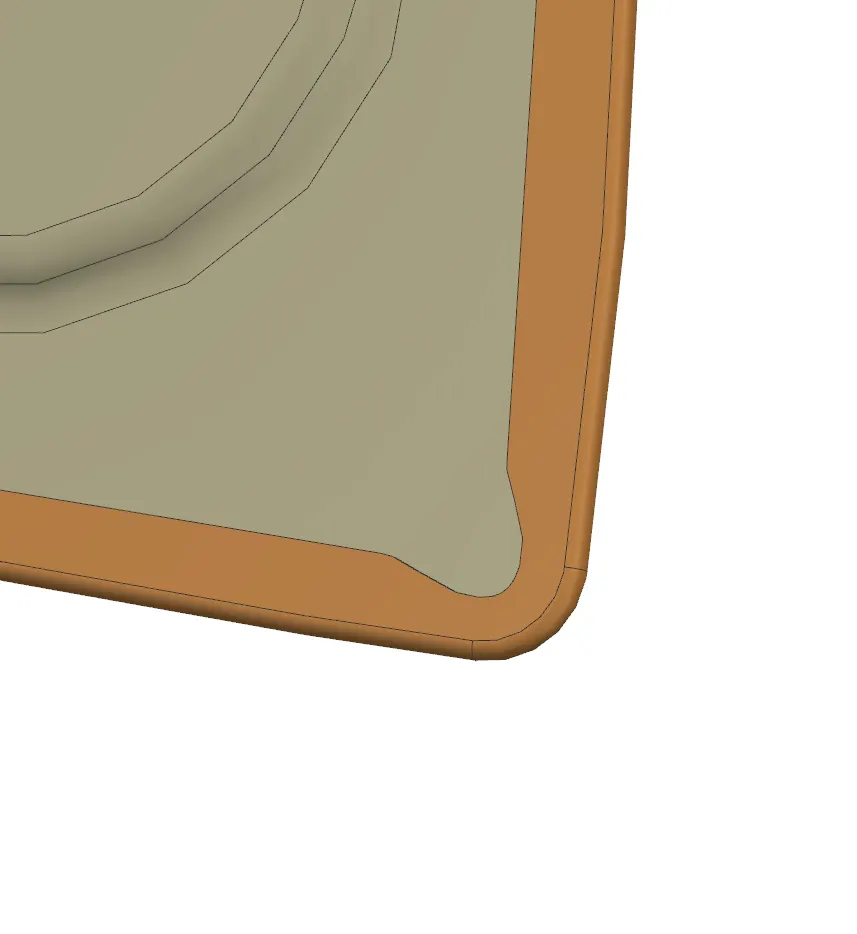
IN HAMMING AT CORNERS AND ROUNDED EDGES HEMM RELIEFE IS GIVEN TO PREVENT STRESS CONCENTRATION AT CORNERS.
MASTICS
MASTIC IS A ELASTIC COMPOUND THAT BEHAVES LIKE A RUBBER, IT IS HAVING SAMI SOLID FORM DURRING APPLICATION AND IT GETS EXPANDED AND BECOME SOLID WHEN FORCE IS APPLIED.
MASTIC POINTS ARE PLACED ON HOOD INNER PANEL WHERE HOOD OUTER PANEL CAN GET DEFORMED EASILY, MASTICS PROVIDE SUPPORT TO HOOD OUTER PANEL AND PREVENTS THE OUTER PANEL FROM DEFORMATION , IT ALSO HELPS OUTER PANEL TO COME IN ITS ORIGINAL SHAPE AFTER DEFORMATION.
HOOD COMPONENTS
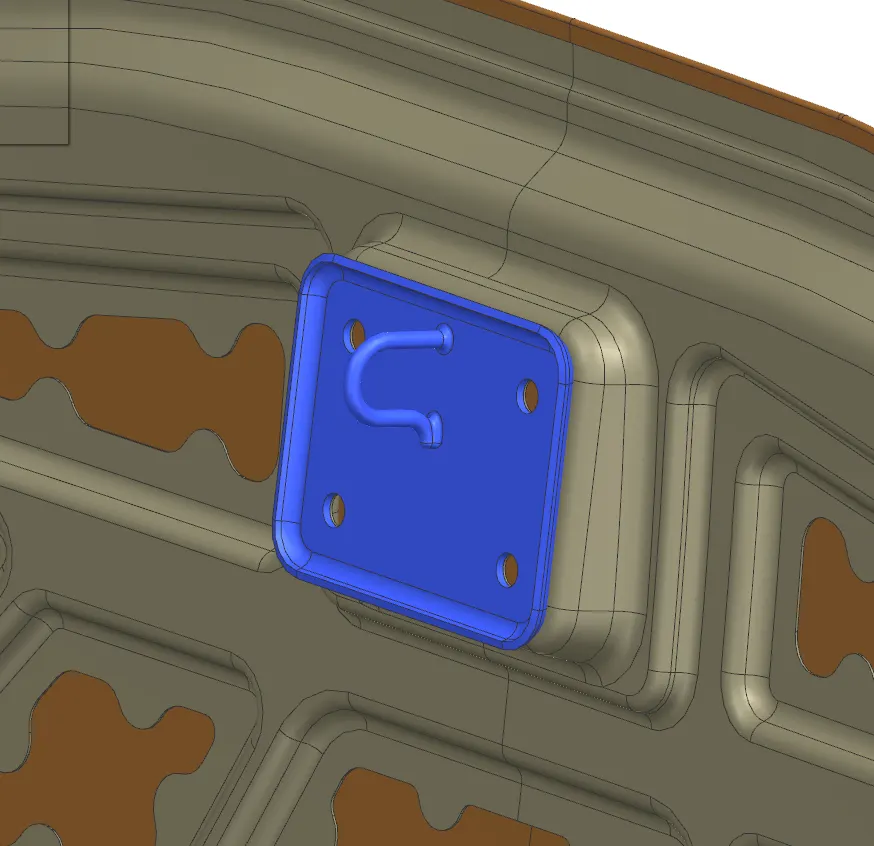
STRICKER
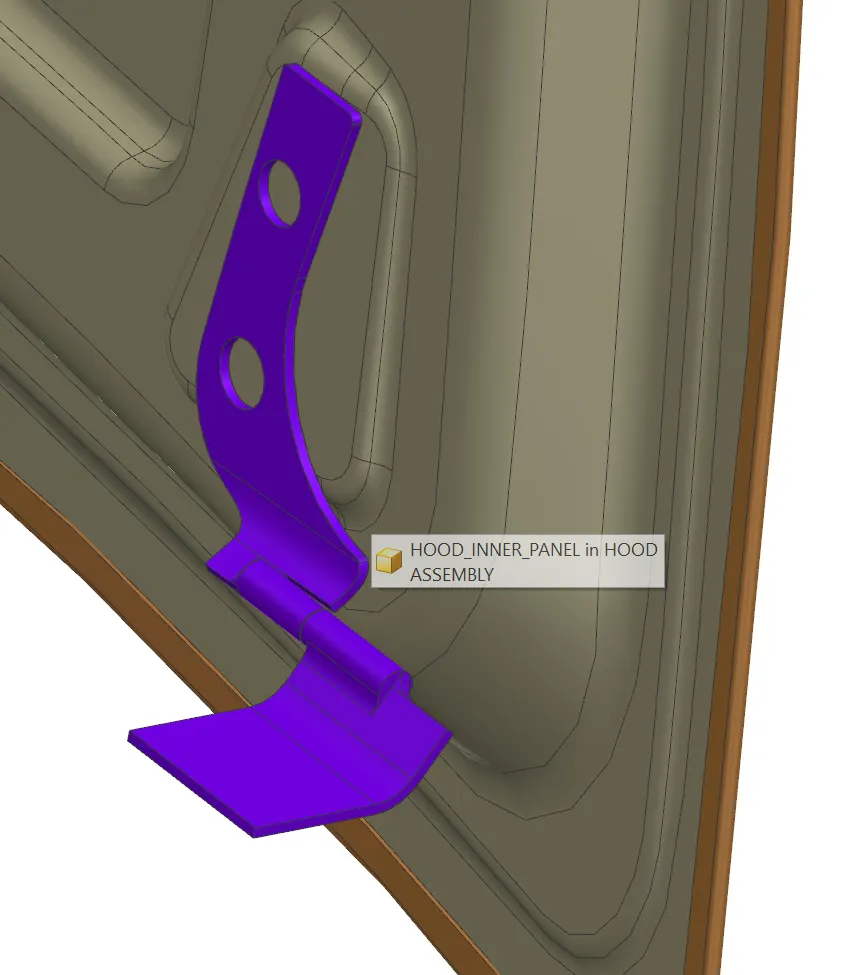
HINGE ASSEMBLY
STRICKER TRAJECTORY
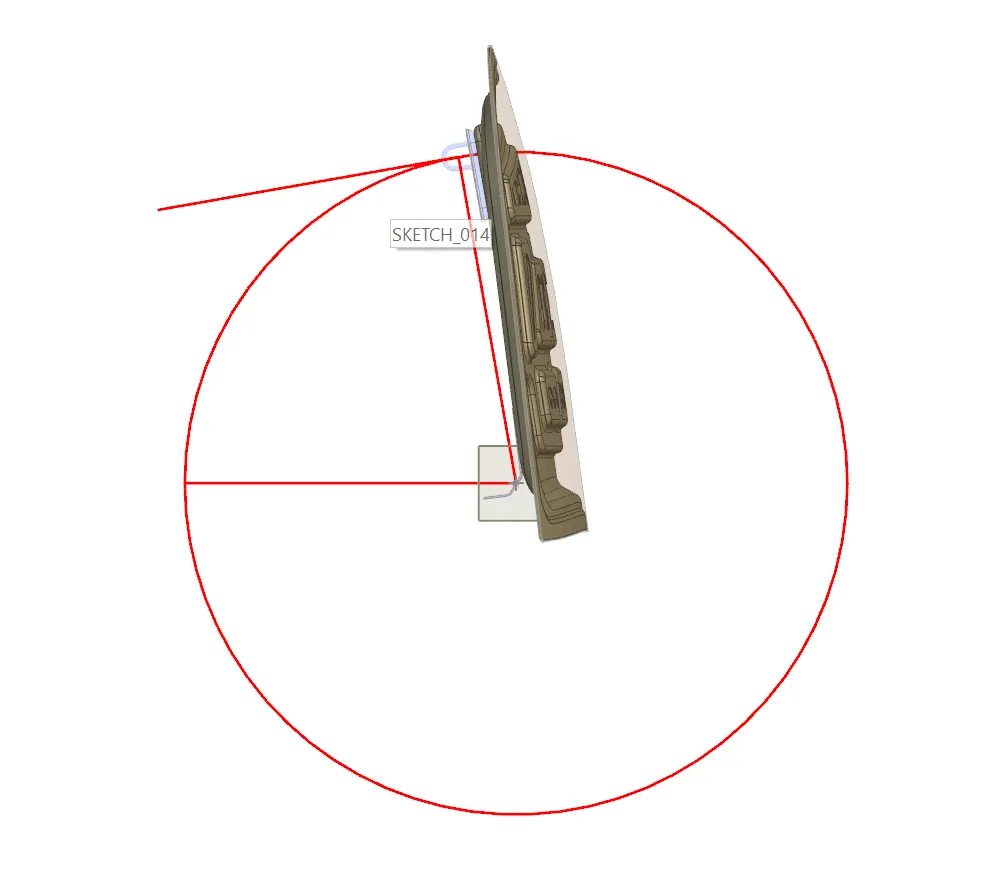
STRICKER TRAJECTORY IS REPRESENTS ANGULAR MOTION OF STRICKER CONCIDERING HINGE CENTRE LINE AS REFERANCE SUCH WAY STRICKER GETS ALLIGN WITH LATCH PROPERLY IT ALSO HELPS TO DEFINE LOCATION OF STRICKER AND ALSO HELPS TO DESIGN RAINFORCEMENT SUCH WAY THAT STRICKER GETS ALIGNS WITH LATCH WHEN IT CLOSES AND DOESE NOT CREATE ANY INTERFEARANCE.
METHOD OF CREATING TRAJECTORY
- PLACE THE HINGE ASSEMBLY IN THERE POSITION
- CREATE A CURVE BY KEEPING TWO CENTRE POINT OF BOTHE HINGE AS REFERANCE
- CREATE PLANE IN THE MIDDLE OF THE CURVE
- CREATE CIRCLE OF GIVEN DIAMETER (AS PER THE ASSUMED LOCATION OF LATCH)
- MAKE HORIZONTAL LINE JOINING CIRCLE FROM THE CENTRE
- MAKE ANOTHER LINE JOINING CIRCLE AT ANGLE WITH HORIZONTAL LINE (DEFINE ANGLE SUCH WAY THAT LINE GETS CLOSER TO THE HOOD INNER PANEL)
- MAKE TANGENT LINE TO THE CIRCLE FROM DRAWNED ANGELED LINE
- GIVE TOUCH ALLIGN CONSTRAIN TO STRICKER CENTER LINE'S START POINT AND INTERSECTION POINT OF TANGENT LINE WITH CIRCLE.
- AGAIN GIVE ALIGN TOUCH CONSTRAIN TO TANGENT LINE AND CENTRE LINE OF STRICKER.
IMPACT FORCE DISTRIBUTION IN HOOD INNER PANEL
DRAFT ANALYSIS
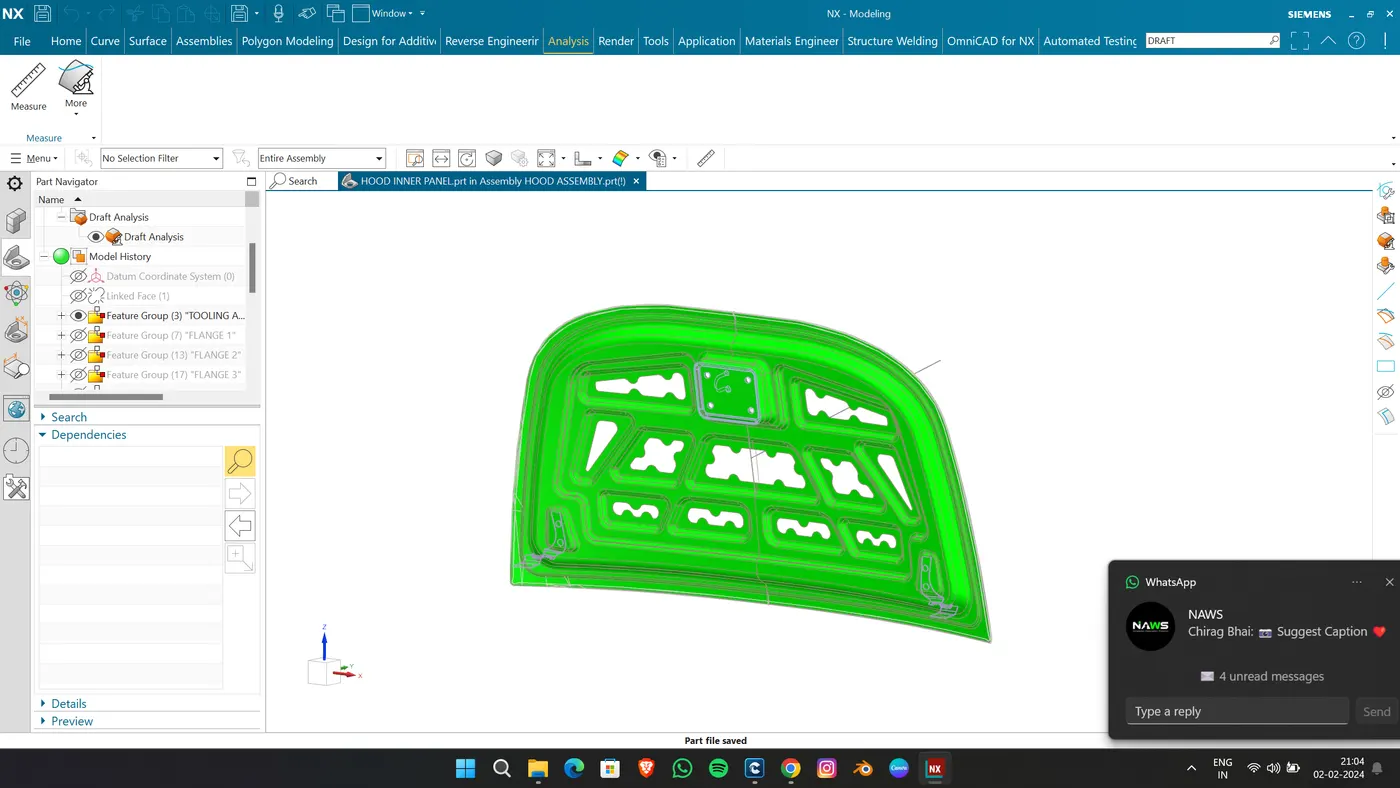
AS PER THE SHEET METAL ISDUSTRIESS STANDARD DRAFT ANALYSIS IS PERFORMED KEEPING MINIMUM DRAFT ANGLE OF 7 DEGREEFOR HOOD INNER PANEL.
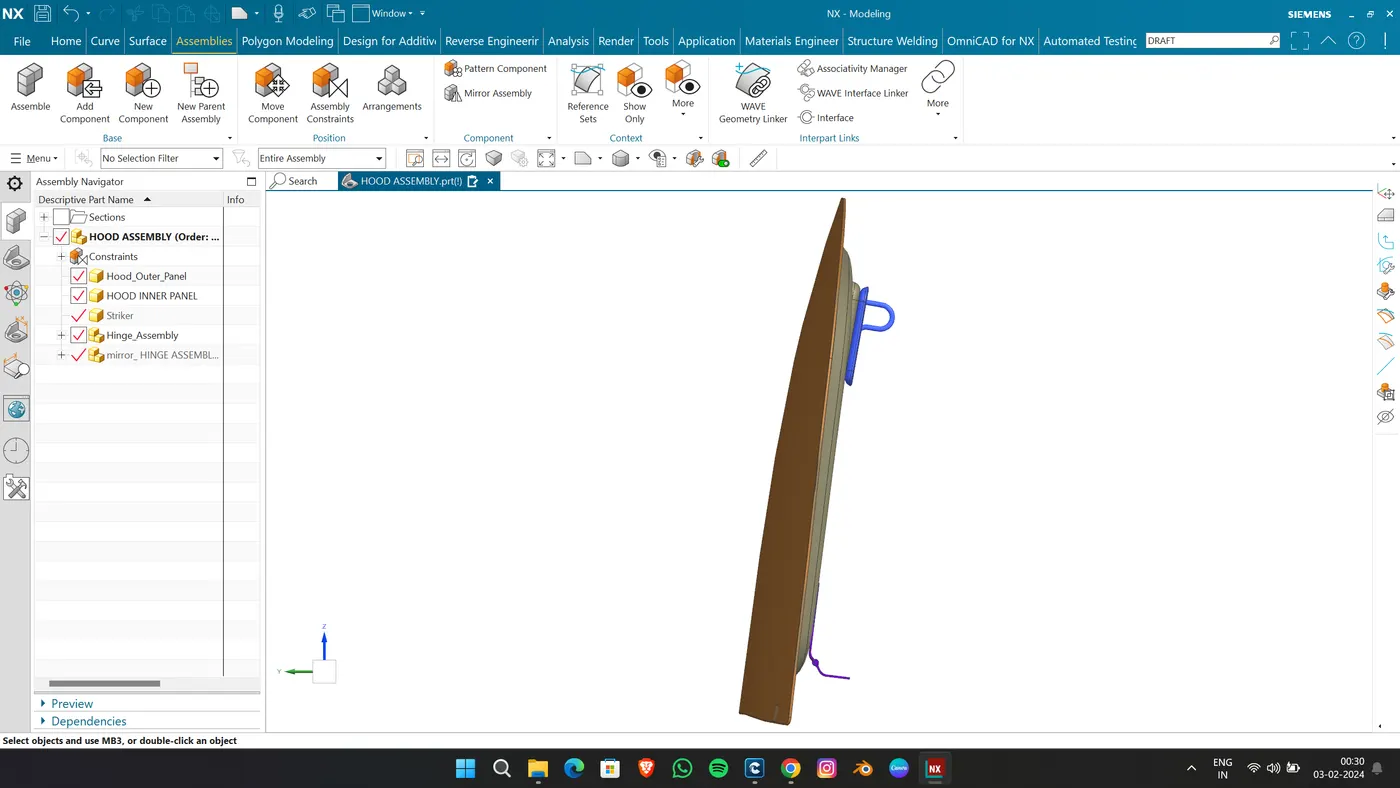
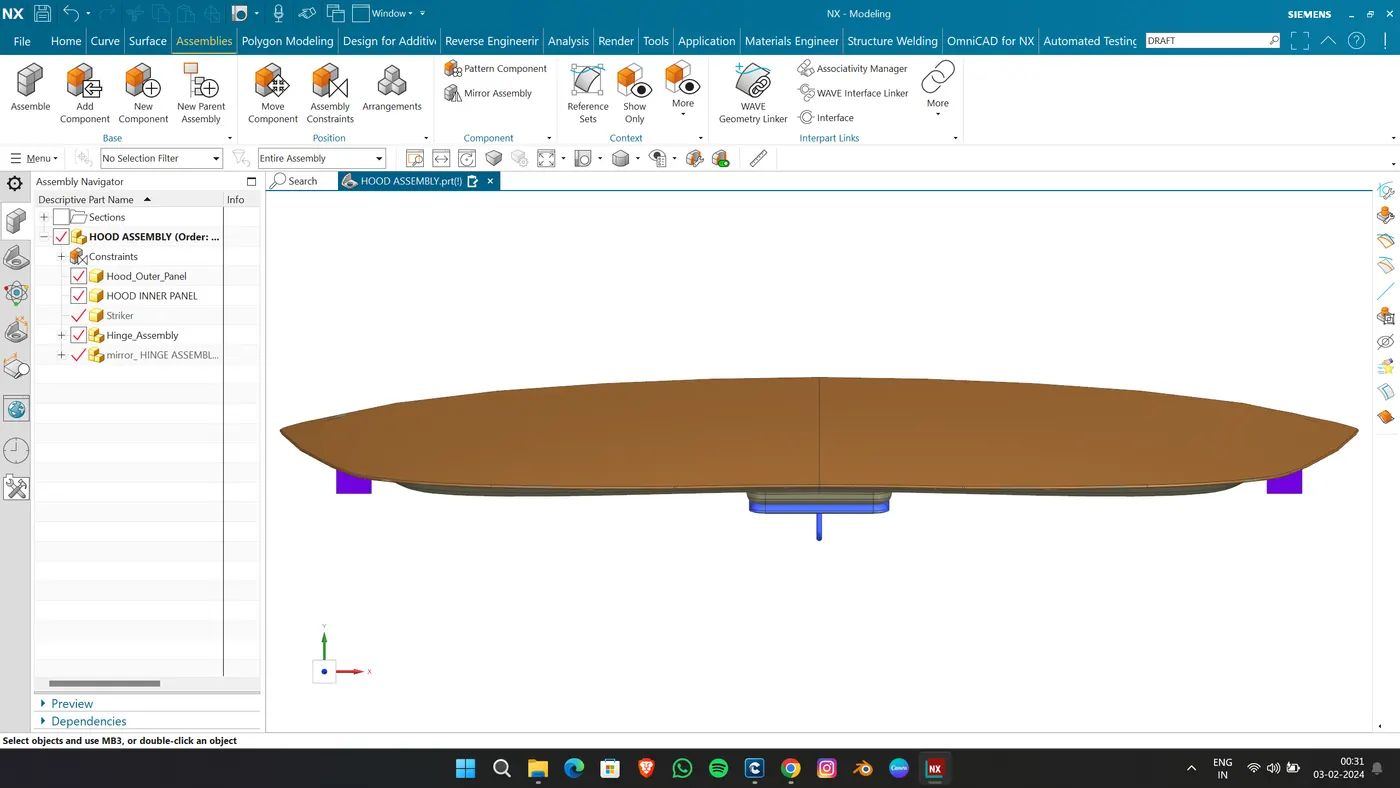
HOOD ASSEMBLY