Design of backdoor
REPORT
MY OBJECTIVE IS TO CREATE ASSEMBLY OF BACK DOOR BY USING CLASS A SURFACE (AS A BIW ENGINEER)
- FIRST CREATE BACK DOOR ASSEMBLY FILE AND IN THAT ASSEMBLY FILE CREATE FOLLOWING PARTS AS MODEL FILE
- OUTER PANEL UPPER
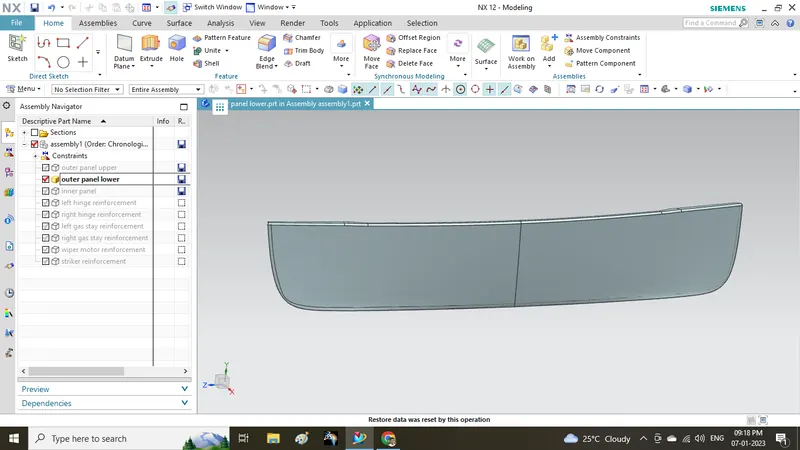
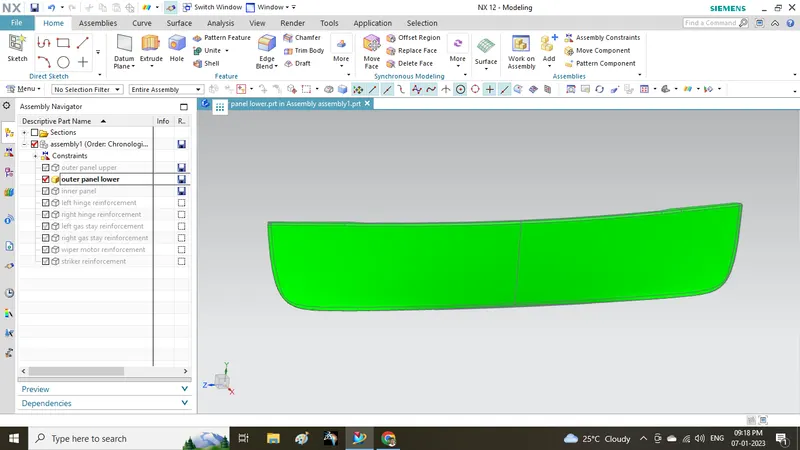
- OUTER PANEL LOWER
- INNER PANEL
- HINGE REINFORCEMENT LEFT SIDE
- HINGE REINFORCEMENT RIGHT SIDE
- GAS STAY REINFORCEMENT LEFT SIDE
- GAS STAY REINFORCEMENT RIGHT SIDE
- WIPER MOTOR REINFORCEMENT
- STRIKER REINFORCEMENT
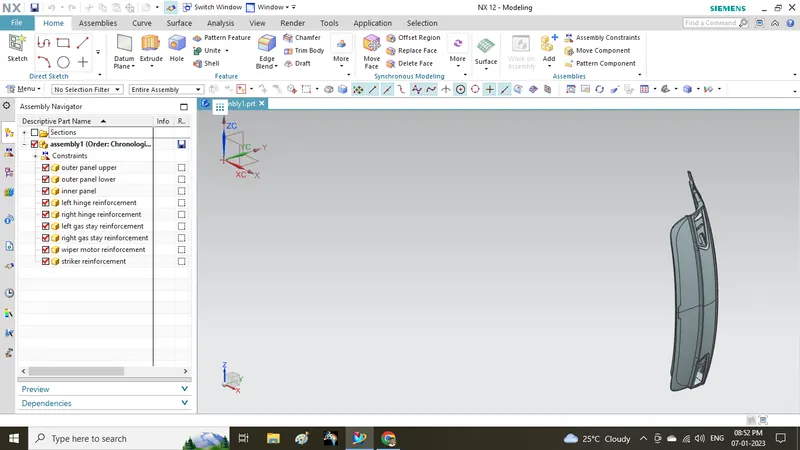
- THEN FIRST STARTED WITH THE GIVEN SURFACE CLASS A AND CREATE WAVE LINK GEOMETRY IN THE INNER PANEL PART
- THEN OFFSET WITH DISTANCE OF 1.7 mm
- THEN CREATE FLANGE FOR SEALING
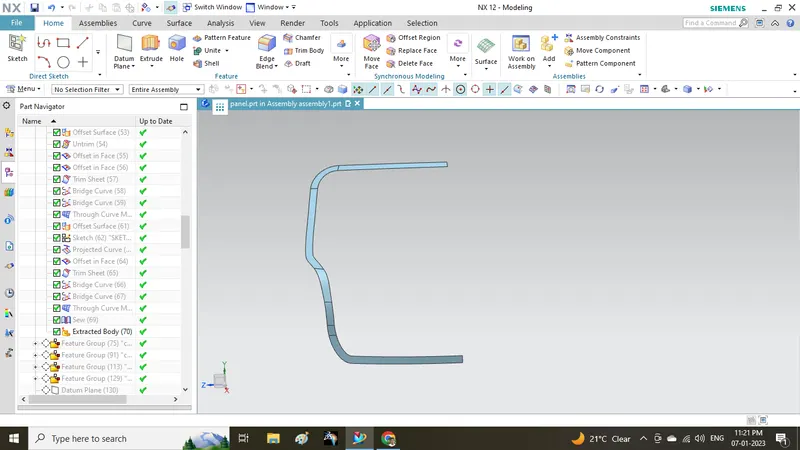
- CREATE THE INNER PANEL WITH THE EMBOSS AND LAW EXTENSION COMMAND
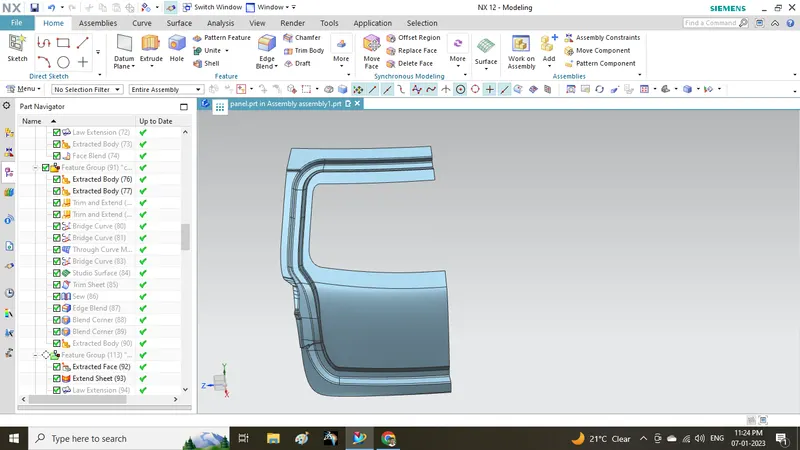
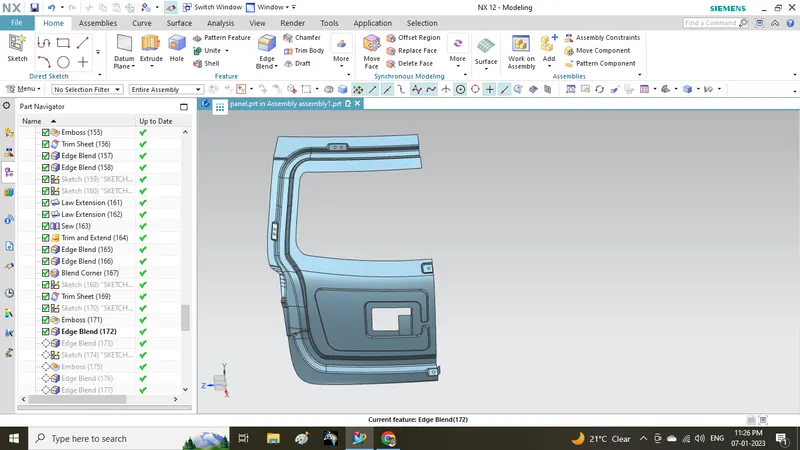
- THEN CREATE REQUIRED INNER PANEL USING TRIM SHEET
- MIRROR THE HALF SECTION PANEL TO GET THE ENTIRE INNER PANEL AS SHOWN BELOW
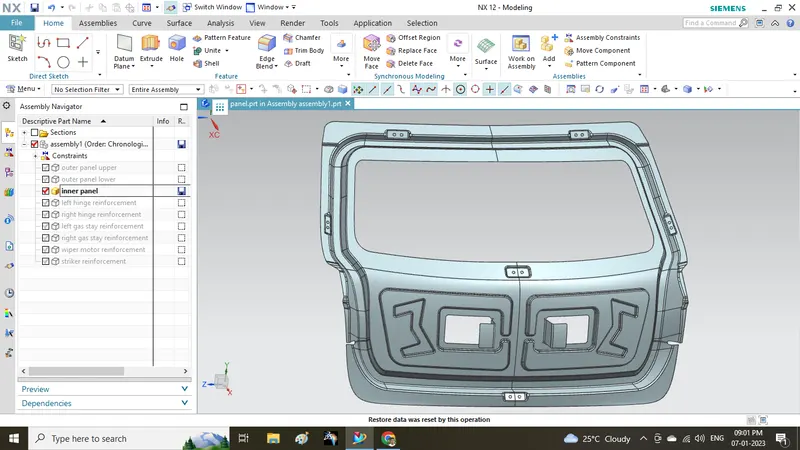
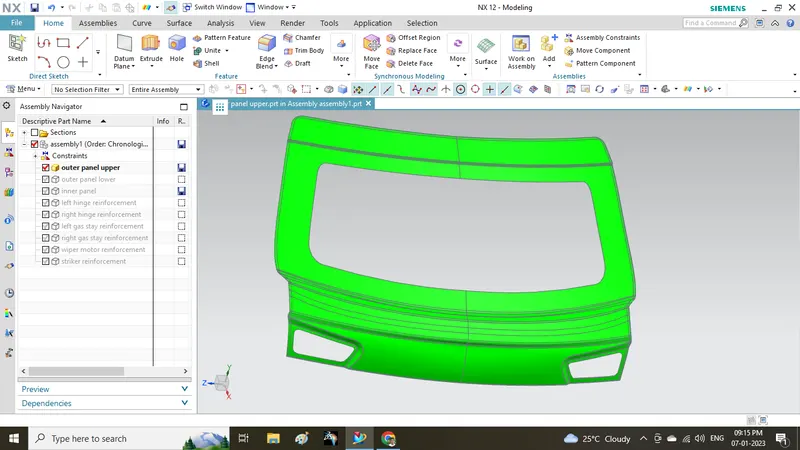
- THEN PERFORM DRAFT ANALYSIS ON INNER PANEL
- IF IT SHOWS GREEN THEN IT CLEARED DRAFT TEST
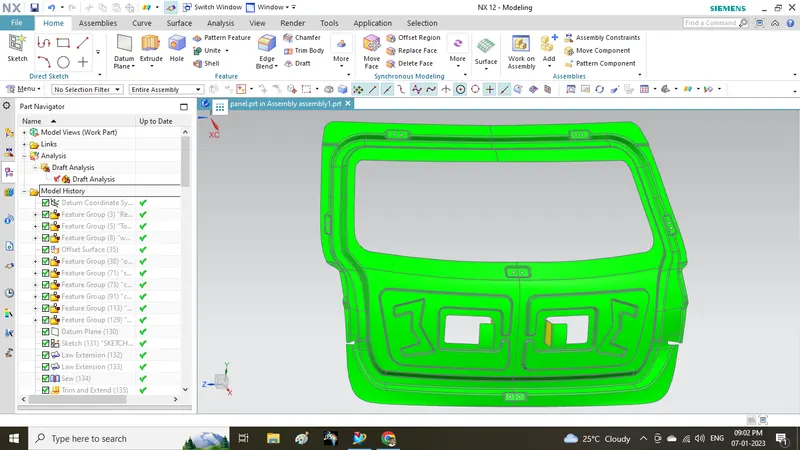
- AS ABOVE THE PORTIONS AT THE EMBOSS CUT BY USING LANSING OPERATION
THEN WE CREATE HEMMING FLANGE
- FOR HEMMING FLANGE WE OFFSET OUTER PANEL 2.65mm
- THEN CREATE 9mm OFFSET LINE FROM THE EDGE AND TRIM THE SHEET
- THEN USING THREE FACE BLEND OPERATION AND CREATE HEMMING FLANGE
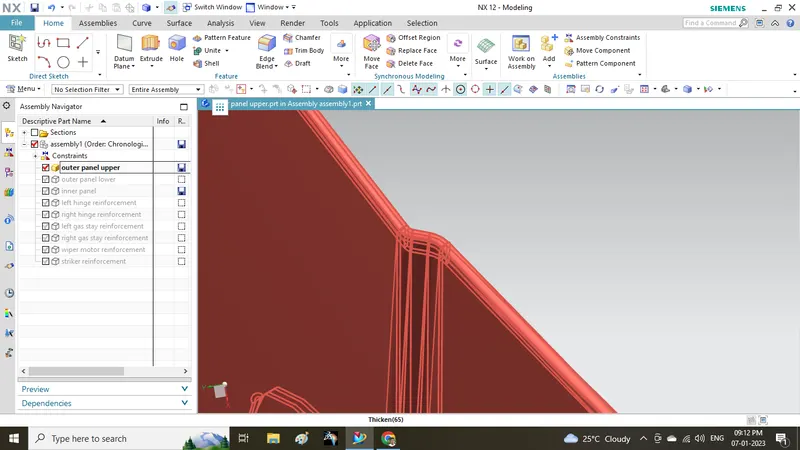
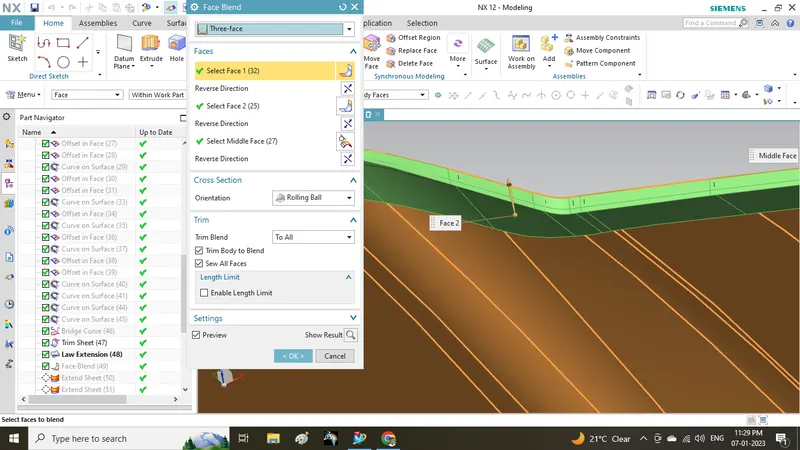
- THREE FACE BLEND APPLIED FIRST SELECT TOP FACE THEN BOTTOM FACE AFTER THAT SELECT SIDE FACE
- THEN HIDE THE SIDE FACE (ENSURE TRIM AND EXTEND AND SEW IS SELECTED DURING FACE BLEND)
- THEN PROVIDE CORNER RELIEF
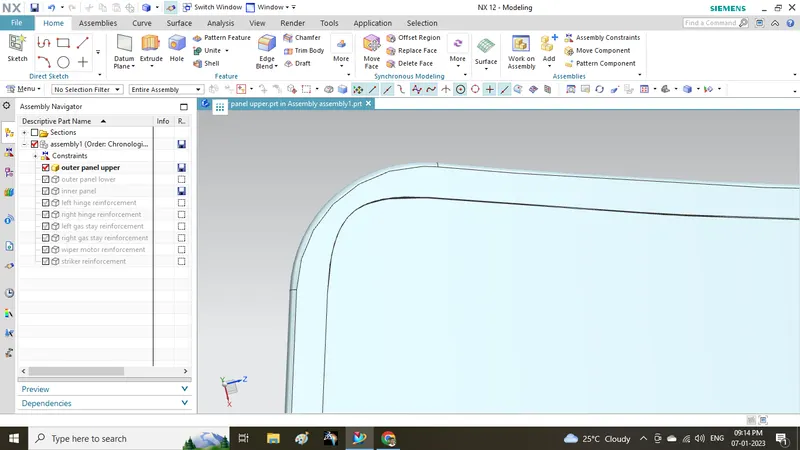
- THEN CHECK FOR DRAFT ANALYSIS
SAME FOR THE OUTER PANEL LOWER
- FOR REINFORCEMENTS FIRST CREATE SURFACE WAVE LINK GEOMETRY UPPER FACE OF INNER PANEL
- THEN TRIM ALL THE EDGES AND PROVIDE CORNER RELIEFS WHER EVER IT IS REQUIRED
- REINFORCEMENTS ARE GENERALLY CREATED FOR STRENGTHEN THE FASTENING AREA
- REINFORCEMENTS ARE GENERALLY DIFFERENT MATERIAL THAN PARENT SURFACE
- USED WHEN SCREW FASTENING IS THERE BETWEEN TWO PARTS, AS A SUPPORT
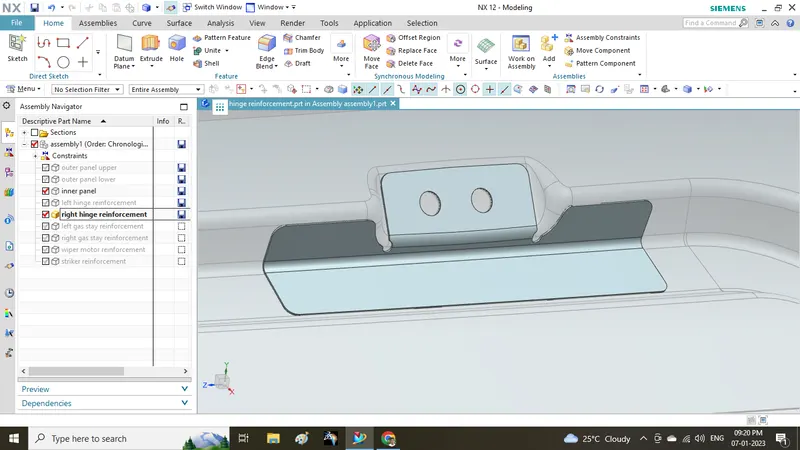
SAME FOLLOWED FOR ALL THE REINFORCEMENTS
- TOOLING AXIS CREATION
- HERE TWO LINES ARE CREATED FROM ONE END TO OTHER
- THEN CREATE A BISECTING LINE OF THAT TWO LINES
- THEN MAKE THOSE AS REFERENCE LINES
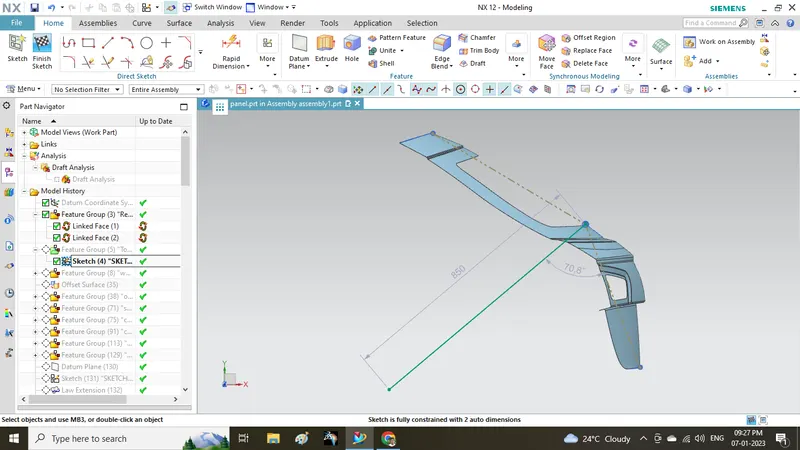
- NOW HOW TO CREATE STRIKER MOUNTING?
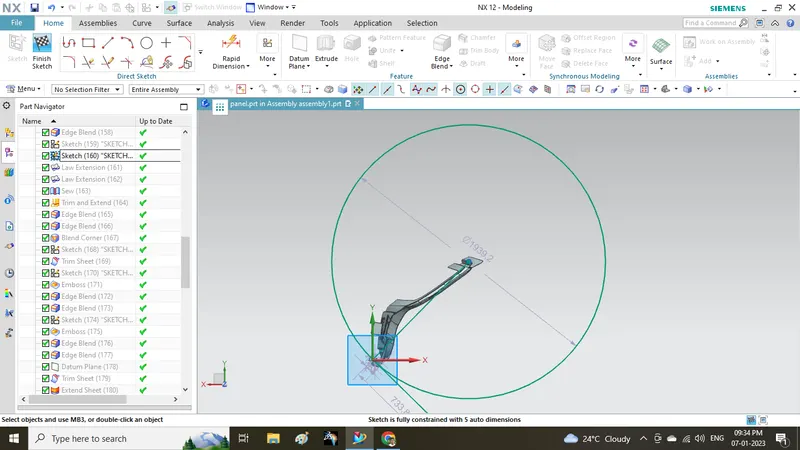
- FOR THAT FIRST CHOOSE A POINT OF HINGE ROTATION
- THEN THAT POINT AS CENTER AND DRAW A CIRCLE WHICH PASSES THROUGH THAT POINT SHOWN BELOW
- THEN DRAW A LINE TANGENT TO CIRCLE FROM THAT POINT
- THEN LINE FOR CUTTING MATERIAL IS CONSTRUCTED PERPENDICULAR TO THAT LINE
- THEN MAKE USE OF LAWEXTENSION TRIM EXTEND COMMANDS
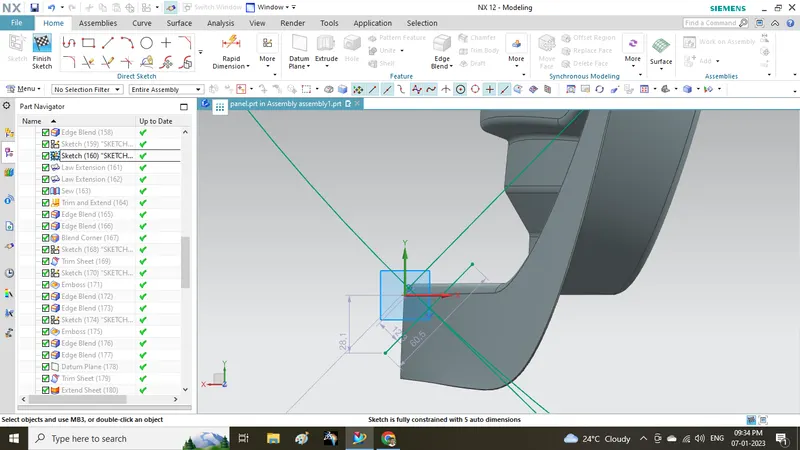
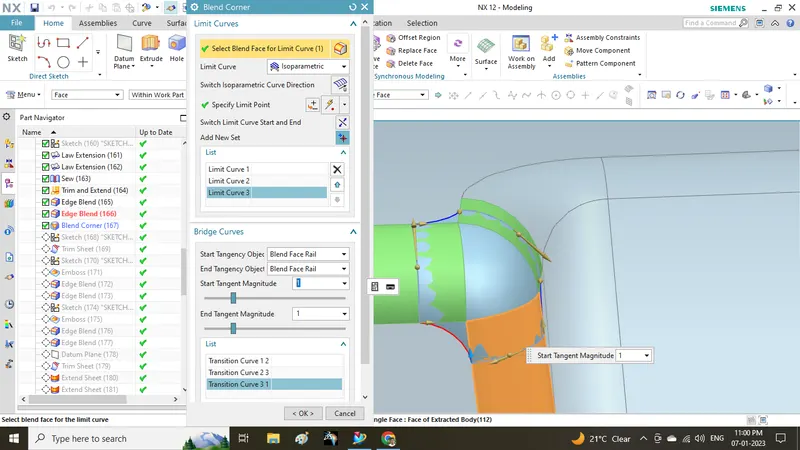
- BLEND CORNER USED AT THE THREE EDGE BLANDS MEETING AREA
- BY SELECTING THREE EDGES IN A SEQUENCE MANNER AS SHOWN BELOW
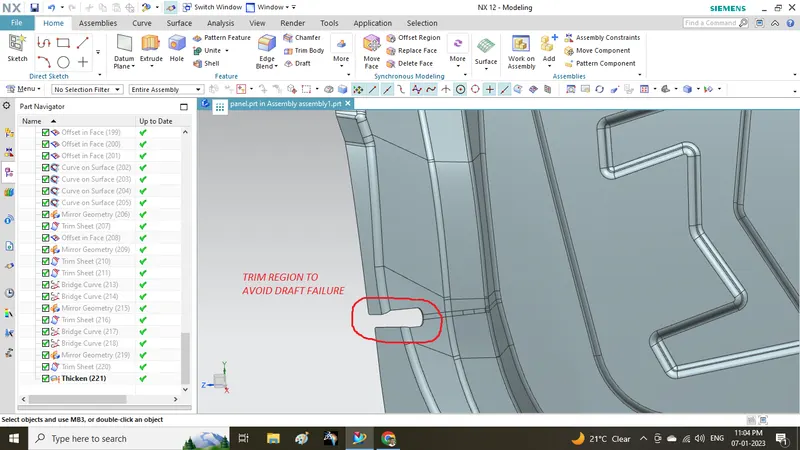
- TRIMMED SOME PART IN INNER PANEL TO AVOID DRAFT FAILURE
- ALTHOUGH THAT REGION MADE BY SEPERATE MANUFACTURING PROCESS
- IT SHOWN IN BELOW PICTURE
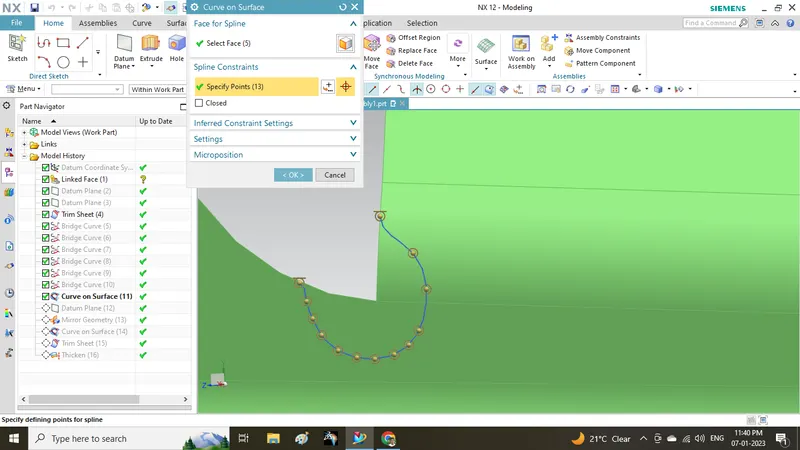
I USED CURVE ON FACE COMMAND WIDELY DURING MY DESIGN
- IT IS A VERY HANDY TOOL AND GIVES EXACT RESULTS
- HERE I SHOWN HOW I SELECTED POINTS FOR CURVE ON SURFACE
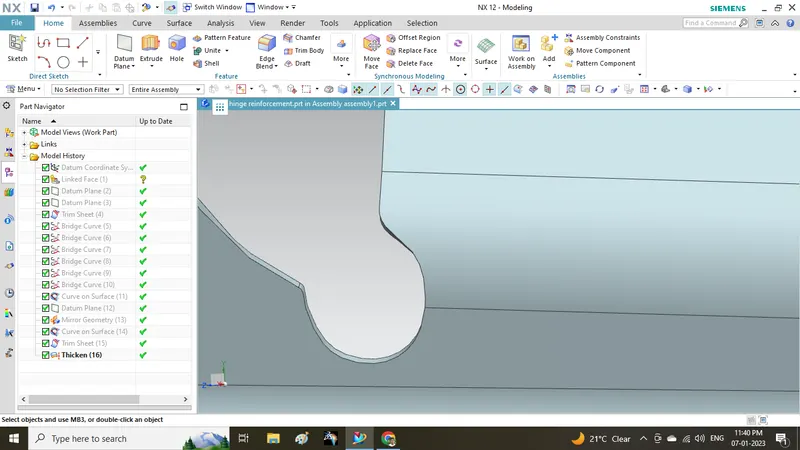
- AND IT USED FOR PROVIDING CORNER RELIEFS AT REINFORCEMENT DESIGN
- G1 TANGENCY OPTION IS USED AT END POINTS
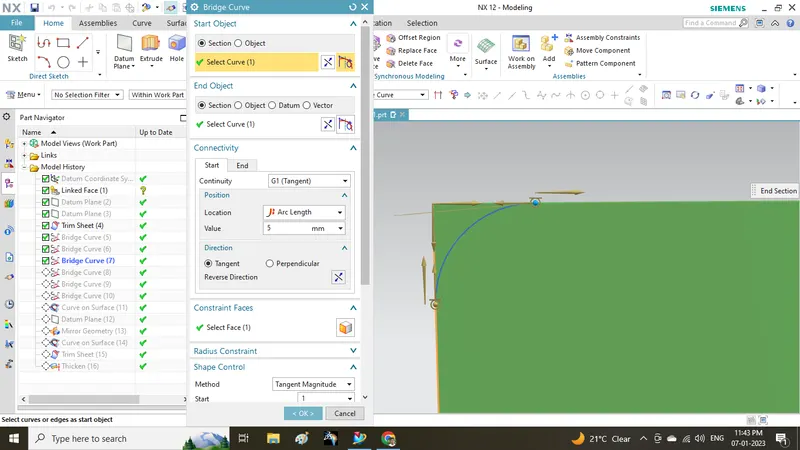
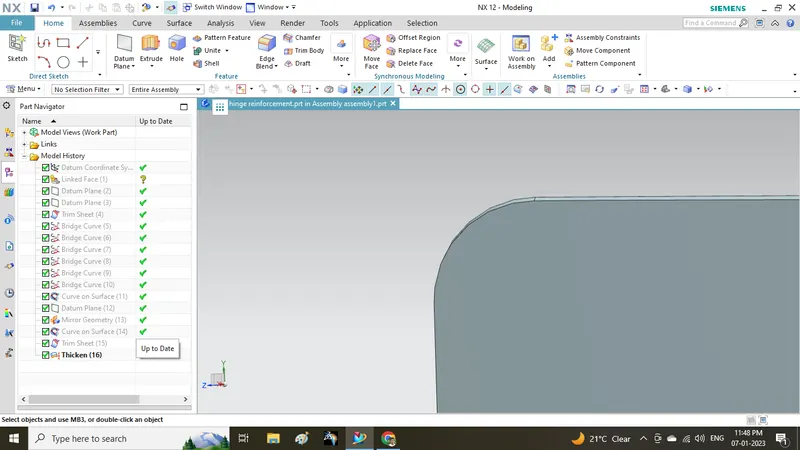
NEXT ONE I USED MORE FREQUENT IS BRIDGE CURVE
- BRIDGE CURVE IS USED FOR MAKING THE CORNERS SMOOTH
- PROVIDE SOME DISTANCE FROM TIP SO THAT SHARP EDGE GETS VANISH
- HERE SHOWN HOW TO SELECT EDGES
ANOTHER COMMAND IS WAVE GEOMETRY LINKER
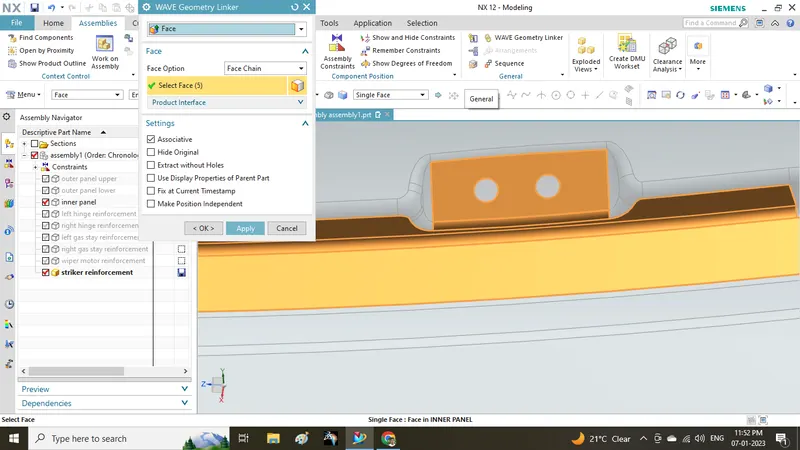
- IT IS VERY USED FOR CREATING REINFORCEMENTS
- FOR THAT I TAKE REFERENCE FROM INNER PANEL OUTER SURFACE
- USE FACE AND FACE CHAIN OPTION TO SELECT REQUIRED FACES AND GET THOSE INTO THE CURRENT PART
- IF WE UNCHECK ASSOCIATIVE OPTION THEN INDIVIDUAL SURFACE CREATED
- AFTER THAT PERFORM ALL REQUIRED OPERATION TO MAKE AS DIFFERENT PART
MANUFACTURING METHODS:
- DEEP DRAWING PROCESS IS USED FOR INNER PANEL FIRST LAYER MOULD
- IN DEEP DRAWING TWO DIES ARE OPERATED WITH HYDRAULIC FORCE
- BLANK IS PLACED IN BETWEEN TWO DIES
- THE REQUIRED SHAPE IS ACHIEVIED BY THIS OPERATION
- EMBOSSING OPERATION USED FOR VARIOUS EMBOSSED FACES
- HERE ALSO SAME LIKE DEEP DRAWING BUT THE IMPRESSION AREA AND DEPTH WERE SMALL
- EMBOSSING USED FOR NAMES AND SYMBOLS ON SURFACE
- LANCING OPERATION IS USED FOR CUTTING THE FLANGE
- IN THIS OPERATION SMALL CUT IS MADE AND BEND THE SHEET TO THE REQUIRED SHAPE
- HERE THE LENGTH OF CUT INSIDE IS MORE THAN TOTAL LENGTH OF SHAPE THAT IS FORMED
- ROLLER MILLS USED FOR MAKING HEMMING PART
- HERE ROLLERS ARE PASSED OVER THE EDGE OF SHEET TO BEND IT
- AND REPEATEDLY ROLLERS ARE FLOWING TO AVOID SPRING BACK AND ACHIEVE PLASIC DEFORMATION
THANKS