Hood design-Week 2
REPORT ON HOOD DESIGN
- EXPLAINATION ON HOOD AND ITS COMPONENTS
HOOD-
THE HOOD OR BONNET IS A HINGED COVER OVER THE ENGINE BAY, WHICH OPENS TO ALLOW ACCESS TO THE ENGINE COMPARTEMENT FOR MAINTENANCE AND REPAIR. HOODS ARE MADE OF THE SAME MATERIAL AS THE REST OF THE BODY WORK. THIS MAY INCLUDE STEEL, ALUMINIUM, CARBON FIBER OR FIBERGLASS. HOOD HELPS TO ABSORB THE IMPACT FROM THE PEDESTRIAN DURING ACCIDENTS THUS ENSURES THE LESS IMPACT ON PEDESTRIAN HEAD REGION.
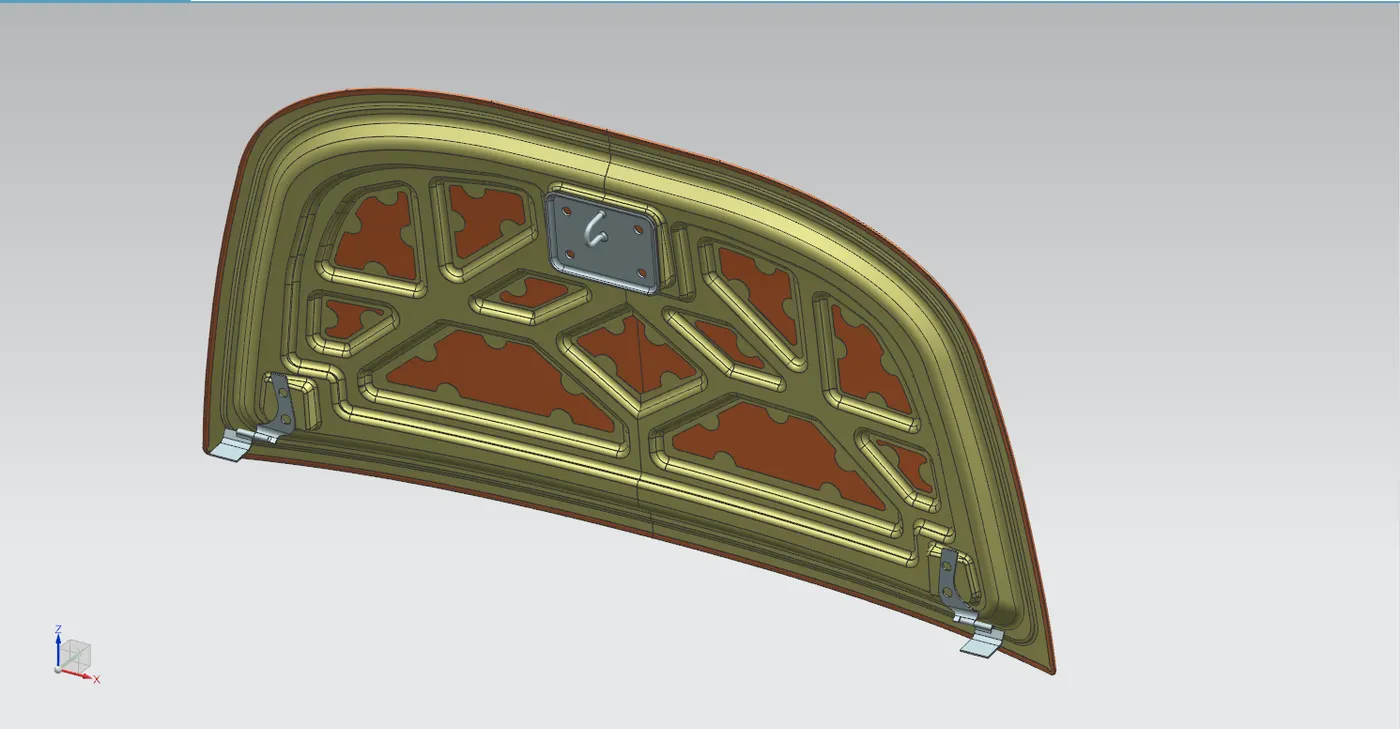
COMPONENTS OF HOOD
1. HOOD OUTER PANEL-
OUTER HOOD PANEL ACTS AS THE CASING OR COVERING FOR ALL THE OTHER COMPONENTS OF HOOD. IT PROVIDES AESTHETIC LOOK FOR THE HOOD ASSEMBLY. THESE ARE DESIGNED IN VARIOUS SHAPES AND FORMS TO ENHANCE AESTHETIC PROPERTIES OF THE HOOD BY CONSIDERING AERODYNAMIC SHAPE AS ONE OF REASONS.
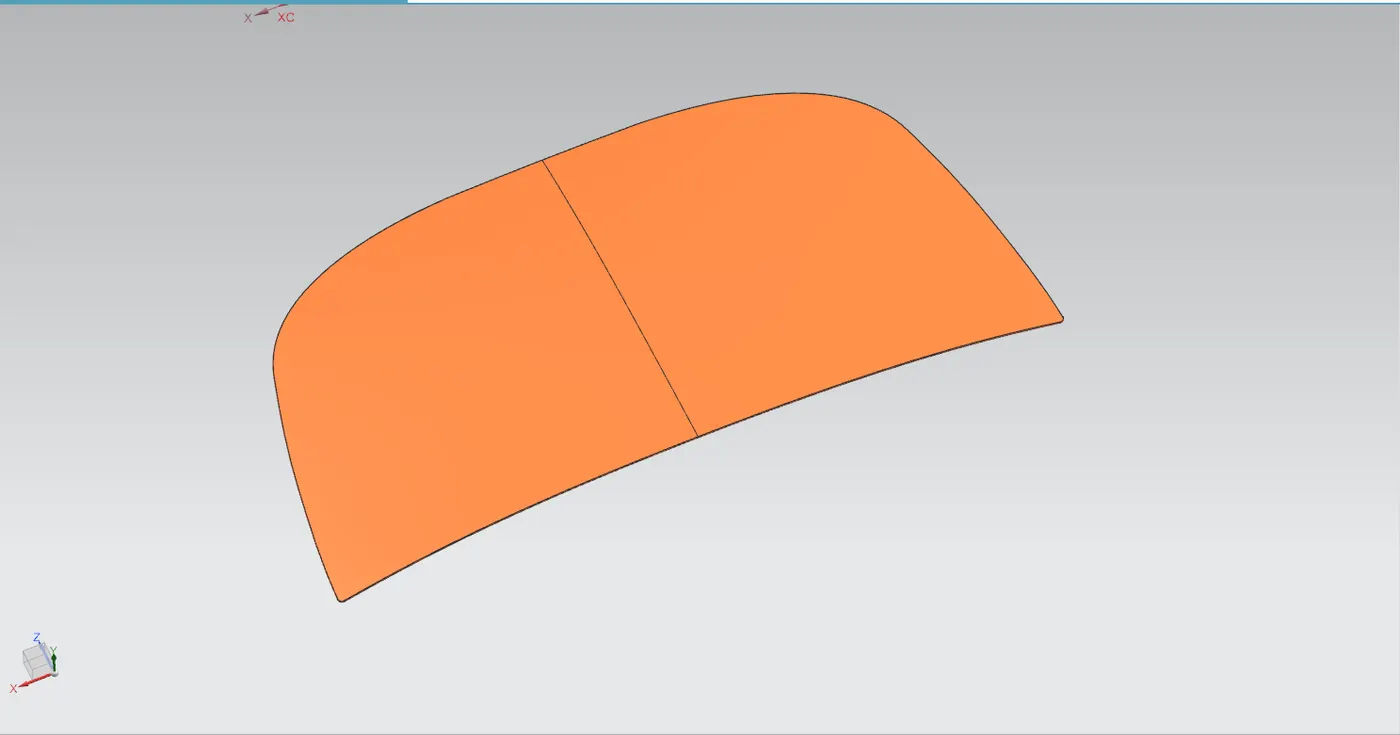
2. HOOD INNER PANNEL-
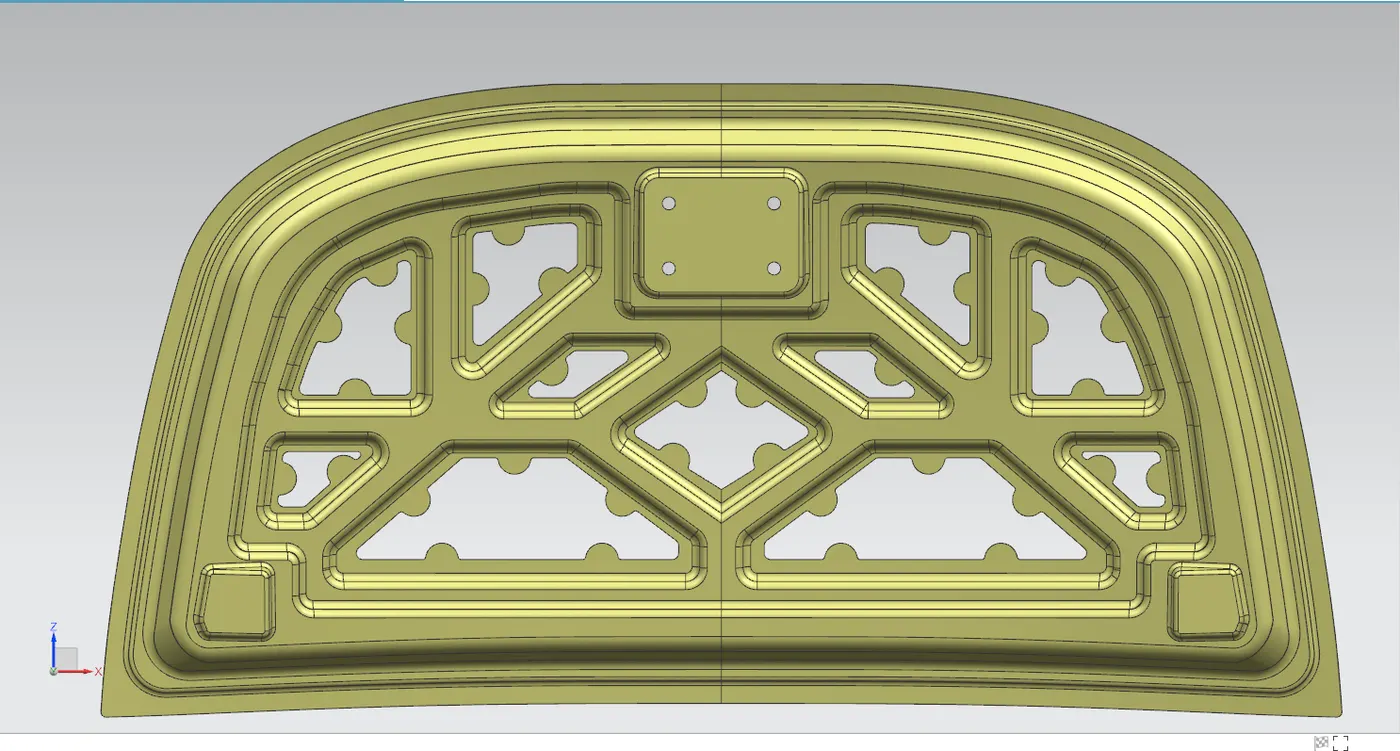
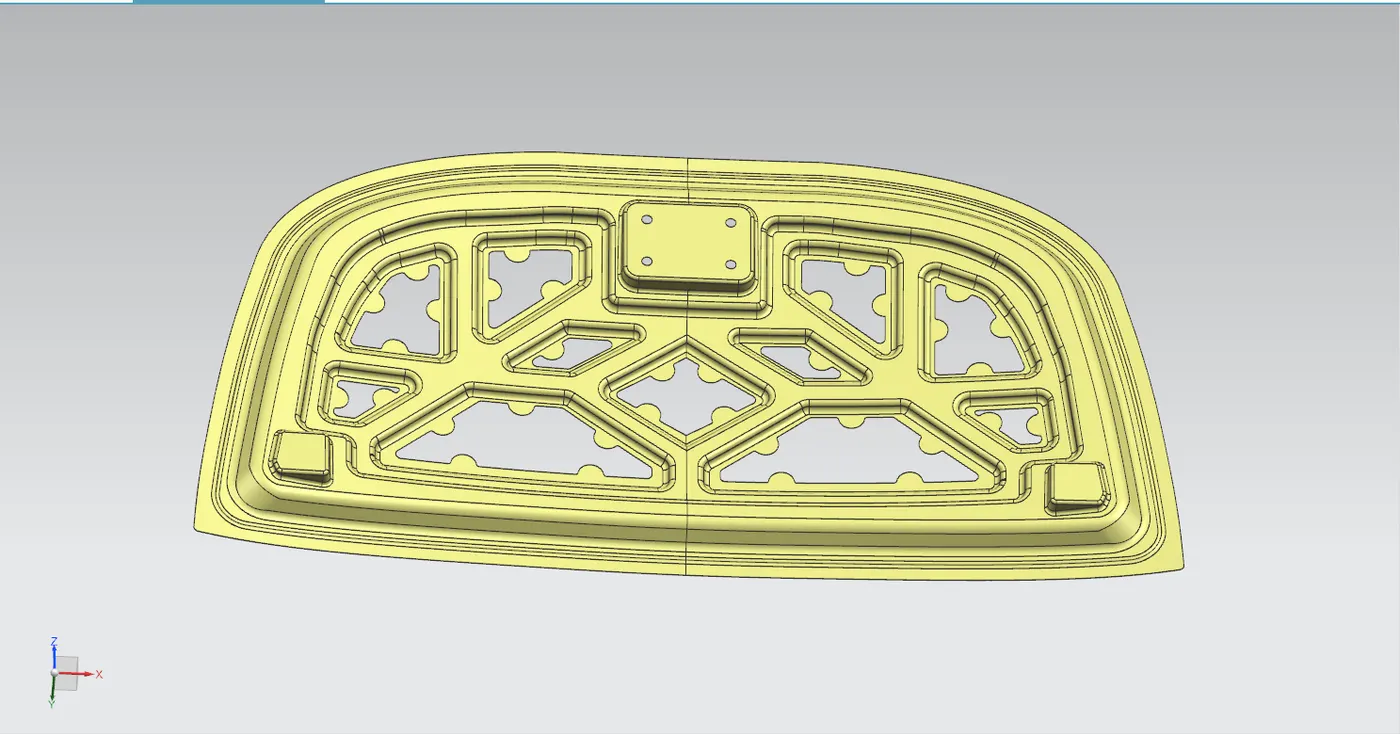
HOOD INNER PANEL IS THE ONE WHICH IS THE CRUCIAL PART OF THE HOOD WHICH ACTS AS A SUPPORTING STRUCTURE OF THE HOOD ASSEMBLY. IT IS WHERE THE STRIKER AND HINGE ASSEMBLY WILL BE MOUNTED ON THE HOOD INNER PANEL. IT CONSISTS OF EMBOSSED STRUCTURE WHICH GUIDES THE IMPACT FORCES FROM ACCIDENTS TOWARDS OUTSIDE THUS PREVENTING THE SAFETY OF PASSENGERSFJ THE CUT OUT IS MADE IN THE INNER PANEL SO AS TO PROVIDE SPACE FOR THE OUTER PANEL TO DEFORM AND ABSORB THE IMPACT FORCES FROM ACCIDENTS AND ENSURE THE SAFETY OF PEDESTRIAN.
3. STRIKER-
THIS PART IS ATTACHED TO THE HOOD INNER PANEL WHICH HELPS IN LOCKING OF HOOD TO REDUCE VIBRATION OR NOISE DURING TRANSIT OF CAR.
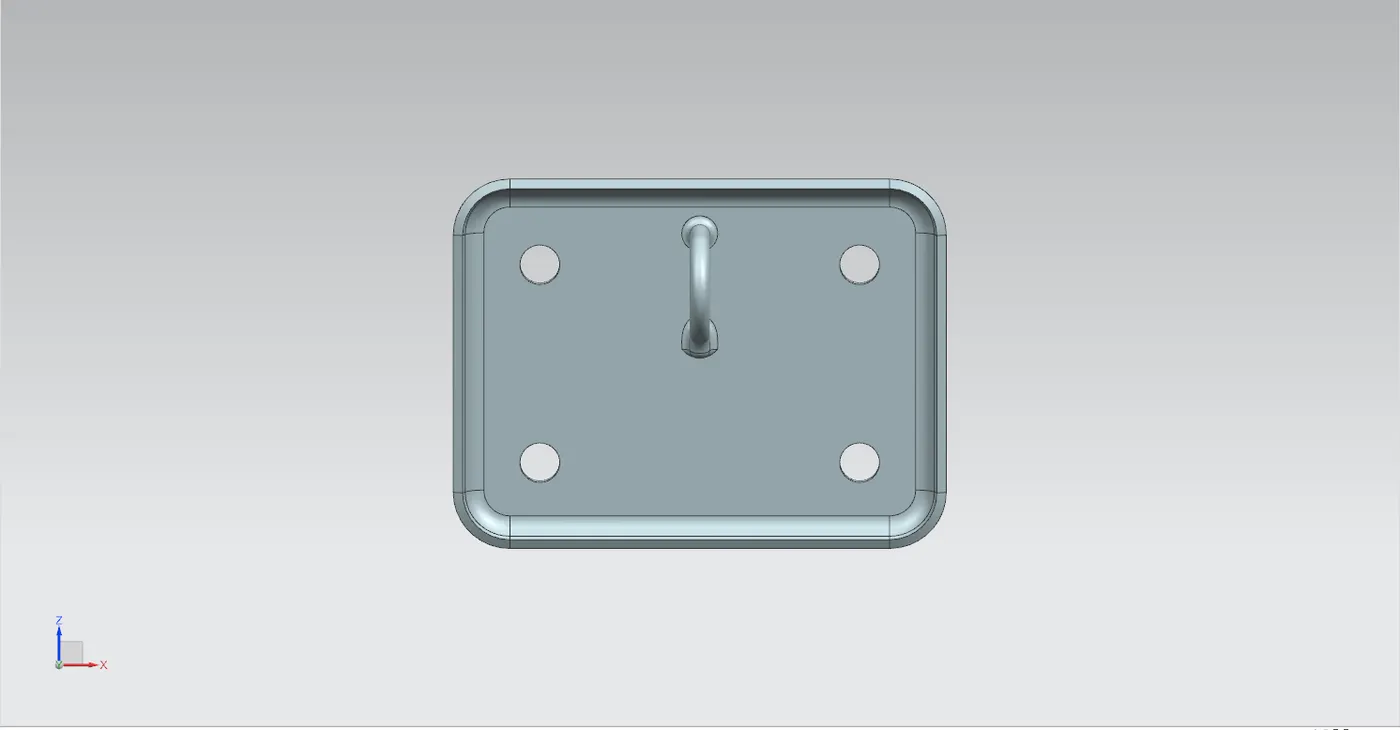
4. HINGE ASSEMBLY-
HINGE ASSEMBLY IS USED TO PROVIDE THE ROTATION ABOUT A FIXED POINT WHICH HELPS IN OPENING AND CLOSING OF THE HOOD DURING REPAIR AND MAINTENANCE OF MOTOR VEHICLE ENGINE.
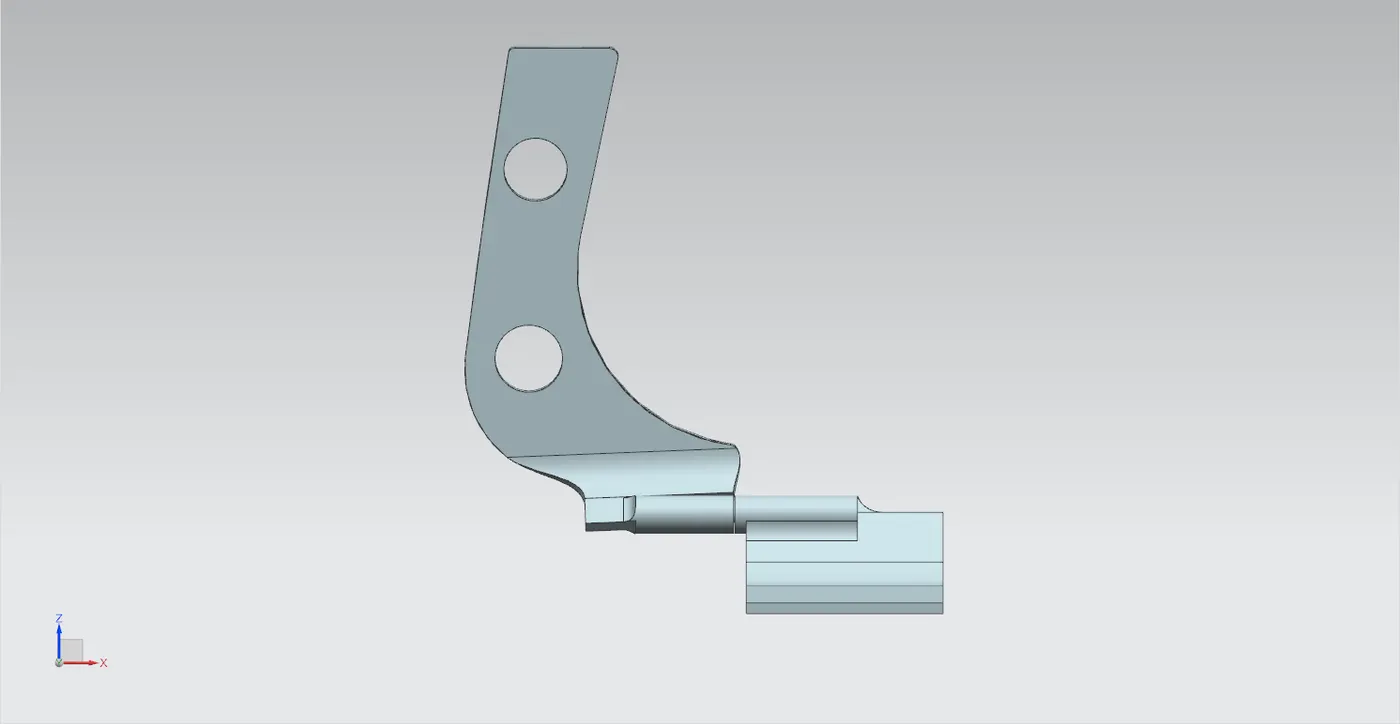
- LATCH TRAJECTORY
THE LATCH TRAJECTORY IS A PATH FOLLOWED BY THE RATCHET DURING CLOSING OF THE HOOD. IT IS CONSIDERED TO ENSURE SMOOTH ENGAGE OF LOCKING MECHANISM. THE RATCHET IS POSITIONED IN SUCH A WAY THAT ITS LINE OF ACTION IS ALWAYS TANGENTIAL TO THE CIRCULAR TRAJECTORY OF THE HOOD ALONG THE CENTER OF HINGE AXIS. HERE THE RATCHET COMES IT CONTACT WITH THE LATCH AND GETS LOCKED, WITH THE HELP OF HOOD RELEASE LEVER THE LATCH IS ACTUATED TO UNLOCK DUE TO WHICH THE HOOD IS OPENED.
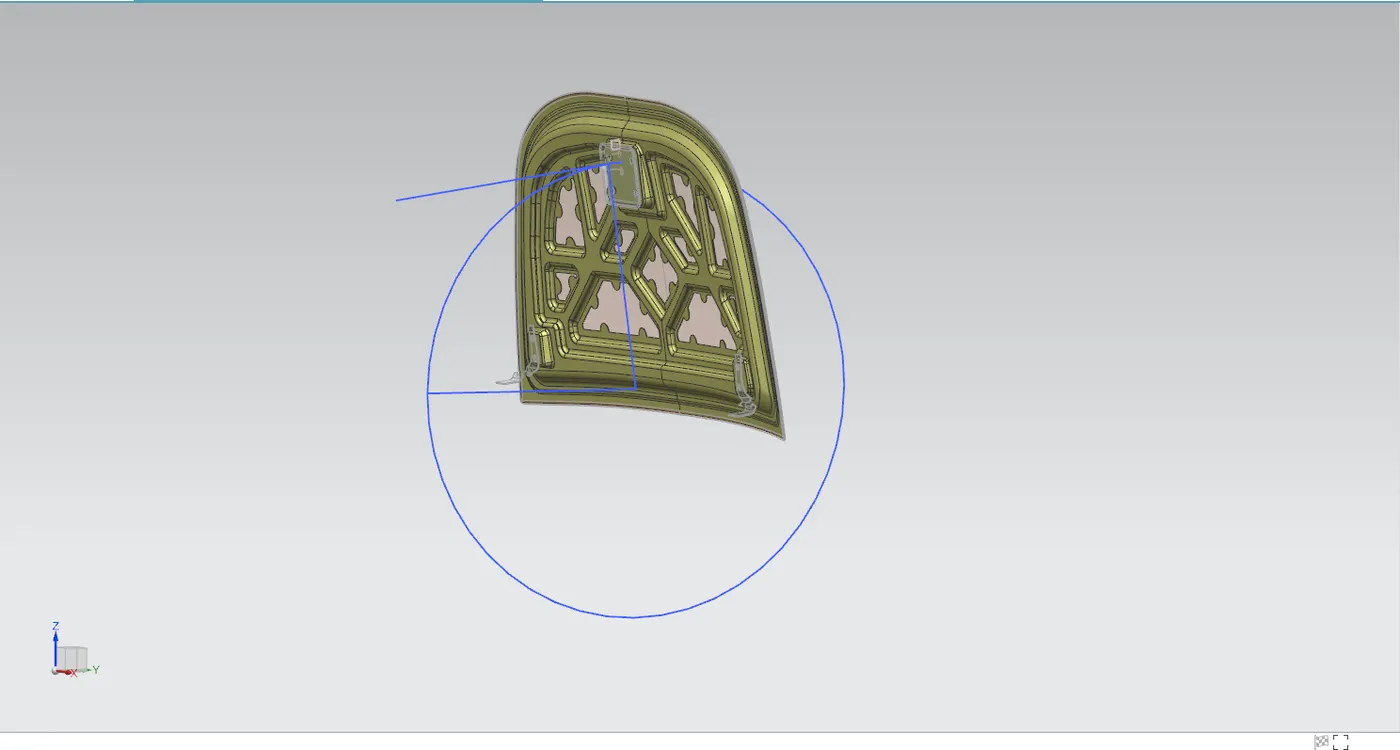
DETAILED EXPLAINATION OF LATCH TRAJECTORY-
1.DURING CLOSING OF THE HOOD THE RATCHET WHICH IS ASSEMBLED TO HOOD COMES IN CONTACT WITH THE LATCH OF THE CAR BODY. AS THE LOCKING MECHANISM IS ALWAYS PLACES AT THE CENTRE OF THE CAR BODY SO THE RATCHET SHOULD ALSO BE PLACED AT THE CENTER.
2.THE RATCHET IS ALLINED AT THE CENTER OF THE HINGE AXIS, ITS ACTION IS ALWAYS TANGENTIAL TO THE CIRCULAR TRAJECTORY PATH ALONG WHICH THE RATCHET IS CONSTRAINED.
3.THE LATCH MAY CONSISTS OF HOOKS OR CLASPS THAT ENGAGES WITH THE STRIKER PLATE TO SECURELY HOLD THE HOOD IN CLOSED POSITION. IT ALSO HELPS IN IMPROPER ENGAGING OR MISALIGNMENT WHICH COULD RESULT IN UNEXPECTED OPENING OF HOOD DURING VEHICLE TRANSIT. THE LATCH RELEASE LEVER IS ACTUATED IN OPENING OF THE HOOD.
4. THE LATCH TRAJECTORY IS CRITICAL PARAMETERS THAT NEED TO BE CONSIDERED WHILE DESIGNING THE HOOD FOR PRPPER ALIGNMENT AND SAFETY OF HOOD ASSEMBLY.
- MASTIC DATA
MASTICS IS A ADHENSIVE OR SEALENT MATERIALS WHICH IS USED IN ASSEMBLING THE OUTER AND INNER PANEL OF THE HOOD. THES ARE PLACED BETWEEN THE INNER AND OUTER PANEL OF THE HOOD SO AS TO PREVENT THE SURFACE CONTACT BETWEEN THEM WHICH MAY CAUSE NOISE OR VIBRATION DURING VEHICLE TRANSIT. THESE MASTICS ARE ADDED AND HEATED TO BECOME HARDENED WHICH RESULTS IN PROPER FIXATION OF TWO PANEL OF THE HOOD.
- EMBOSS DEFINATION
IN HOOD DESIGN "EMBOSS" REFERS TO A RAISED OR ELEVATED AREA ON THE SURFACE OF THE HOOD PANEL. IT IS A DESIGN FEATURES THAT IS ADDED BASED ON THE FUNCTIONAL REQUIREMENT FOR PROVIDING STRENGTH AND TRANSFERING FORCES ALONG ITS DIRECTION.
- MANFACTURING PROCESSES
1.DEEP DRAWING-
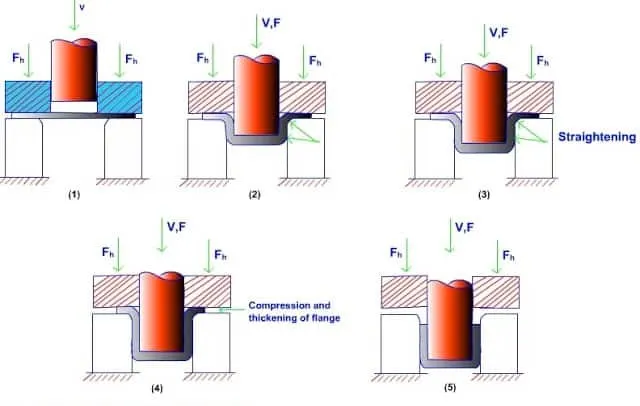
DEEP DRAWING IS A SHEET METAL FORMING PROCESS IN WHICH A SHEET METAL IS RADIALLY DRAWN INTO THE FORMING DIE BY MECHANICAL ACTION OF THE DIE. THE PROCESS IS CONSIDERED AS DEEP DRAWING WHEN THE DEPTH OF THE DRAWN PART EXCEEDS ITS WIDTH OR DIAMETER.
DEEP DRAWING CONSISTS OF FIVE STEPS-
1.BENDING- AS THE APPLICATION OF LOAD STARTS, THE BLANK IS FIRST BENT ONTO THE ROUND EDGE OF THE DIE CAVITY.
2.STRAIGHTENING- FURTHUR INCREASE IN THE LOAD, THE BENT PART OF THE BLANK IS STRAIGHTENED IN ORDER TO SINK THE ANNULAR PUNCH-DIE CLEARENCE. THE RESULT IS A SHORT, STRAIGHT, VERTICAL WALL FORMATION.
3.FRICTION-THE REST OF THE BLANK STARTS TO FLOW, RADIALLY AND TO SINK INTO THE DIE HOLE. BUT THE FRICTION SURFACE BETWEEN THE LOWER SURFACE OF BLANK AND UPPER FLAT SURFACE OF THE DIE, TRY TO IMPEDE THAT FLOW. THE MAGNITUDE OF FRICTIONAL FORCE DROPS AS THE BLANK METAL STARTS TO MOVE.
4.COMPRESSION- THE BLANK UNDERGOES COMPRESSIVE STRESSES. THE WIDTH OF THE SECTOR SHRINKS SO THAT THE LARGER PERIMETER OF BLANK CAN FIT INTO THE SMALLER PERIMETER OF THE DIE CAVITY.
5.TENSION- FURTHUR INCREASE IN THE APPLIED LOAD, ALMOST ALL THE METAL BLANK SINKS INTO THE DIE CAVITY, THUS FORMING A LARGE VERTICAL WALL. THE REMAINING BLANK PART TAKES THE FORM OF A SMALL ANNULAR FLANGE. THE VERTICAL WALL IS SUBJECTED TO UNIAXIAL TENSION.
2. HEMMING-
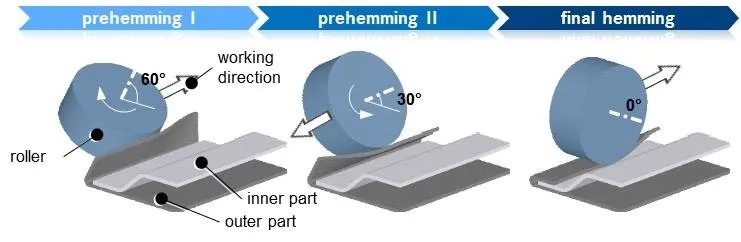
HEMMING IS A SHEET METAL FORMING PROCESS IN WHICH THE SHEETS ARE JOINED BY BENDING IT TO 180 DEGREES BY ROLLING THE ROLLERS OVER THE SHEET METAL EDGES. THE PURPOSE OF THIS METHOD IS TO JOIN TWO SHEETS TO IMPROVE THE APPREANCE OF THE PART AND TO REINFORCE PART EDGES.
THE FOUR MOST COMMON TYPES OF HEMMING IN SHEET METAL OPERATIONS ARE CLOSED, TERADROP, OPEN AND ROLLED HEMMING. ROLLED HEM IS MOSTLY USED IN JOINING THE INNER AND OUTER PANEL OF THE HOOD.
- PARAMETERS FOLLOWED IN DESIGNING THE HOOD
1.CRASH REGULATIONS-
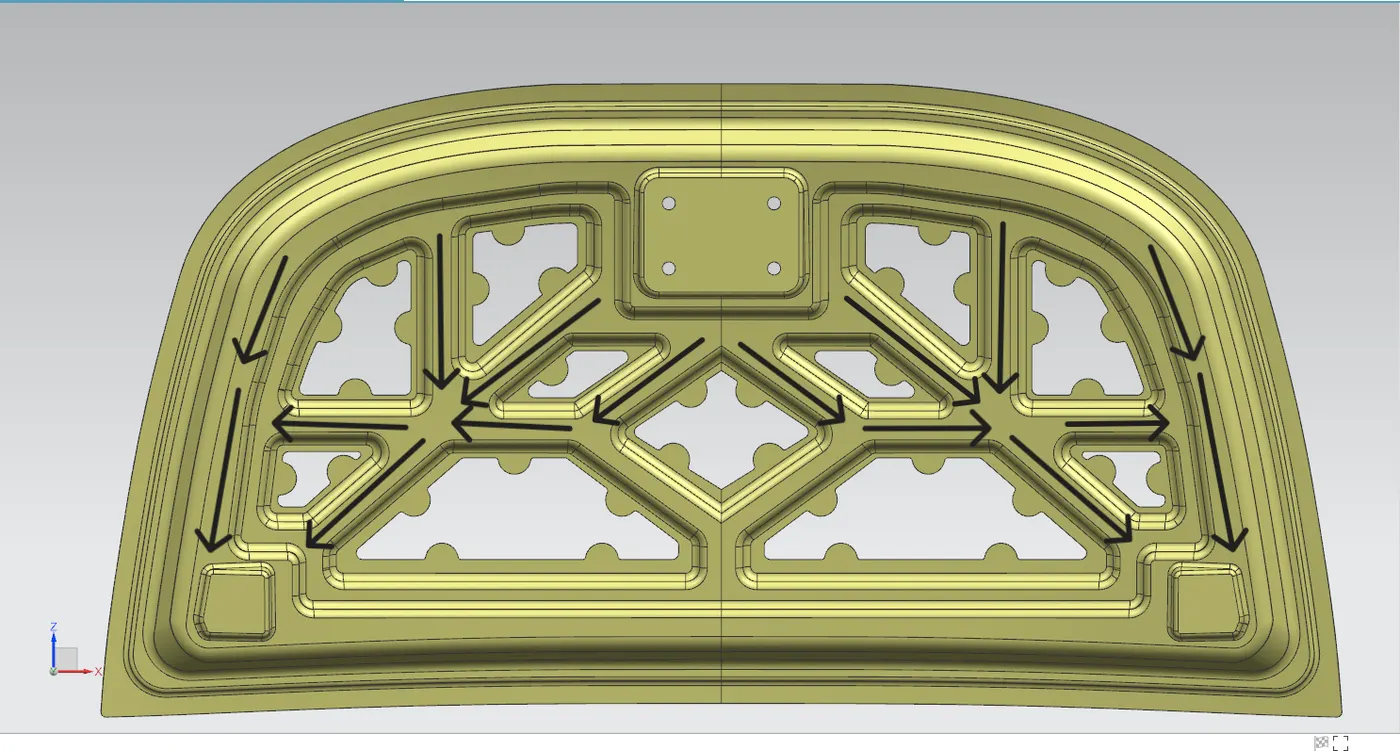
DURING A CRASH OF AN VEHICLE THE IMPACT FORCE IS CREATED. TO ENSURE THE SAFETY OF THE PASSENGERS THE EMBOSS ON THE HOOD IS DESIGNED IN SUCH A WAY THAT THE FORCES ARE DISSIPATED OR DIRECTED TOWARDS THE HINGES OR OUTWARDS AS SHOWN IN BELOW IMAGES.
2. MASTER SECTION-
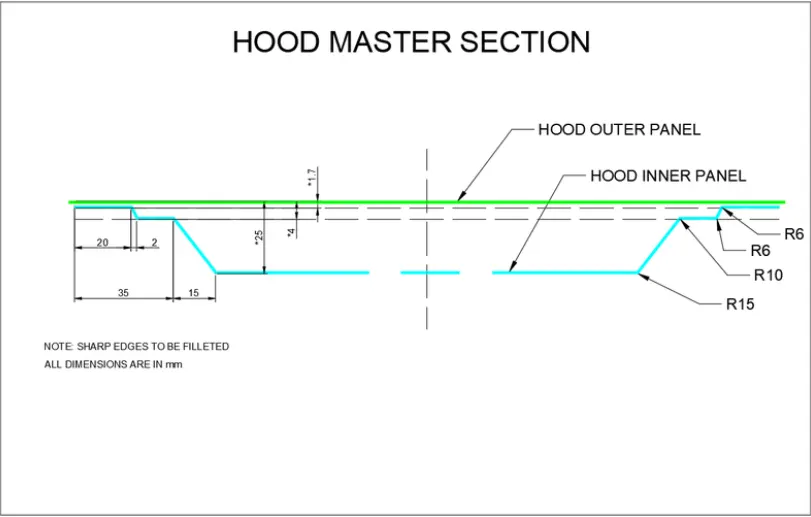
THE MASTER SECTION IS THE DATA FROM THE PARENT OR PREVIOUS COMPONENT WHERE WE GET THE DATA LIKE THICKNESS, EMBOSS HEIGHT, EDGE FILLET, SURFACE DEPTH AND GAP FOR MASTIC SEAL OF AN COMPONENT
3. REINFORCEMENT-
DUE TO THE INTRODUCTION OF THE RATCHET AND HINGE ASSEMBLY ONTO THE INNER HOOD PANEL THE EMBOSS IS CREATED WHICH REDUCES THE STRENGTH AT THAT PARTICULAR SURROUNDING AREA SO REINFORCEMENT IS APPLIED. THE REINFORCEMENT THICKNESS OF 1MM FOR STRICKER AND 1.5MM FOR HINGE ASSEMBLY.
4. NVH CONSIDERATIONS-
NVH IS NOTHING BUT NOISE, VIBRATIONS AND HARSHNESS. THESE ARE THE CRITICAL PARAMETERS THAT SHOULD BE CONSIDERED DURING DESIGNING OF HOOD
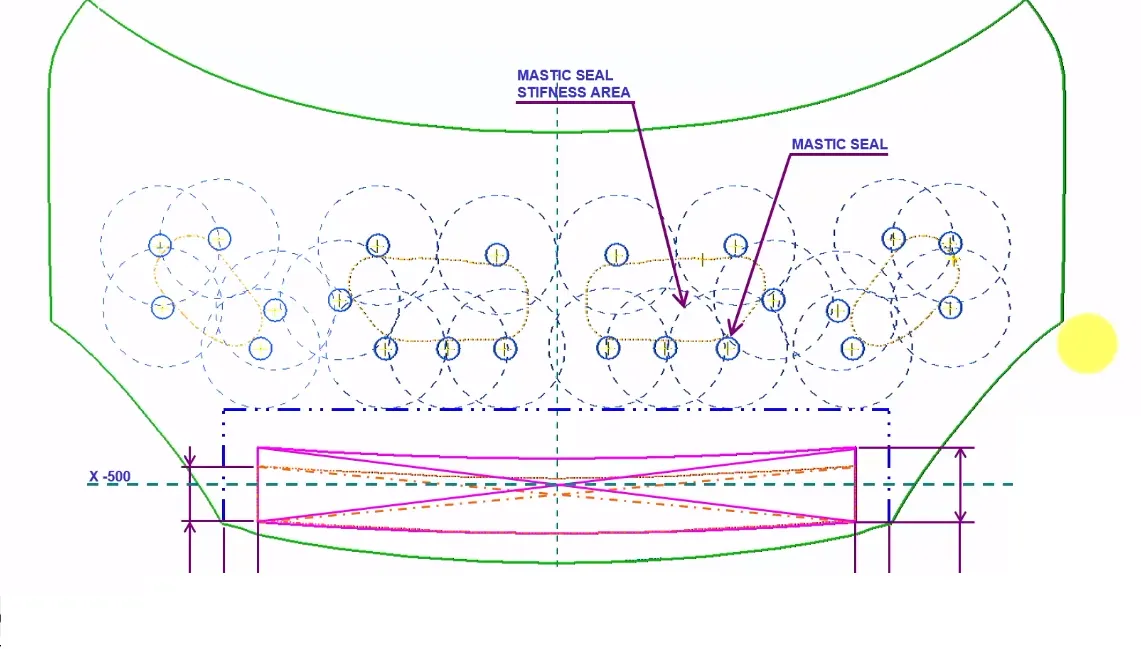
MASTIC SEALS AND STIFFNER PAD ARE INDRODUCED TO REDUCE NOISE AND VIBRATIONS DURING VEHICLE TRANSIT.
FOR APPLICATION OF MASTIC SEAL THERE SHOULD BE A GAP OF 5MM BETWEEN THE INNER AND OUTER HOOD PANEL. THE MASTIC SEALS PROVIDES THE STIFNESS TO A AREA UNDER 80MM IN DIAMETER AS SHOWN IN BELOW IMAGES. THESE ARE PROVIDED TO REDUCE NOISE AND VIBRATIONS.
5. HEMMING RELAXATIONS-
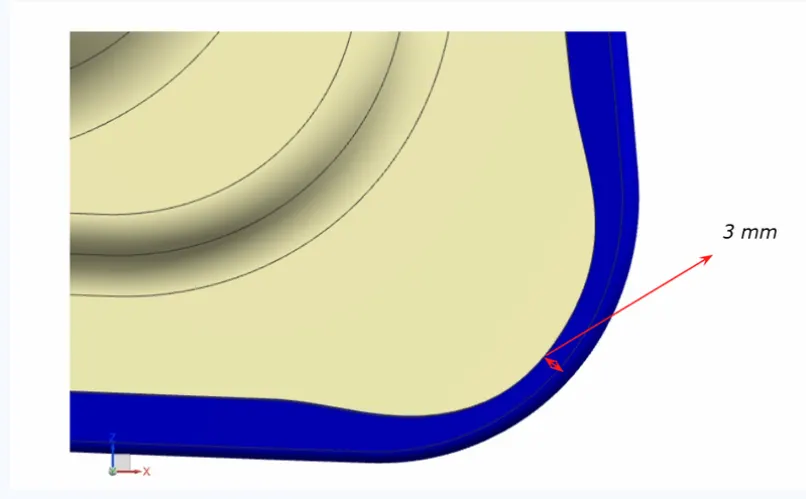
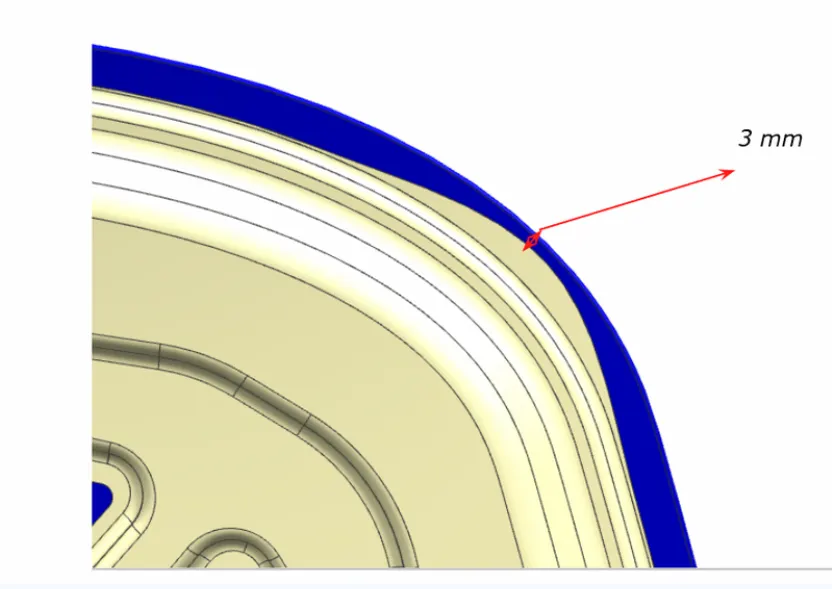
DURING HEMMING THE STRESSES ARE INDUCED ALONG THE EDGES, SO TO REDUCE THE STRESS WHICH WILL LEAD TO FAILURE THE RELIEF IS PROVIDED AT THE CORNERS WHICH IS AS SHOWN IN BELOW IMAGES.
6. PEDESTRIAN SAFETY-
THIS IS THE MANDATORY CONSIDERATION FOR THE DESIGN OF THE HOOD.
EURO-NCAP ASSESSMENT TEST GIVES THE RATING BASED ON HOW SAFE IS THE CAR FOR PEDESTRIAN BECAUSE DURING ACCIDENTS THE HEAD OF THE PEDESTRIAN HITS THE HOOD. THE CUT OUT IS CREATED IN THE INNER PANEL TO PROVIDE THE NECESSARY SPACE FOR OUTER PANEL TO DEFORM BY ABSORBING THE IMPACT FORCE, WHICH IN-TURN REDUCES THE IMPACT ON PEDESTRIAN AND INCREASE THE CHANCE FOR PEDESTRIAN SURVIVAL.
THE CUT OUT IN INNER PANEL IS SHOWN BELOW
7. MANFACTURING FEASIBILITY-
FOR EASE OF MANFACTURING THE MINIMUM DRAFT ANGLE OF 7 DREGREE IS PROVIDED ON THE SURFACES WHICH ARE PARALLEL TO THE TOOLING AXI
AS THE FILE SIZE SHOULD BE LESS THAN 20MB, I COULD NOT UPLOAD THE FILE SO THE LINK FOR FILE IN GOOGLE DRIVE IS PROVIDED BELOW.
https://drive.google.com/file/d/1uLkiej2T1dxlUyh-VE_xKAndTfB19AF9/view?usp=drive_link