Design of backdoor
REPORT ON BACK DOOR ASSEMBLY
- AIM-
TO DESIGN A BACK DOOR ASSEMBLY FROM PROVIDED STYLING SURFACE USING A APPROPRIATE DESIGN METHOLODOGIES AND TO PROVIDE NECESSARY REINFORCEMENT AND EMBOSSES.
- INTRODUCTION-
THE BACK DOOR OR TRUNCK IS A LUGGAGE COMPARTMENT WHICH IS MOST OFTEN AT THE REAR OF THE VEHICLE. EARLIER DESIGNS HAD AN EXTERIOR RACK ON THE REAR OF THE VEHICLE TO ATTACH THE LUGGAGE TRUNK. LATER DESIGNS INTERGRATED INTO THE VEHICLE BODY, EVENTUALLY BECAME MORE STREAMLINED. THERE ARE SOME CARS WITH BOTH FRONT AND REAR TRUNKS.
THE BACKDOORS WILL BE HINGED AT THE TOP, BOTTOM OR AT THE SIDES. THE BACK DOOR IS OPENED MANUALLY THROUGH GAS STAYS WHERE ONE HAS TO COME OUT OF THE CAR TO OPEN AND CLOSE MANUALLY OR AUTOMATED BY USING POWER LIFTERS WHERE ONE CAN OPEN AND CLOSE THE DOOR WITH A CLICK OF A BUTTON SITTING INSIDE THE CAR. THE BOCK DOOR IS USUALLY LOCKED ON TO THE CAR BODY THROUGH LATCH AND STRICKER MECHANISM.
- TYPES OF BACKDOOR
THE BACKDOOR IS CLASSIFIED INTO THREE TYPES BASED ON THE POSITION OF MOUNTINGS.
1.TOP MOUNTED BACKDOOR-
MAJORITY OF SPORTS UTILITY VEHICLES, PICKUP TRUCKS POSSESS THESE KIND OF BACKDOORS. IT IS EITHER SUPPORTED BY GAS STAY OR POWER LIFTERS. THE ADVANTAGES OF THESE KIND OF BACKDOOR IS IT PROVIDES GREATER REAR VISIBLITY COMPARED TO OTHERS.
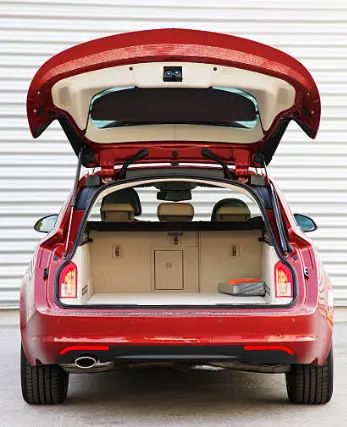
2.SIDE MOUNTED BACKDOOR-
IT CAN BE SEEN IN VANS, TRUCKS AND IN SOME SUV'S WHERE THESE DOOR OPENING HELPS IN LOADING AND UNLOADING OF LARGER CARGO EASILY.
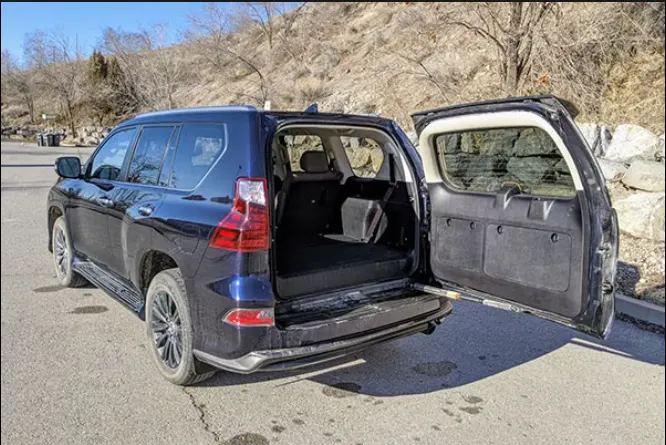
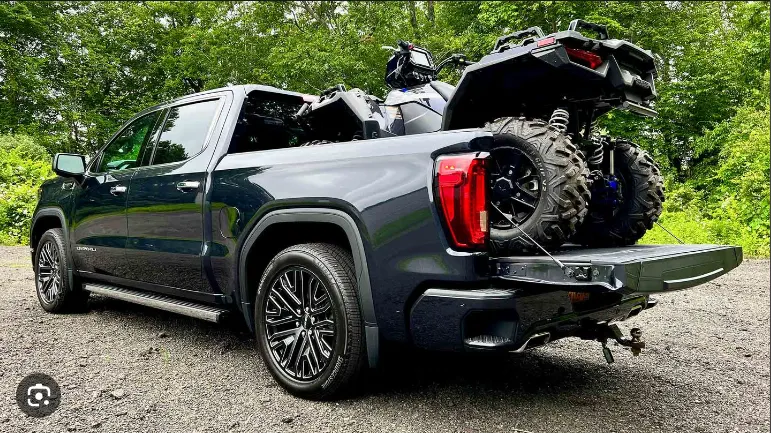
3.BOTTOM MOUNTED BACKDOOR-
THESE DOORS ARE USED IN ESTATE TYPE OF CARS, PICK UP TRUCKS AND LUXURY SUV'S. THES DOORS WHEN OPENED USED AS AN EXTENSION TO FIT LARGER CARGO IN TERMS OF LENGTH OR AS AN SUPPORTING TABLE.
- TYPES OF SUPPORT USED FOR BACKDOOR
THERE ARE MAINELY TWO TYPES OF SUPPORT WHICH ARE USED IN OPENING, CLOSING AND KEEPING THE DOOR IN OPEN CONDITION WHICH ARE AS FOLLOWS
1.GAS STAY
GAS STAY TYPES IS AN IDEAL AND MOST COMMONLY USED MECHANISM. THE BACK DOOR WITH GAS STAY SHOULD BE MANUALLY OPENED AND CLOSED. IT IS CHEAP COMPARED TO POWER LIFTER.
2.POWER LIFTER
THESE ARE MOST COMMONLY SEEN IN LUXURY SEGMENT OF CARS WHERE THE BACK DOOR IS OPENED OR CLOSED AUTOMATICALLY BY CLICK OF A BUTTON.
- MATERIAL SELECTION-
SELECTION OF MATERIAL PLAYS A MAJOR ROLE IN DETERMING THE OVERALL WEIGHT OF THE BACK DOOR. THE MOST COMMON USED MATERIALS ARE STEEL OR ALUMINIUM. THE DENSITY OF STEEL IS HIGHER THAN THE ALUMINIUM. THE MATERIAL USED IN THE MANUFACTURING OF THE BACK DOOR DEPENDS ON THE BUDGET OF THE CAR, AS COST OF BACKDOOR USING ALUMINIUM IS HIGHER COMPARED TO BACKDOOR USING STEEL MATERIAL. THE MANUFACTURING OF BACK DOOR FROM STEEL MATERIAL IS DEEP-DRAWN AND REQUIRES REINFORCEMENT TO INCREASE THE STRENGTHS IN REGIONS LIKE HINGE AREA, GAS STAY AREA AND STRICKER AREA, WHEREAS MANUFACTURING OF ALUMINIUM IS CASTED AND DOES NOT REQUIRE ANY ADDITIONAL REINFORCEMENT. CONSIDERING ALUMINIUM REDUCES THE OVERALL WEIGHT OF THE CAR BY 5-10 KG THUS INCREASES THE PERFORMANCE OF THE VEHICLE.
- MANUFACTURING PROCESS-
THE BACK DOOR IS PRODUCED FROM VARIOUS MANUFACTURING PROCESS LIKE STAMPING, DEEP-DRAWING, PUNCHING, BENDING, HEMMING, SPOT WELDING, EMBOSSING AND MANY MORE. LET US GO THROUGH THE PROCESS IN DETAIL.
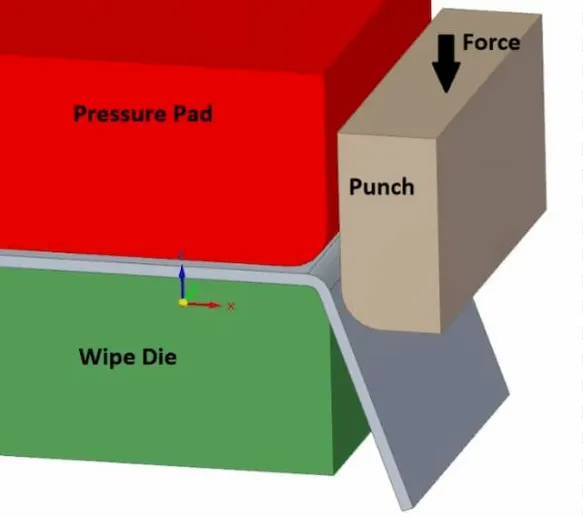
1.BENDING-
IT IS A PROCESS WHERE THE SHEET METALS ARE BENT INTO DIFFERENT SHAPES WITH THE HELP OF USING PUNCH AND DIE.
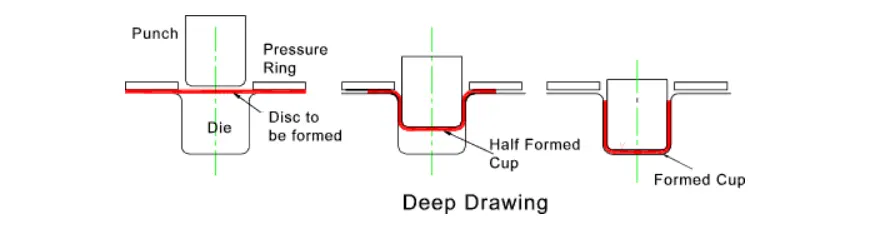
2.DEEP-DRAWING-
THIS IS THE PROCESS WHERE THE SHEET METAL IS FORMED IN TO VARIOUS SHAPES WHERE THE DEPTH OF THE PART DEAWN IS GREATER THAN ITS WIDTH OR DIAMETER. HERE THE SHEETS ARE DEFORMED BY THE COMBINATION OF BOTH TENSIL AND COMPRESSION LOAD.
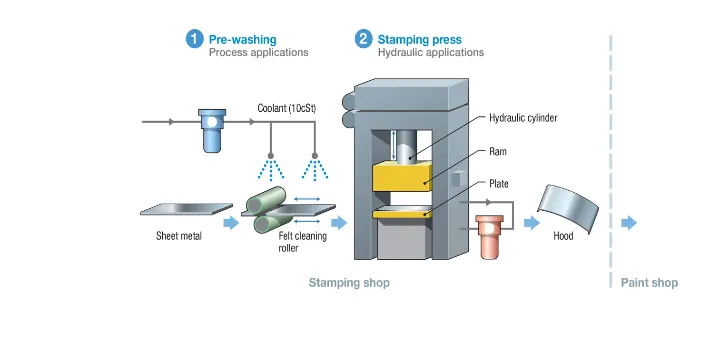
3.STAMPING-
IN THIS PROCESS THE SHEET METAL MAY BE SUBJECTED TO DEFORM IN STAGES OR IN ONE GO WHERE THE REQUIRED PUNCH AND DIE IS USED TO OBTAIN THE INTENDED COMPONENT. USING CONVENTIONAL STAMPING COMPLEX GEOMETRY CAN BE OBTAINED.
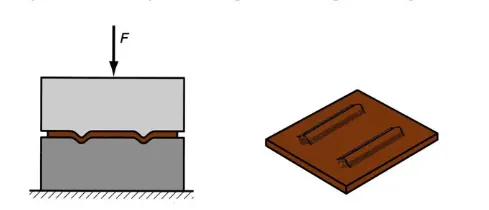
4.EMBOSSING-
PRODUCING THE RAISED DESIGN OR EMBOSS ON THE SHEET METALS IS KNOWN AS EMBOSSING, BY USING VARIOUS SHAPES OF DIE AND PUNCH THE EMBOSSES CAN BE OF VARIOUS DESIGNS.
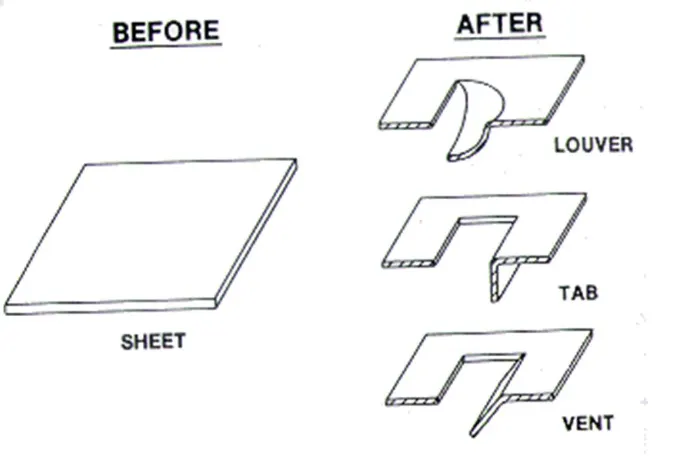
5.LANCING-
IT IS PROCESS WHERE THE SLIT OR CUT IS MADE ON THE SHEET METAL WITHOUT REMOVING THE MATERIAL AND THE GEOMETRY IS MODIFIED USING THE PUNCH AND DIE.
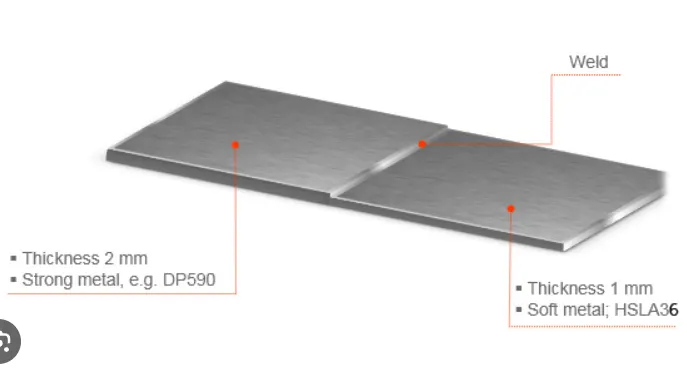
6.TAILOR WELDED BLANKS-
TWO SEPERATE SHEET METALS OF DIFFERENT THICKNESS, GRADE AND CORROSIVE COATING CAN BE WELDED WHICH IN TURN ALLOWS HIGH DEGREE OF FLEXIBILITY IN DESIGNING OF PARTS AND REDUCES THE WEIGHT OF FINAL COMPONENT.
7.HEMMING-
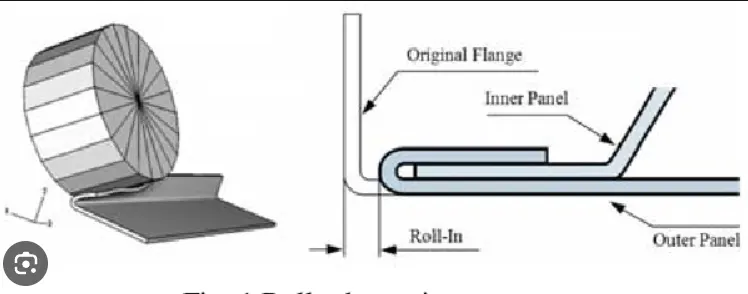
IT IS A PROCESS OF JOINING OF TWO SHEETS WHERE EDGES OF ONE SHEET IS BENT AND ROLLED ON TO THE ANOTHER SHEET IS KNOWN AS HEMMING.
ROLL HEMMING IS MOST COMMONLY USED IN THE JOINING THE SHEETS OF ANBACK DOOR.
- BACK DOOR ASSEMBLY COMPONENTS-
THE BACKDOOR IS MADE UP OF MANY COMPONENTS WHICH ARE AS FOLLOWS
1.BACK DOOR OUTER PANEL UPPER
2.BACK DOOR OUTER PANEL INNER
3.BACK DOOR INNER PANEL
4.HINGE REINFORCEMENT
5.GAS STAY REINFORCEMENT
6.WIPER MOTOR REINFORCEMENT
7.LATCH AND STRICKER REINFORCEMENT
HERE THE BACK DOOR IS DESIGNED BY CONSIDERING STEEL MATERIAL FOR MANUFACTURING, SO NECESSARY REINFORCEMENTS ARE DESIGNED. IF THE BACKDOOR IS MANUFACTURED USING THE ALUMINIUM MATERIAL THERE IS NO NEED OF REINFORCEMENT INSTEAD THE THICKNESS CAN BE INCREASED AT THE HINGES, GAS STAY, WIPER MOTOR, LATCH AND STRICKER REGIONS AS BACK DOOR USING ALUMINIUM WILL BE CASTED.
1.BACK DOOR OUTER PANEL UPPER-
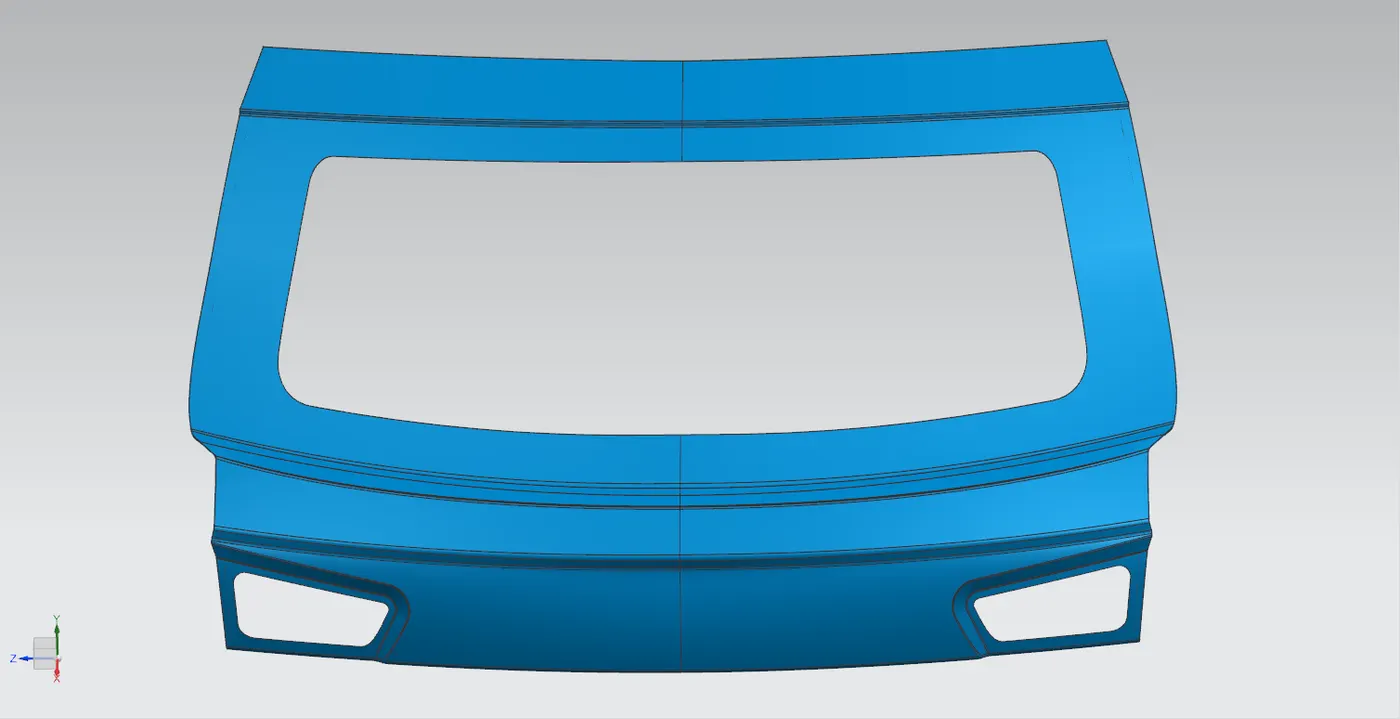
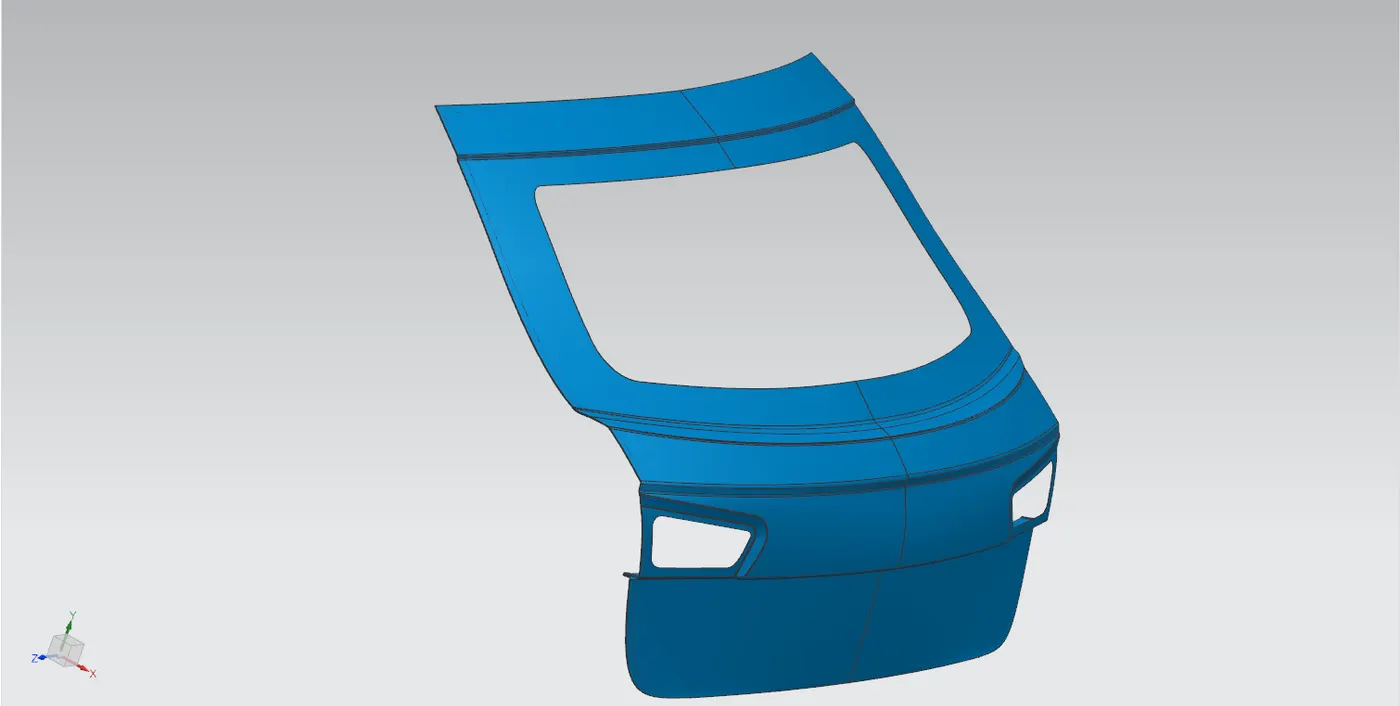
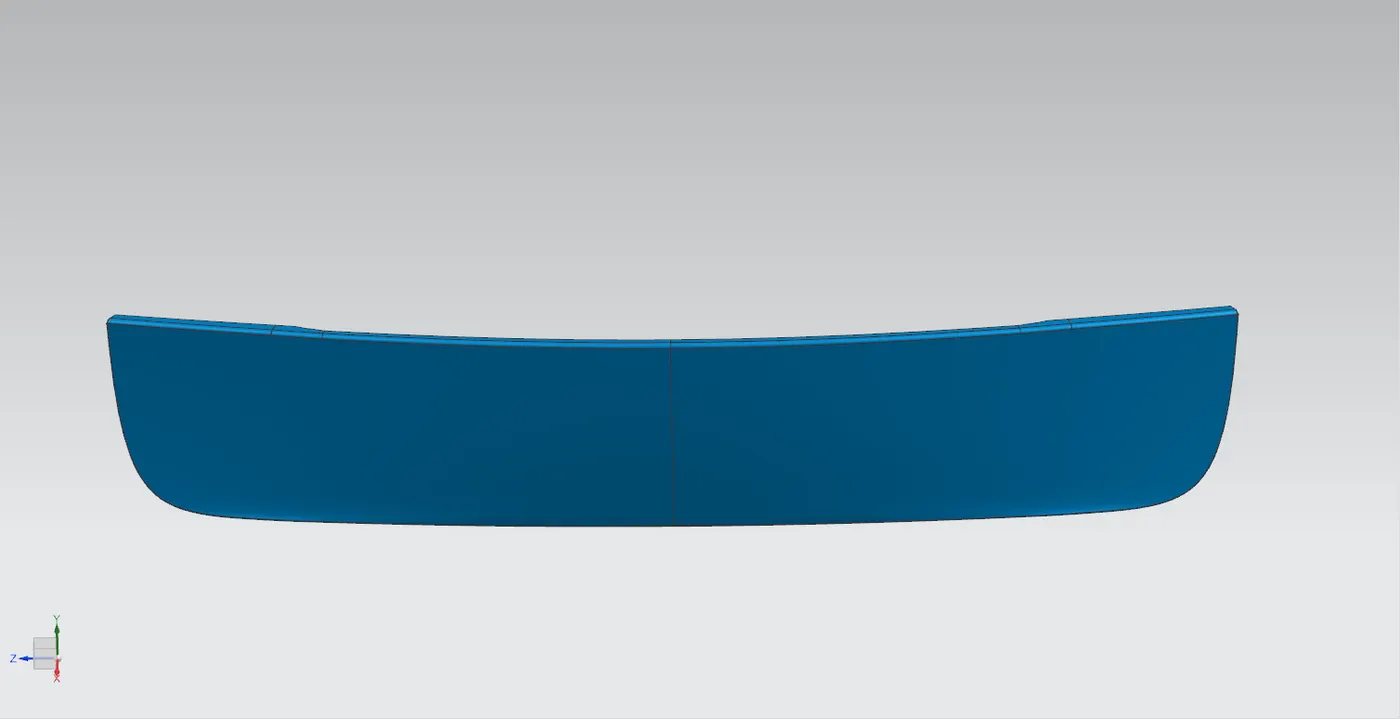
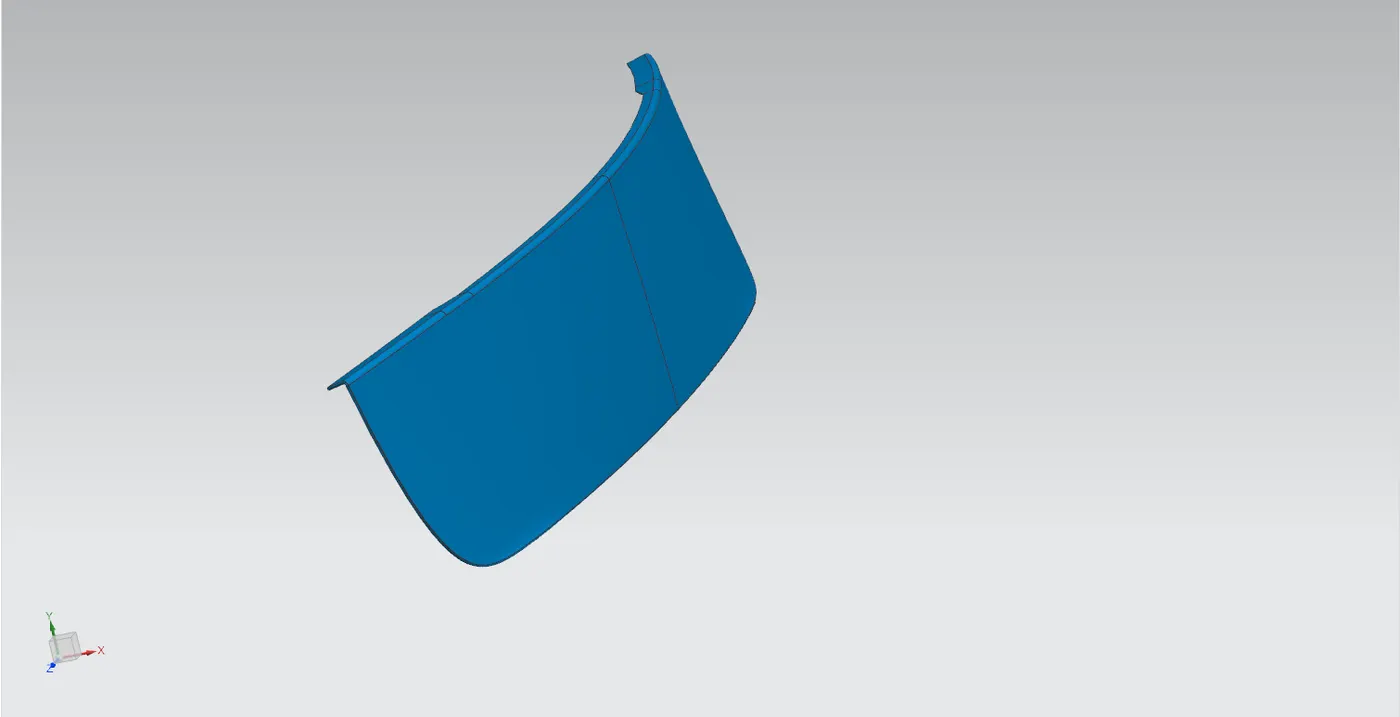
THESE COMPONENT IS DESIGNED BY THE STYLING TEAMS WHICH WILL BE PROVIDED TO DESIGN TEAMS FOR DESIGNING THE COMPLETE BACKDOOR ASSEMBLY. THESE COMPONENT PROVIDES THE AESTHETIC PROPERTY TO THE CAR. THESE COMPONENT ARE USED TO CREATE BACKDOOR INNER PANEL AND REINFORCEMENT. IN SOME CASES BOTH THE OUTER PANEL UPPER AND OUTER PANEL LOWER WILL BE COMBINED TO FORM A SINGLE BACK DOOR OUTER PANEL BASED ON THERE REQUIREMENT.
2.BACK DOOR OUTER PANEL LOWER-
THESE COMPONENTS ARE ALSO DESIGNED BY THE STYLING SURFACE TEAMS AND USING THESE THE INNER PANEL AND REINFORCEMENT ARE CREATED. THESE ARE THE PLACE WHERE THE REGISTRATION PLATES WILL BE MOUNTED. THESE ALSO PROVIDE THE AESTHETIC PROPERTY TO THE CAR.
3.BACK DOOR INNER PANEL-
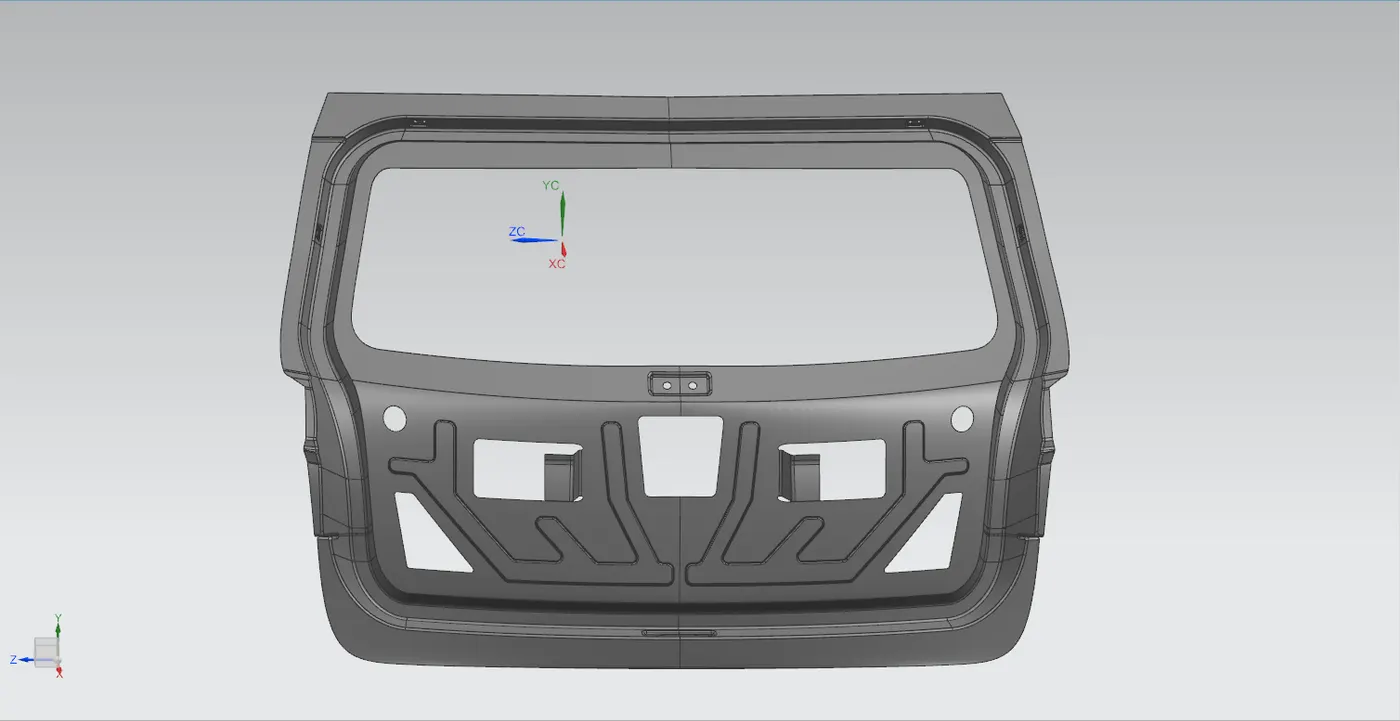
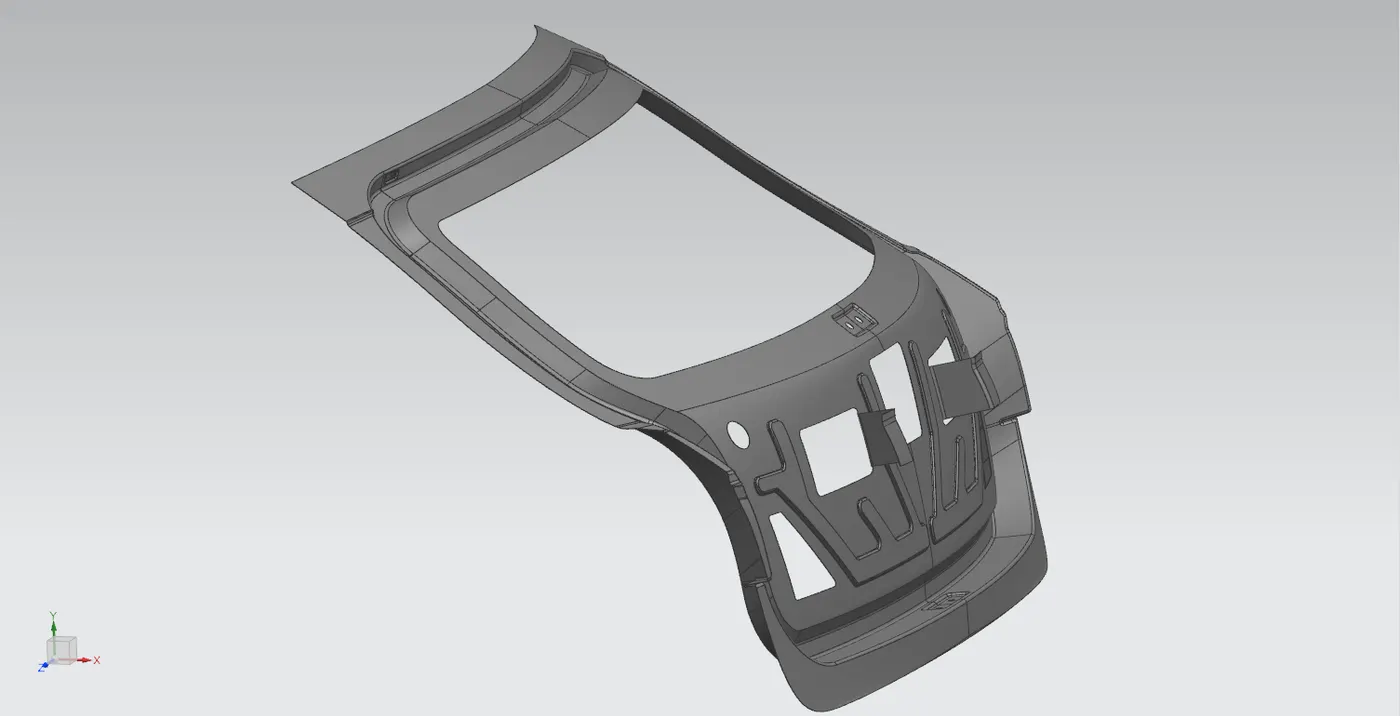
THESE COMPONENT IS CREATED FROM THE OUTER PANEL AND THESE CONSISTS OF A SEALING FLANE TO INCREASE THE STRENGTH OF THE INNER PANEL. IT CONSISTS EMBOSSES TO DISTRIBUTE THE FORCES OUTSIDE THE VEHICLE BODY DURING IMPACT. IT ASLO CONSISTS CUT OUTS TO ASSEMBLE THE TAIL LIGHTS AND WIPER MOTOR. ITS DESIGN PLAYS THE MAJOR ROLE IN INCREASING OR DECREASING THE BOOT SPACE AND THE MATERIAL SELECTION ALSO DETERMINES THE BOOT SPACE AS WELL AS THE OVERALL WEIGHT OF THE BACKDOOR. IT ASLO CONSISTS OF SMALL CUT OUTS FOR WIRING HARNESS.
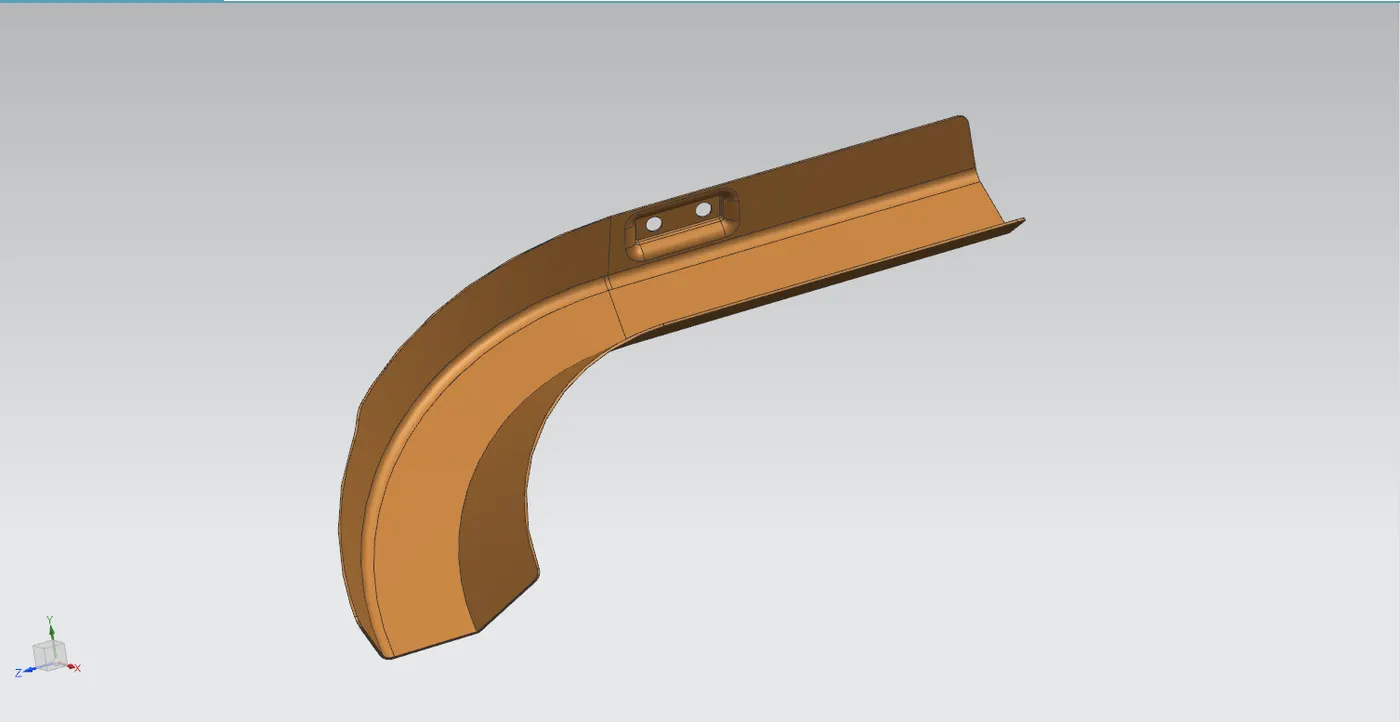
4.HINGE REINFORCEMENT-
BASED ON THE MATERIAL THE REINFORCEMENTS NEED TO BE PROVIDED. IT IS PROVIDED TO INCREASE THE STRENGTH SURROUNDING THE CIRCULAR CUT OUT OR HOLE, WHICH IS PROVIDED FOR MOUNTING ONE END OF THE HINGES ON TO THE BACKDOOR WHICH CARRIES THE WHOLE WEIGHT OF THE BACKDOOR. THE ADDITIONAL THICKENED SHEET IS SPOT WELDED ON THE HINGE REGIONS TO PROVIDE THE STABILITY TO THE OVERALL SHEET FRAME.
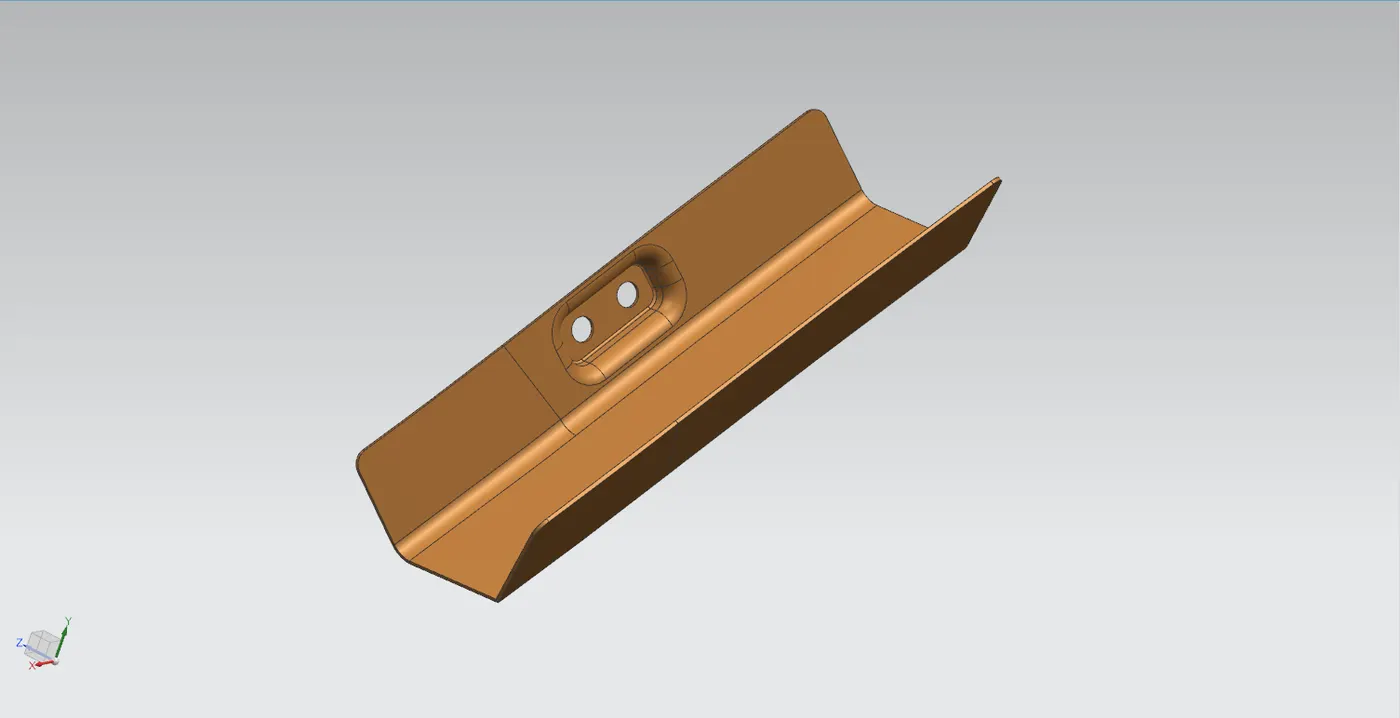
5.GAS STAY REINFORCEMENT-
THE REINFORCEMENT IS PROVIDED AT THE MOUNTING OF GAS STAYS ON TO THE BACKDOOR TO PROVIDE THE STRENGTH AS TO PREVENT THE FAILURE DURING OPERATION.
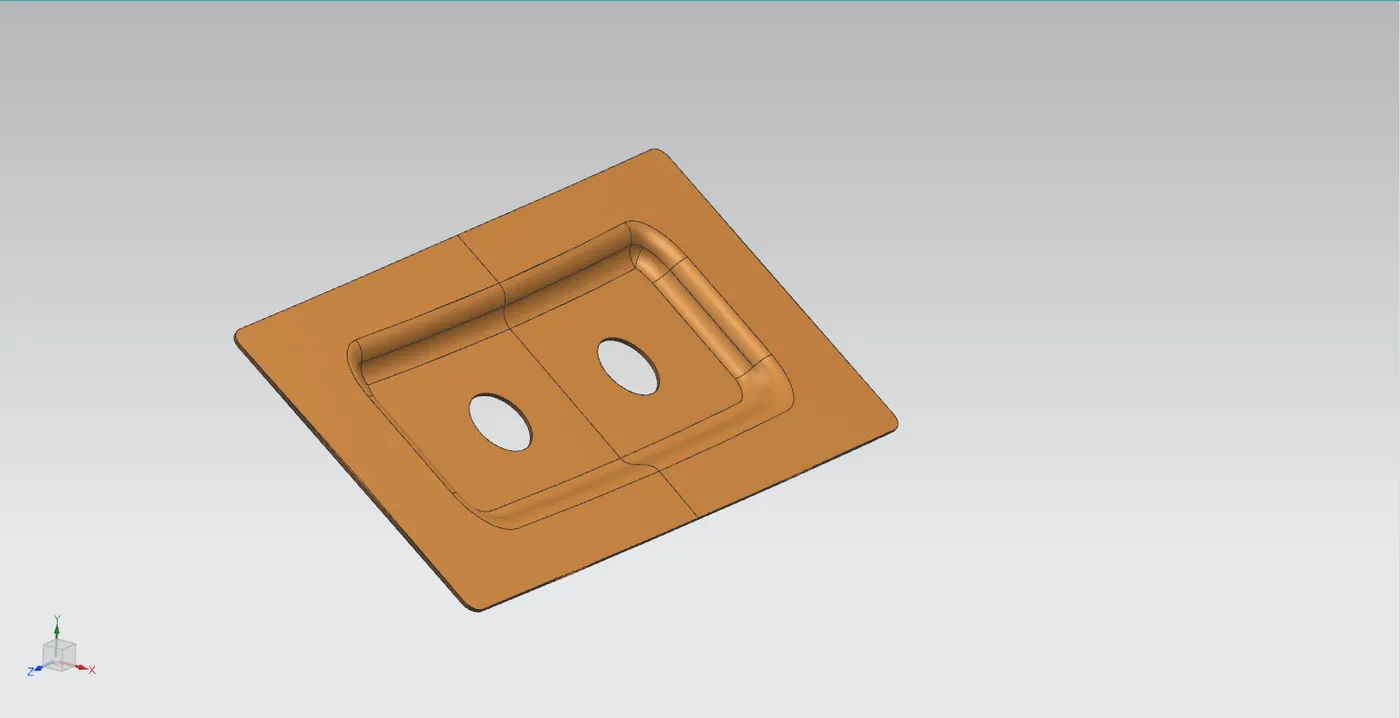
6.WIPER MOTOR REINFORCEMENT-
AS THE WIPER MOTOR ACTUATES THE WIPER SO NECESSARY REINFORCEMENT IS TO BE NEEDED FOE THE STABILITY OF THE MOTOR.
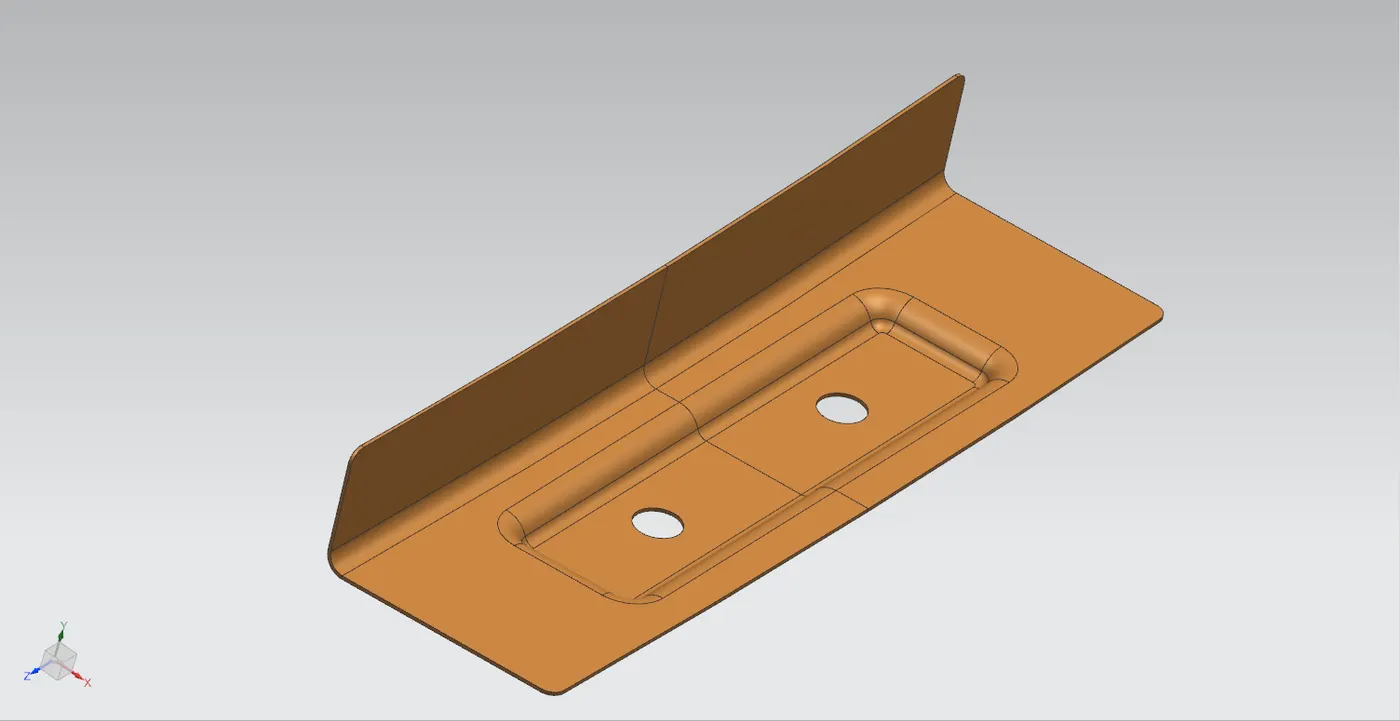
7.LATCH AND STRICKER REINFORCEMENT-
THE BACKDOOR IS ALWAYS SUBJECTED TO OPENING AND CLOSING THERE WILL BE AN IMPACT ON THE LATCH AND STRICKER AS IT WILL BE RAMMED DURING CLOSING SO TO INCREASE ITS STRENGTH AND TO PREVENT FROM FAILURE DURING OPERATION THE REINFORCEMENT IS PROVIDED.
- DRAFT ANALYSIS-
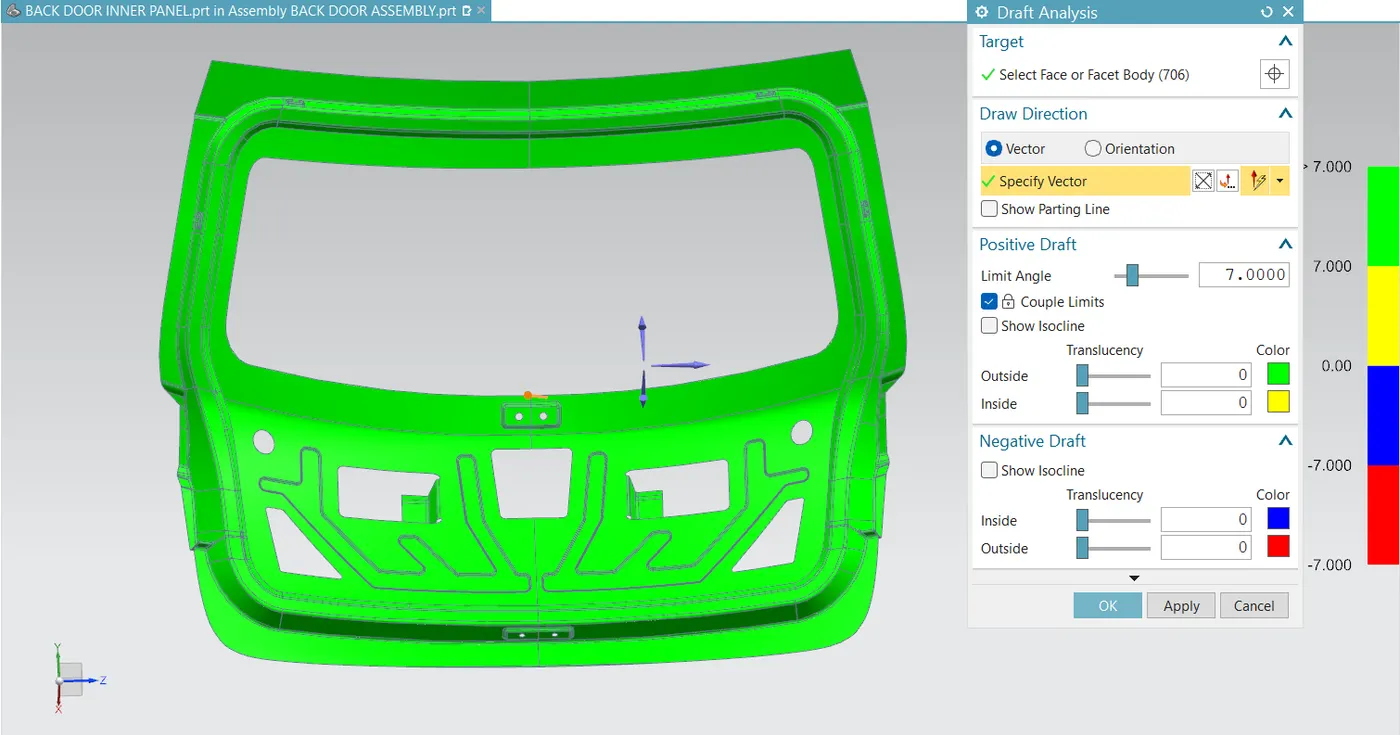
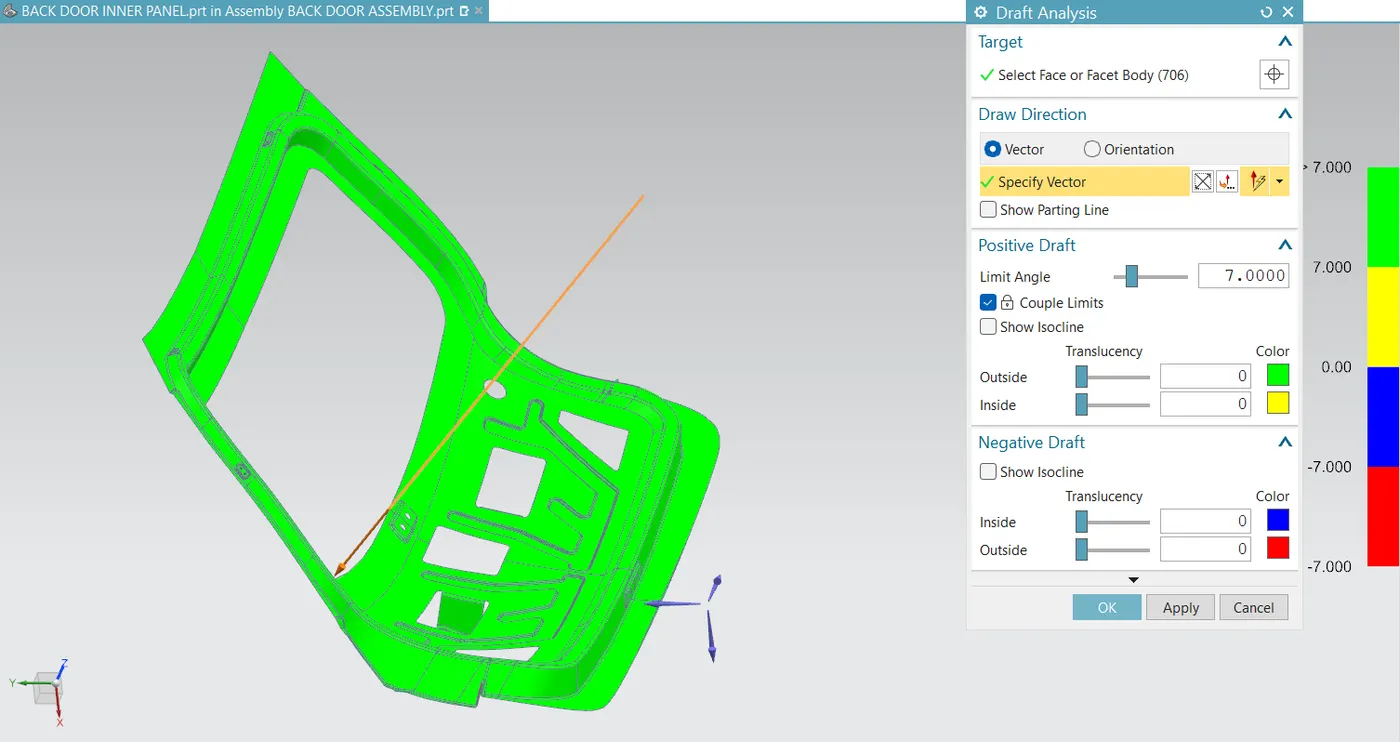
HERE THE TOOLING AXIS IS CONSTRUCTED AND THE BACK DOOR IS DESIGNED CONSIDERING IT SO THAT THE COMPONENTS CAN BE MANUFACTURED EASILY IN LESS OPERATIONS.
- DESIGN PARAMETERS CONSIDERED FOR BACKDOOR DESIGN-
1.REAR VISIBILITY-
THE STYLING TEAM WILL PROVIDE THE OUTER PANEL IF IT DOES NOT SATISFY THEN THE CUT OUTS FOR REAR WIND SHIELD SHOULD BE INCREASED OR THE SAME HAS TO BE CONVAYED TO THE STYLING TEAM TO MAKE NECESSARY CHANGE IN THE DESIGN.
2.GAP AND FLUSHNESS REQUIREMENTS-
IT DEPENDS ON THE STANDARD OF A PARTICULAR CAR MANUFACTURES AND THE REGIONS. IF THE REGIONS ARE DIFFICULT TO NOTICE FROM THE CUSTOMER THAN THE VALUES WILL BE MORE AND IF THE REGIONS ARE EASILY VISIBLE TO THE CUSTOMERS THAN THE VALUE WILL BE LESS. THE MAIN INTENSION OF THIS CONSIDERATIONS IS TO PROVIDE THE AERODYNAMIC SHAPE TO THE CAR TO INCREASE THE PERFORMANCE BY REDUCING THE DRAG ON THE VEHICLE BODY AND TO HIDE THE INTERNAL VISUALS FROM THE CUSTOMERS WHICH REDUCES THE AESTHETIC PROPERTY OF CAR.
3.JOINING TECHNIQUES-
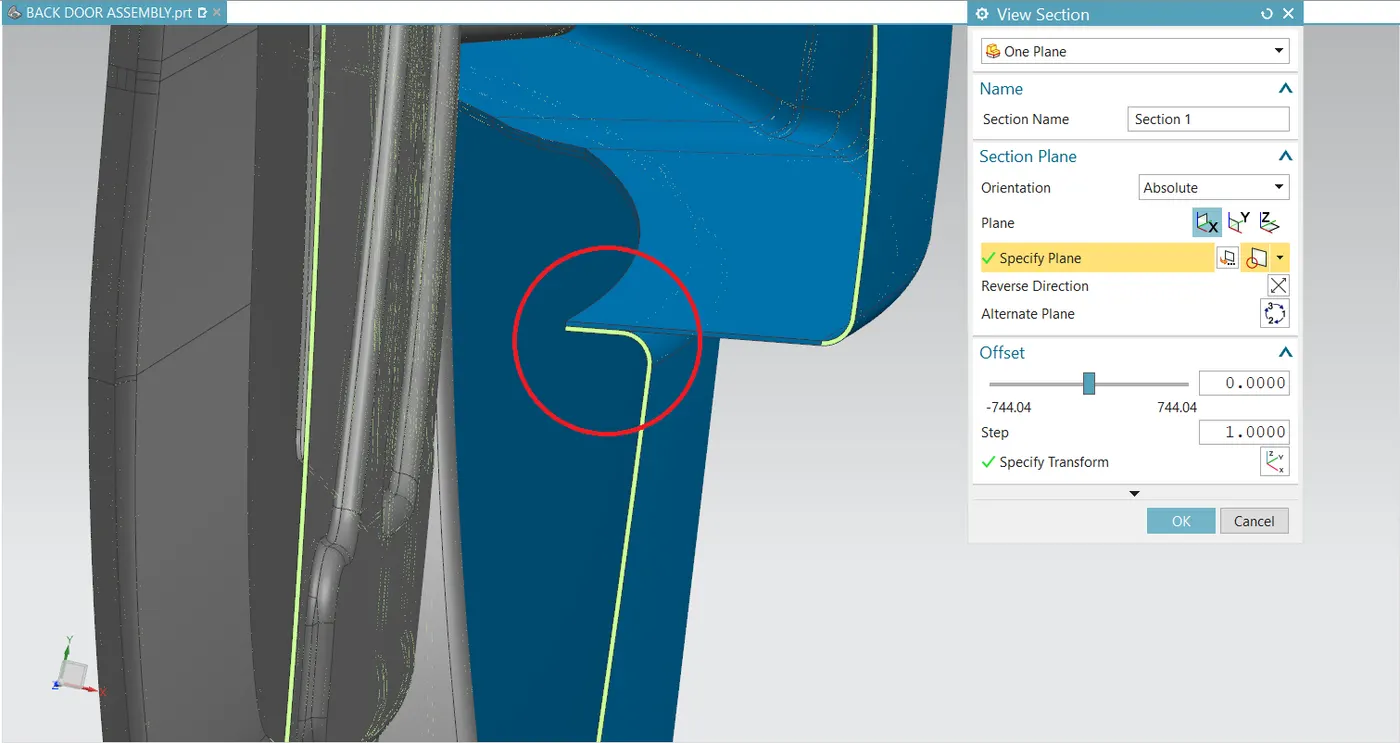
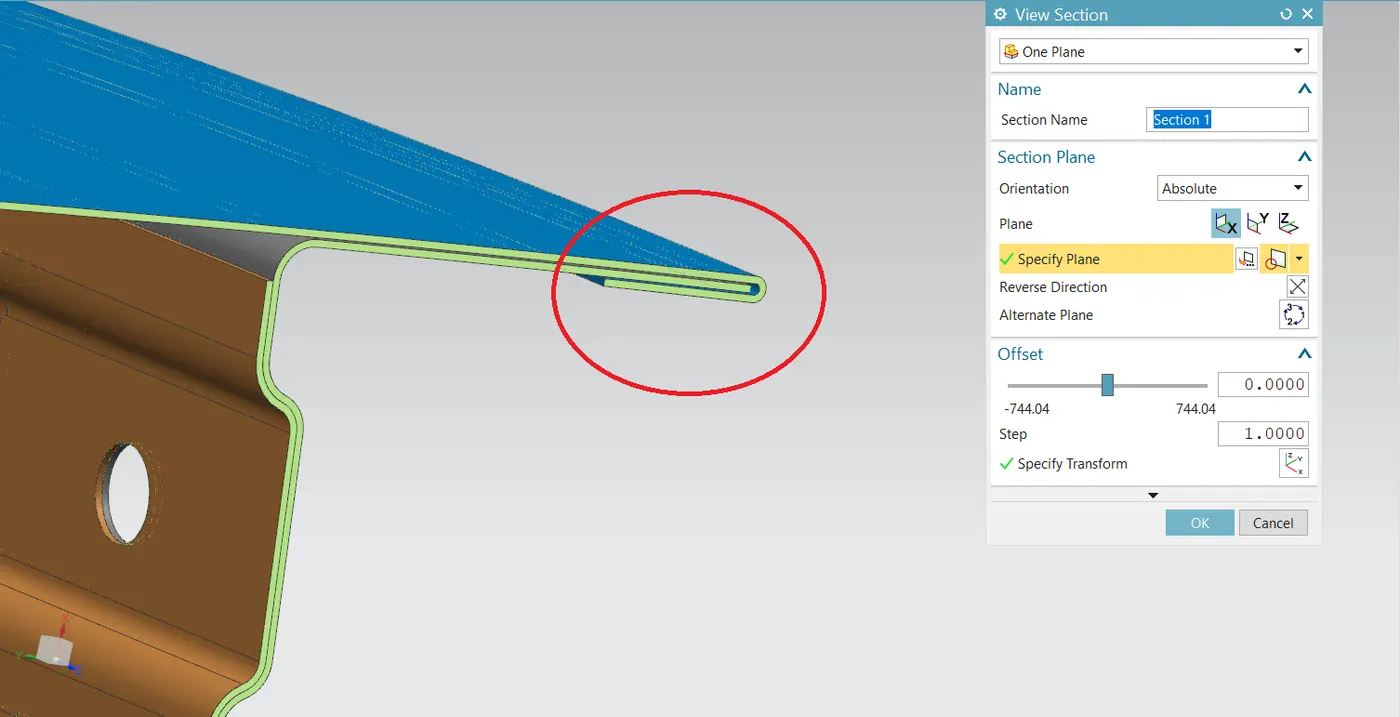
JOINING TECHNIQUES LIKE HEMMNIG, SPOT WELDING ARE MOST COMMONLY USED TO INCREASE THE AESTHETIC PROPERTY AND TO REDUCE THE WEIGHT OF BACKDOOR.
4.FORCE DISSIPATION-
DURING THE CRASH FROM THE REAR THE FORCE HAS TO BE ALWAYS DIRECTED OUTWARDS OF AN VEHICLE TO PREVENT THE PASSENGERS.
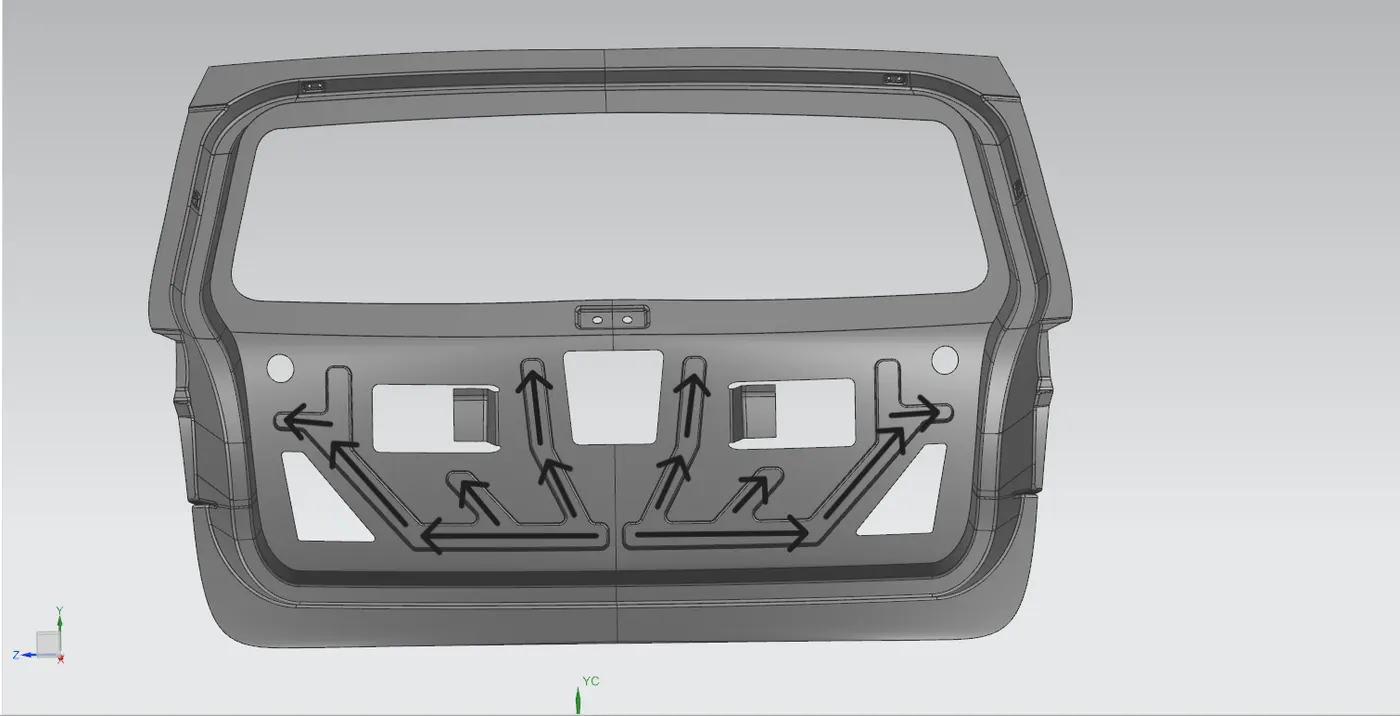
5.EMBOSS DIRECTION-
THE EMBOSS DIRECTION IS SHOULD BE AWAY FROM THE CAR BODY OR TOWARDS THE OUTER PANEL SO THAT DURING IMPACT THE FIRST ONE TO COME IN CONTACT SHOULD BE EMBOSSED SURFACE OF AN INNER PANEL TO REDUCE THE IMPACT FORCE TO SOME EXTENT TO PREVENT THE DAMAGES.
6.REINFORCEMENTS-
BASED ON THE MATERIAL SELECTION FOR THE BACKDOOR THE REINFORCEMENT NEED TO BE PROVIDED TO INCREASE THE STRENGTH.
7.BOOT SPACE-
TO INCREASE BOOT SPACE LESS DRAFT SHOULD BE GIVEN TO THE INNER PANEL IT CAN BE ACHIVED BY USING ALUMINIUM MATERIAL FOR MANUFACTURING AS IT WILL BE CASTED SO MINIMUM OF 3 DEGREES DRAFT IS PROVIDED WHERE AS FOR STEEL MATERIAL WHICH IS DEEP-DRAWN REQUIRES MINIMUM OF 7 DEGREE DRAFT SO BOOT SPACE GETS DECREASED AS THIS ASSEMBLY OCCUPIES MORE SPACE.
8.HEMMING RELIEFS-
RELIEF RADIUS IS PROVIDED TO REDUCE STRESS CONCENTRATION CAUSED DUE TO HEMMING.
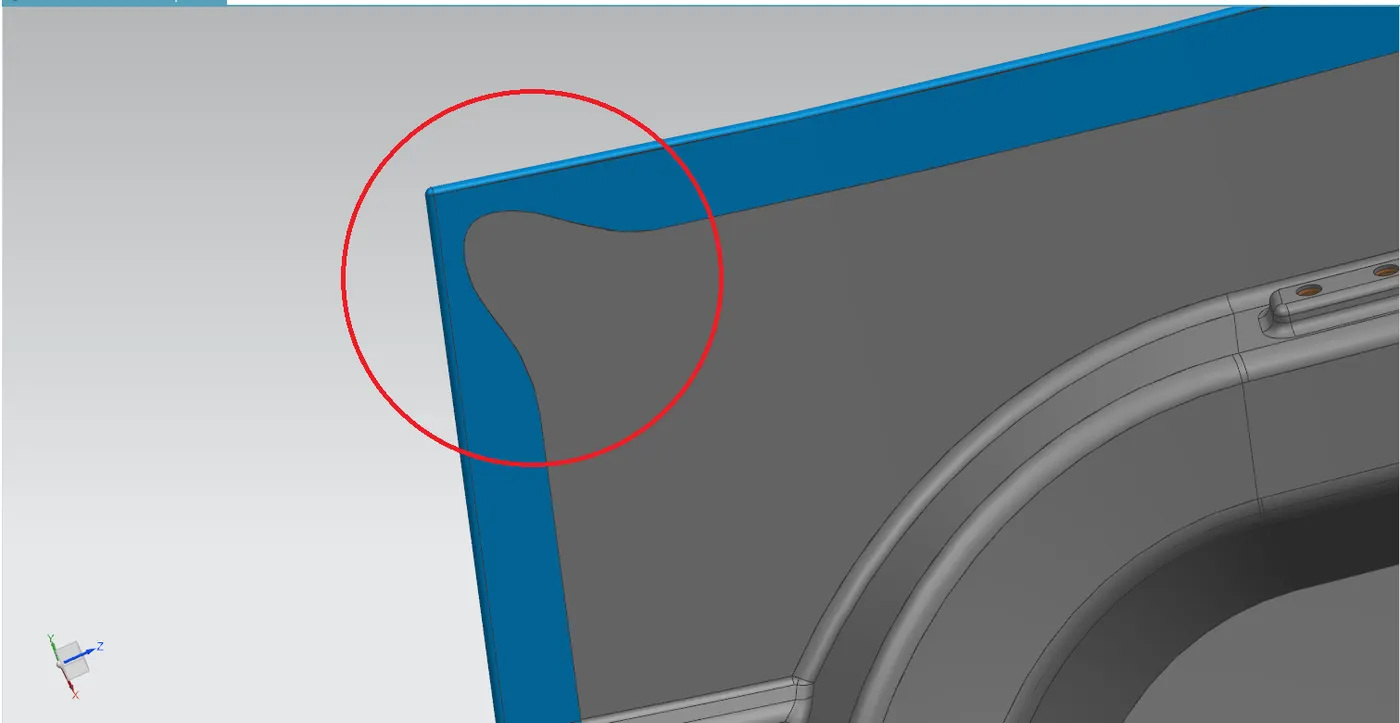
9.NVH CONSIDERATION
TO JOIN THE INNER AND OUTER PANEL HEMMING IS DONE AND 0.2MM GAP IS PROVIDED FOR SEALENT AND A FLANGE IS CREATED TO REDUCE THE VIBRATION AND TO INCREASE THE STRENGTH BETWEEN INNER AND OUTER PANEL WHICH HAS A MINIMUM GAP OF 5MM FOR MASTIC SEAL BETWEEN THEM THUS JOINS INNER AND OUTER PANEL AT THAT REGION.
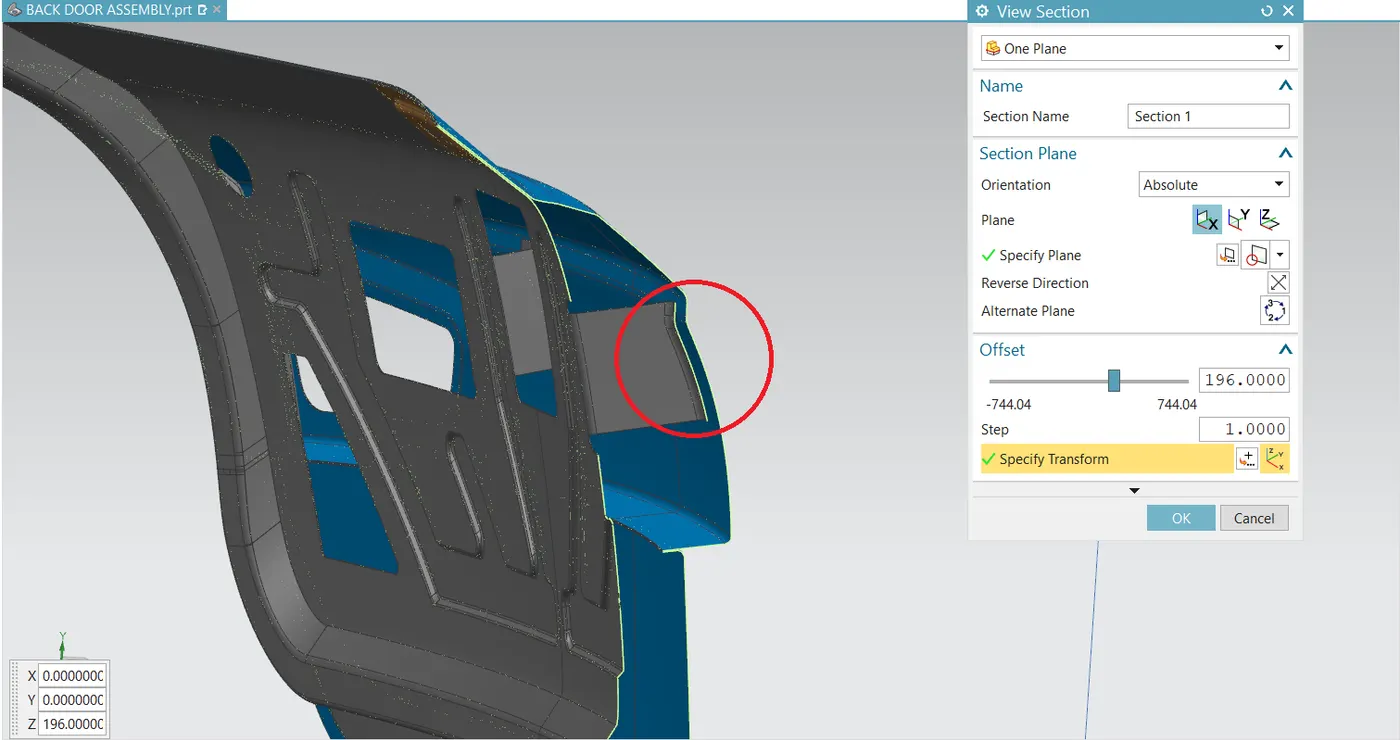
- VIEWS OF BACKDOOR ASSEMBLY-
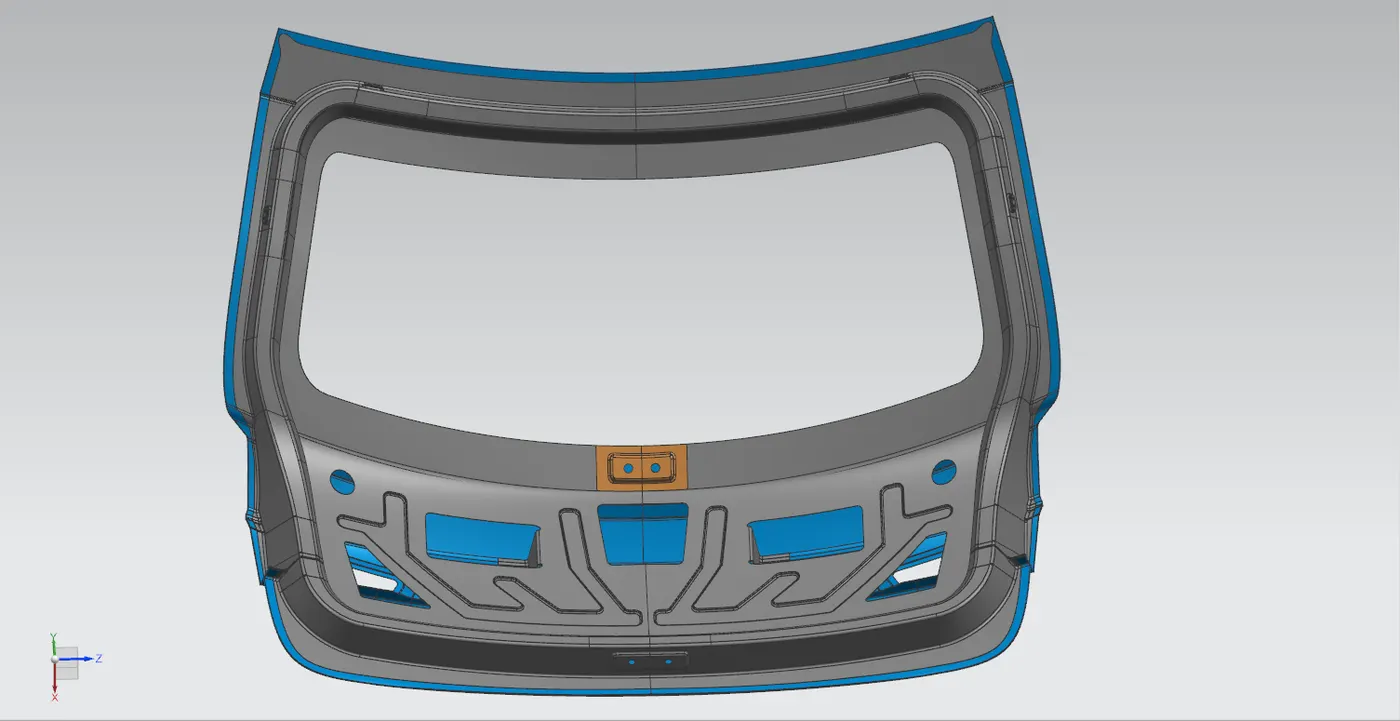
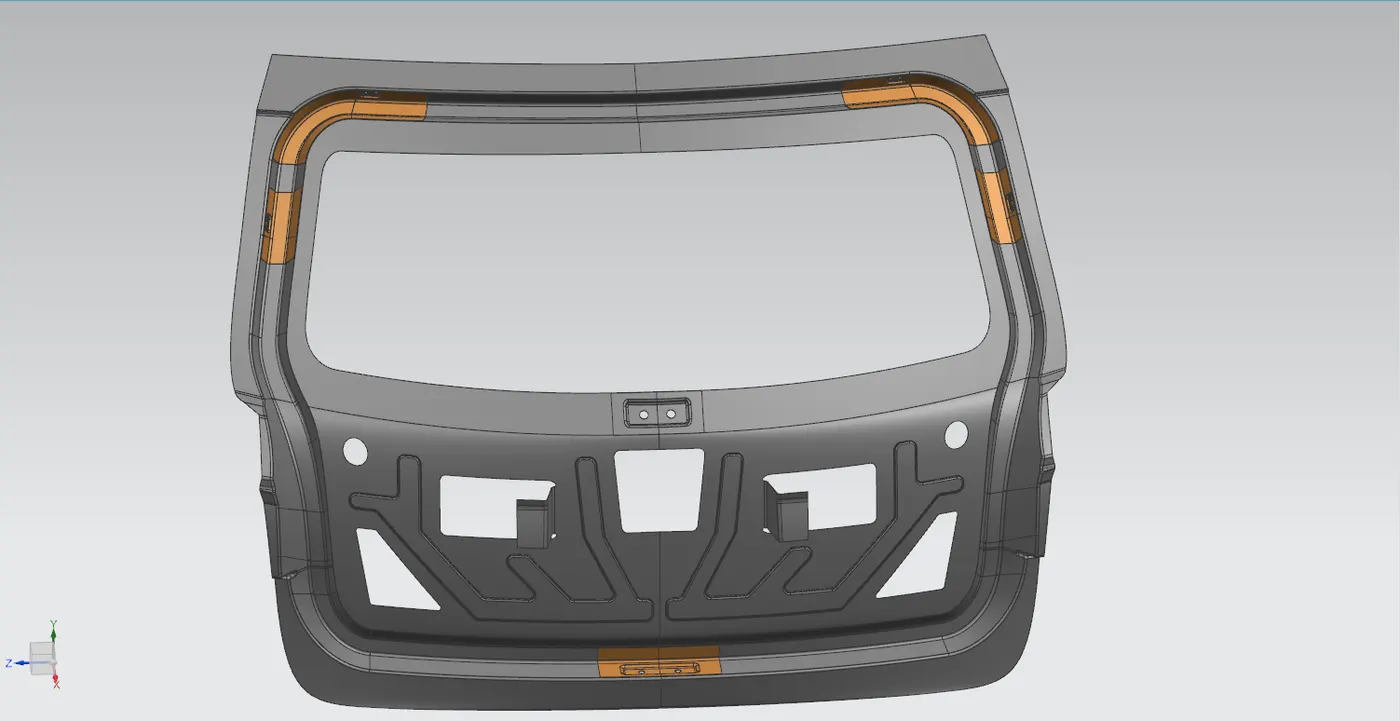
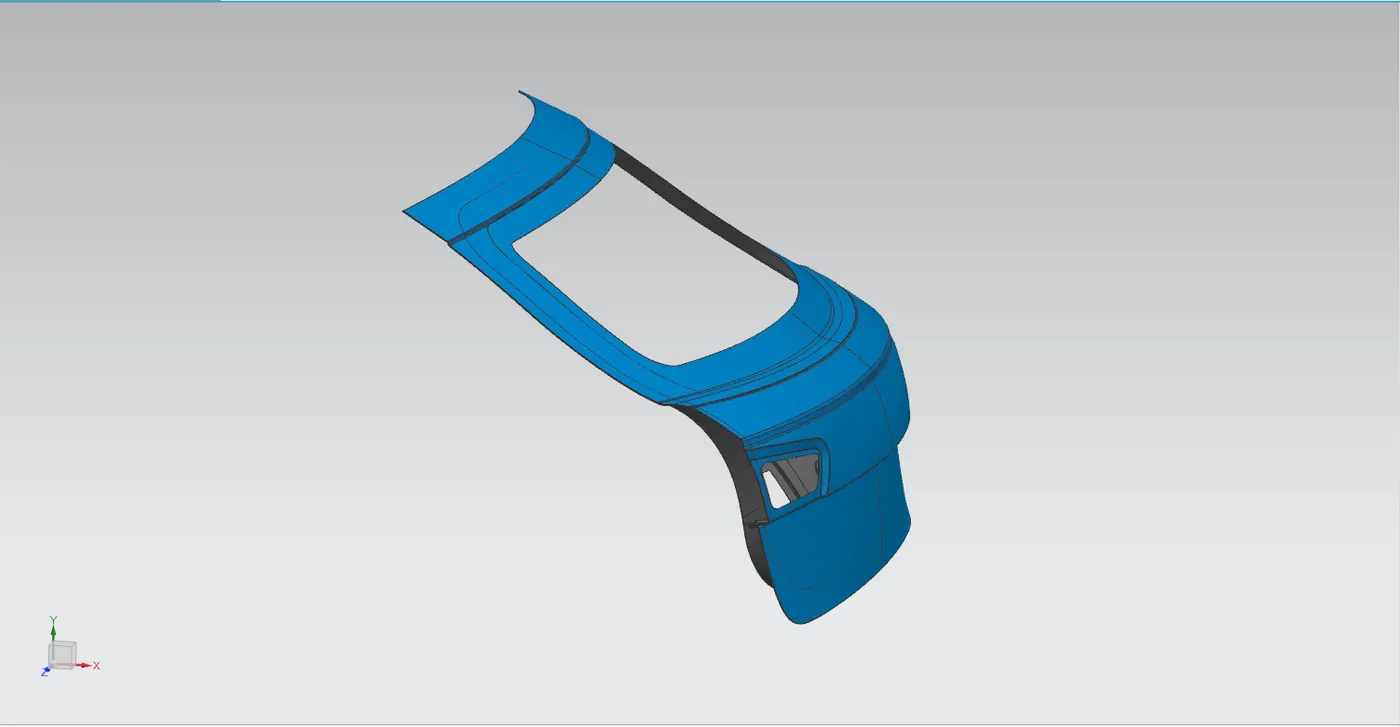
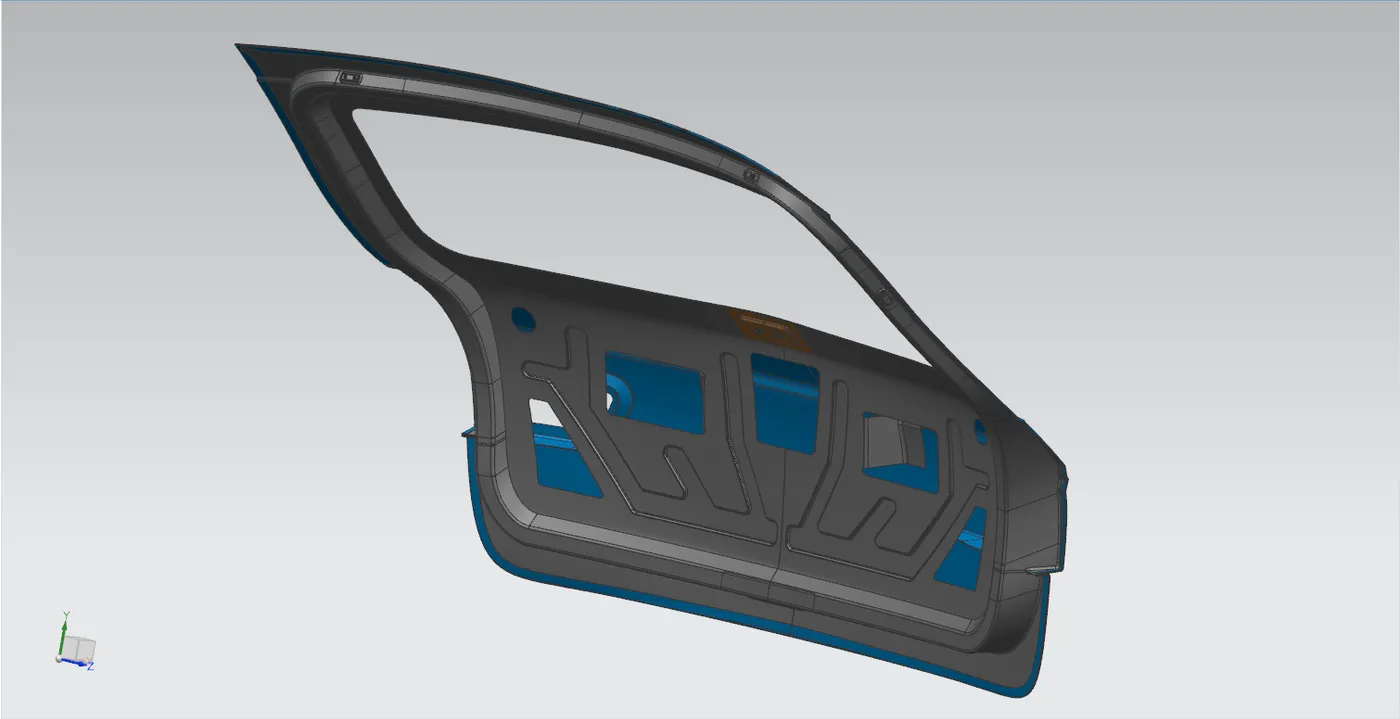
- CONCLUSION-
THE BACKDOOR IS DESIGNED FROM A GIVEN INNER PANEL CONSIDERING DESIGN RULES AND PARAMETERS. NECESSARY REINFORCEMENT AND EMBOSSES ARE PROVIDED. THE DRAFT ANALYSIS IS DONE ALONG THE TOOLING AXIS TO CHECK THE MANUFACTURABILITY OF COMPONENT.
AS MY BACKDOOR ASSEMBLY FILE EXCEEDS THE LIMIT OF 20MB SO PLEASE FIND THE BELOW LINK OF THE FILE IN GOOGLE DRIVE.
https://drive.google.com/file/d/1nSBRlUM8Vg7igFlmTeJ4_d8Y-kzmRfO0/view?usp=drive_link