Advanced Sheet Metal Design Using NX Cad Challenge_5_Odd Shaped Enclosure
ADVANCED SHEET METAL DESIGN USING NX CAD
CHALLENGE - 5 , ODD SHAPED ENCLOSURE
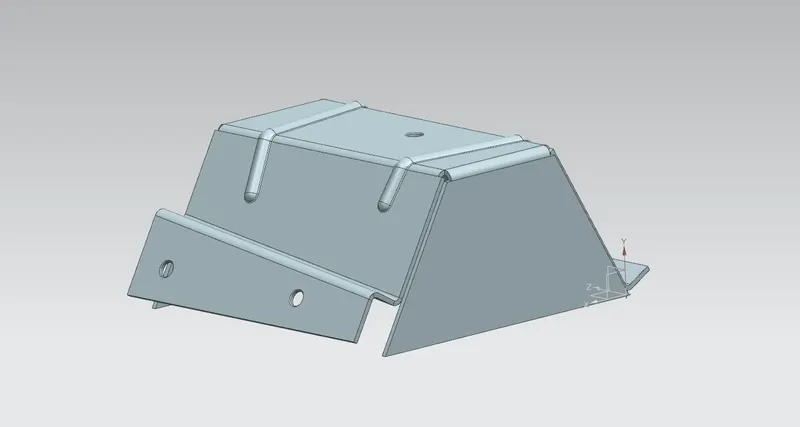
OBJECTIVE - TO DESIGN A SHEET METAL ODD SHAPED ENCLOSURE IN INDUSTRIAL MANNER.
INTRODUCTION -
SHEET METAL IS THE BASIS OF ALL ENGINEERING TODAY.WE CAN SEE IT EVERYWHERE - FROM CARS & MACHINERY TO HOUSE FACADES & FURNITURE.
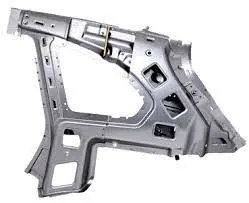
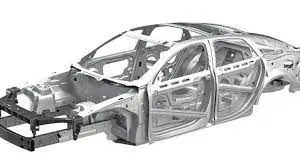
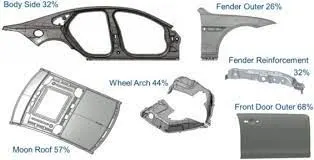
SHEET METAL IS ANY METAL THAT HAS A THICKNESS IN BETWEEN 0.5 - 6mm.
THE THICKNESS OF SHEET METAL STARTS FROM 0.5mm AND GOES UPTO 6mm,ANYTHING ABOVE THAT IS A METAL PLATE.THE THIN SHEET METAL IS EASY TO FORM,WHILE STILL PROVIDING GREAT STRENGTH,AT A RELATIVELY CHEAP PRICE,IT MAKES A GREAT FIT FOR MOST ENGINEERING PURPOSES.
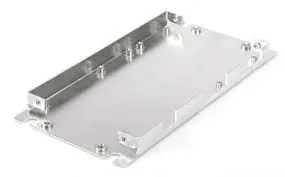
SHEET METAL PARTS ARE WIDELY USED IN MACHINERY , ENCLOSURE , BRACKETS & AUTOMOBILES DUE TO ITS VARIOUS ADVANTAGES .THE PARTS ARE NORMALLY MANUFACTURED WITH BREAK PRESS. IN THIS PROJECT I USED SIEMENS NX CAD TOOL FOR DESIGNING THE SHEET METAL BRACKET. NX CAD IS USED AS DESIGN TOOL IN MORE THAN 85% OF THE SHEET METAL INDUSTRIES.
 .
DIFFERENT WAYS OF PRODUCING SHEET METAL -
THERE ARE TWO WAYS OF PRODUCING SHEET METAL - HOT ROLLING & COLD ROLLING.IN CASE OF CONSTRUCTION STEELS,COLD ROLLING ONLY GOES UPTO 3mm,FROM THERE ON,THE SHEET PLATES ARE HOT ROLLED FOR COST EFFICIENCY PURPOSES.
ALTHOUGH THE HOT ROLLING PROCESS AGAIN STARTS FROM 3mm FOR STAINLESS STEELS,COLD ROLLING COVERS ALL THE SHEETS,i.e. UPTO 6mm.
FOR THE ENGINEERING PURPOSES IT IS IMPORTANT TO DIFFERENTIATE THE TWO.FOR PRECISION APPLICATIONS,COLD ROLLED STEELS ARE PREFERRED AS WE HAVE MORE CONTROL OVER THE FINAL DIMENSIONS.THIS IS BECAUSE IN HOT ROLLED STEELS,AFTER COOLING,THE STEEL SHRINKS SLIGHTLY & THE SHAPE MIGHT CHANGE A LITTLE.
DIFFERENT FORMING PROCESS USED FOR SHEET METAL -
A. SHEET METAL BENDING
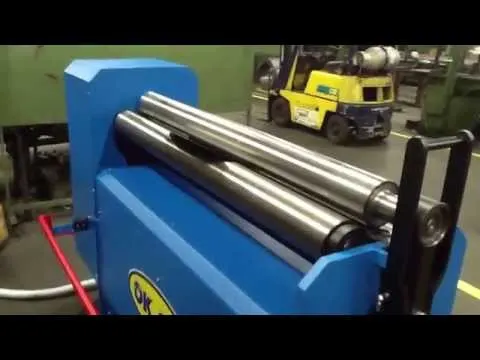
BENDING IS A FORMING PROCESS IN WHICH SHEET METAL IS BENT INTO DESIRED SHAPE BY APPLTYING BENDING STRESS.THE SHEET METAL IS BENT SO PLASTIC DEFORMATION IS REACHED.THAT PREVENTS THE METAL FROM REGAINING ITS FORMER SHAPE.
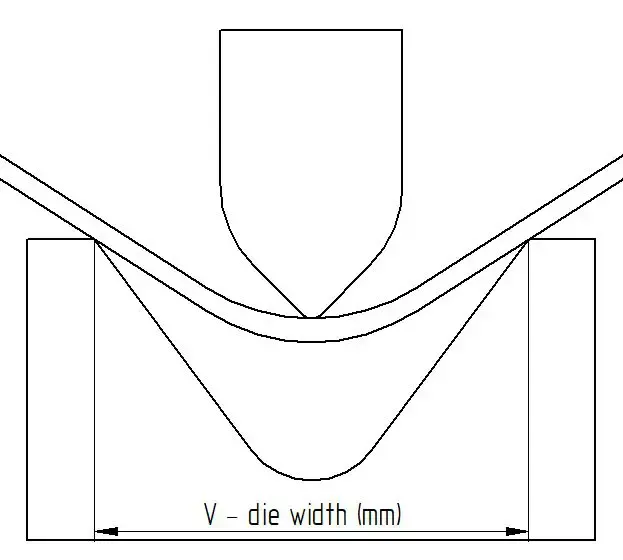
PARTS SUCH AS FLANGES & CORRUGATIONS ARE CREATED BY BENDING.THE MOST COMMON FORM OF BENDING IS V-BENDING.THERE A V- SHAPED DIE AND A PUNCH PRESS TOGETHER TO GIVE THE SHEET THE DESIRED FORM.
EGDE BENDING IS ANOTHER COMMON BENDING METHOD TO BEND FLANGES USING A WIPING DIE & A PUNCH.
B. SHEET METAL CURLING
CURLING IS THE PROCESS OF FORMING A CIRCULAR RING AT THE EDGE OF THE METAL SHEET TO MAKE IT SAFER FOR HANDLING.
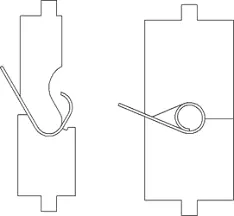 .
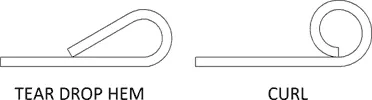
THERE IS A DIFFERENT BETWEEN A CURLED EDGE & A TEAR SHAPED HEM.IN CURLING,THE INITIAL EDGE IS ROLLED INTO THE FORMED CIRCLE WHEREAS,IN THE TEAR SHAPED HEM,THE INITIAL HEM IS STILL EXPOSED.
C. SHEET METAL DECAMBERING
DECAMBERING IS THE PROCESS OF REMOVING CAMBER FROM A SHEET OF METAL.IN A SHEET OF METAL,ESPECIALLY IN STRIP-SHAPED PARTS,A HORIZONTAL BEND IS PRODUCED WHEN IT IS FLATTENED INTO SHEETS.
IN DECAMBERING ,WE REMOVE THIS HORIZONTAL BEND BY FLATTENING THE EDGES TO REMOVE THE CAMBER.THE FORCE IS APPLIED ON A DEFORMED EDGE,& NOT THE FACE,TO PUSH IT INTO A STRAIGHT FORM.IT IS USUALLY CARRIED OUT ON LIMITED SECTION LENGHTS.
D. DEEP DRAWING
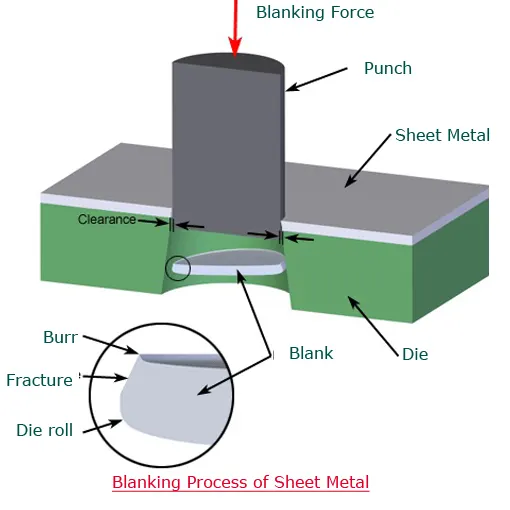
DEEP DRAWING IS A SHEET METAL FORMING PROCESS IN WHICH A SHEET'S SHAPE IS CHANGED TO THE DESIRED SHAPE IN MULTIPLE STAGES USING A SERIES OF DIES.ONLY IF THE DEPTH OF THE SHAPE FORMED EXCEEDS THE ORIGINAL DIAMETER OF THE SHEET,IT IS CONSIDERED DEEP DRAWING.
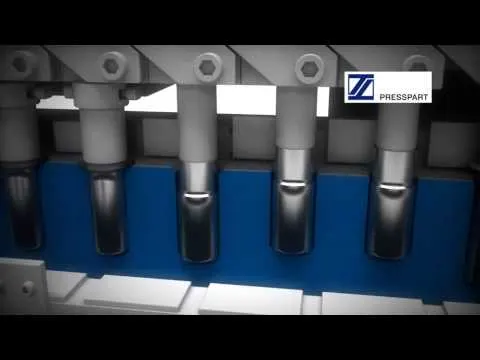
PUNCHES & DIES ARE USED TO CREATE CHANGES AT EVERY STAGE.USING THIS PROCESS,A SHEET IS CONVERTED INTO MANY DIFFERENT SHAPES LIKE A FUEL TANK,SINK & AUTOMOBILE PARTS.DEEP DRAWING IS MOSTLY USED FOR LARGE BATCH PRODUCTION.
E. HYDROFORMING
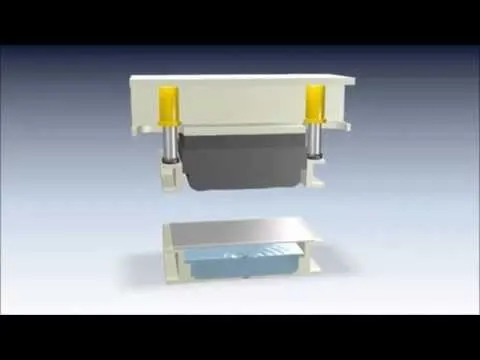
IN THIS PROCESS ,THE METAL IS PLACED ON A DIE,BUT INSTEAD OF A PUNCH,HIGH PRESSURE FLUID IS USED TO SHAPE THE SHEET.
WITH THIS PROCESS,MORE COMPLEX PARTS CAN BE CREATED IN A SHORTER TIMR FRAME,IT IS ALSO COMPARITIVELY CHEAPER & REQUIRES LESS WORK.HYDROFORMING IS ALSO COMPATIBLE WITH ALMOST ALL MATERIALS SUCH AS STAINLESS STEEL,ALUMINIUM,CARBON STEEL,BRASS.
SINCE MATCHING DIES ARE GENERALLY NOT NEEDED,HYDROFORMING CAN BE USED TO FORM UNCONVENTIONAL SHAPES.
# DESIGN METHODOLOGY -
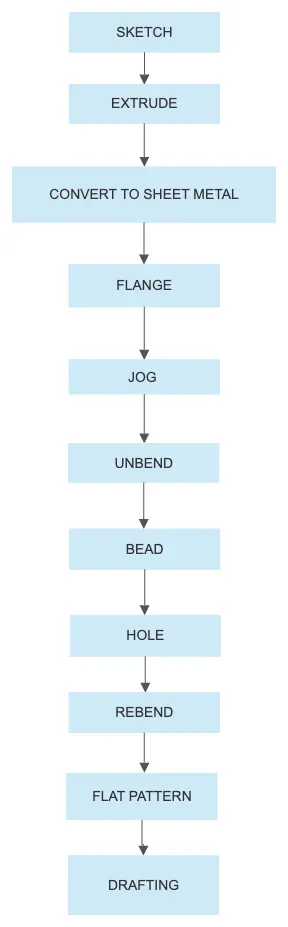
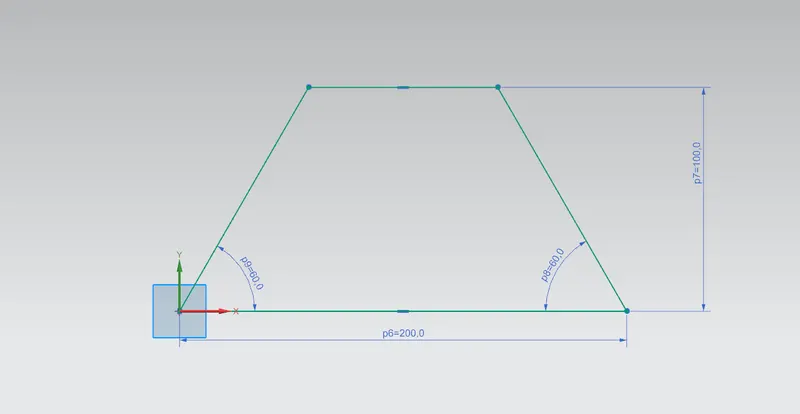
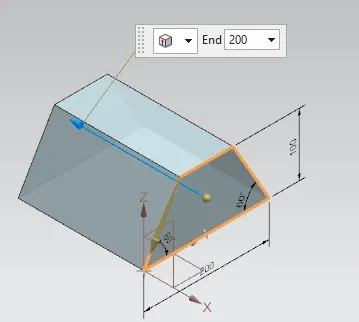
2. EXTRUDE - THIS COMMAND IS USED FOR CONVERTING 2D SKETCH INTO 3D MODEL. WHILE EXTRUSION MATERIAL IS ADDED TO THE SKETCH.
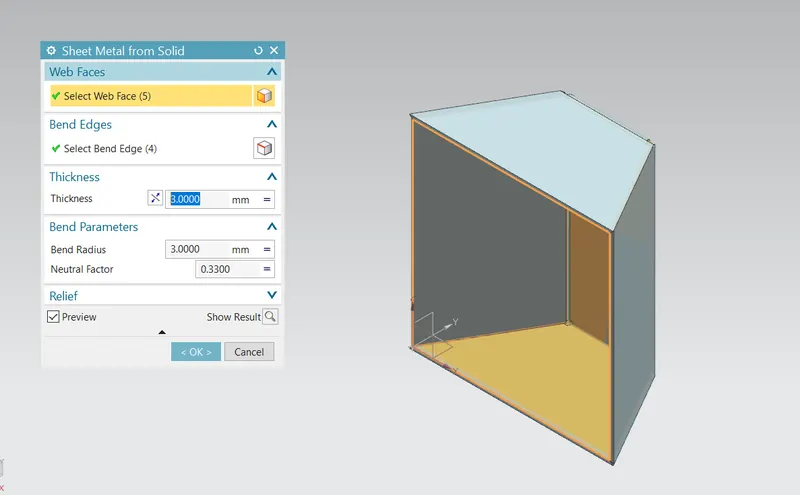
3. CONVERT TO SHEET METAL - THIS FEATURE IS USED TO CREATE A SHEET METAL MODEL FROM GENERIC SOLID BODY BY RIPPING EGDES , CLEANING UP GEOMETRY & CONVERTING IT TO A SHEET METAL BODY.
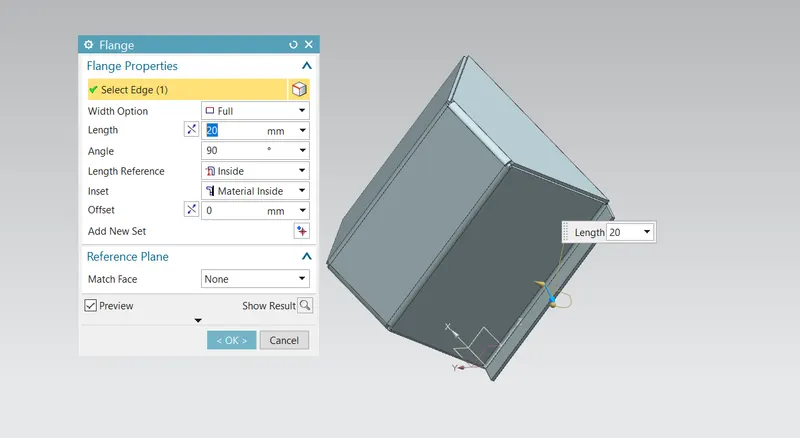
4. FLANGE - FLANGE IS USED TO ADD EXTRA MATERIAL TO THE EXISTING EDGE AT ANY ANGLE & OF ANY SIZE .
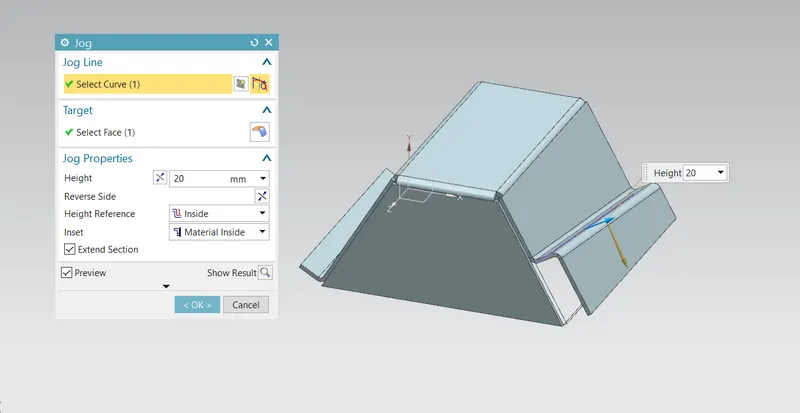
5. JOG - JOG FEATURE IS USED TO MODIFIES THE MODEL BY LIFTING MATERIAL ON ONE SIDE OF THE LINE, BY ADDING A FLANGE BETWEEN TWO SIDES.
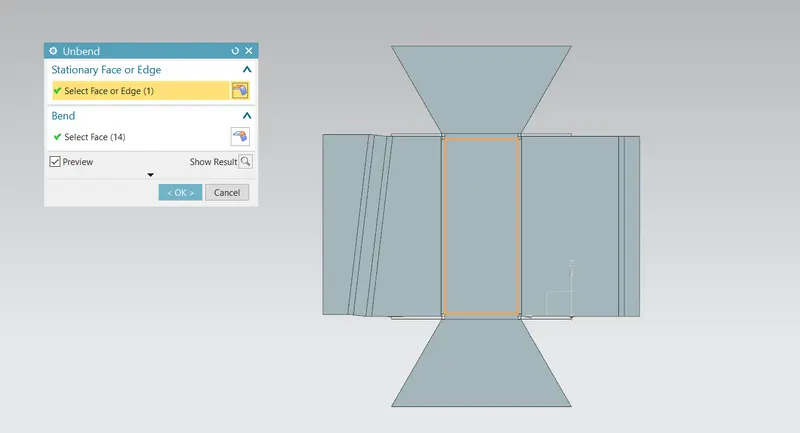
6. UNBEND -
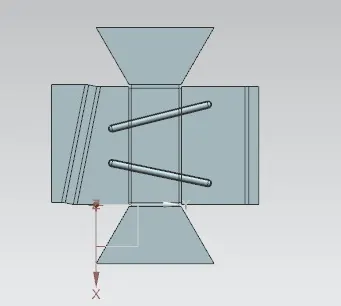
7. BEAD - BEAD IS SIMILAR FEATURE LIKE DIMPLE,THE ONLY DIFFERENCE IS THAT ,BY USING DIMPLE WE LIFT AN AREA WHILE IN BEAD WE LIFT THE CONTOUR OF THE SKETCH.IT ALSO ADD STRENGTH TO THE COMPONENT.
8. HOLE - HOLE FEATURE IS USED TO GENERATE HOLE WITH. DEFINITE PARAMETER ON SHEET METAL IN SIEMENS NX. WE CAN CREATE DIFFERENT TYPES OF HOLES USING THIS FEATURE.
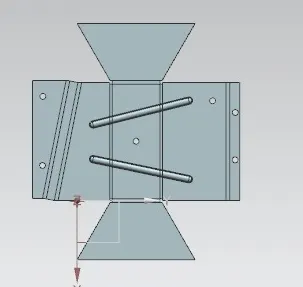
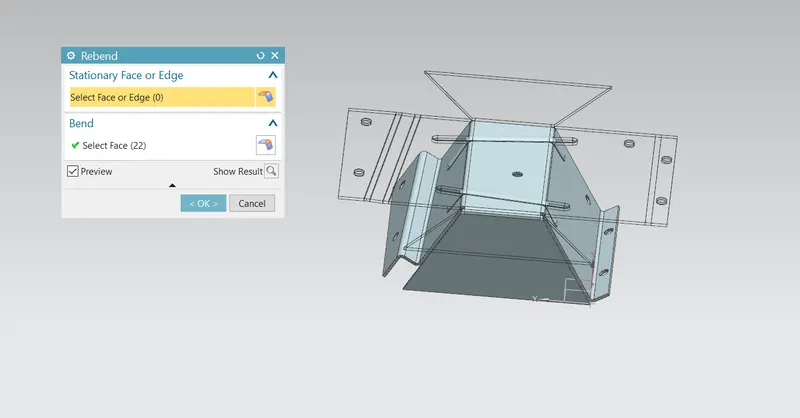
9. REBEND - THIS FEATURE IS USED TO RESTORE THE UNBEND FEATURE TO ITS PREVIOUS BENT STATE ALONG WITH ANY FEATURES ADDED AFTER THE UNBEND FEATURE.
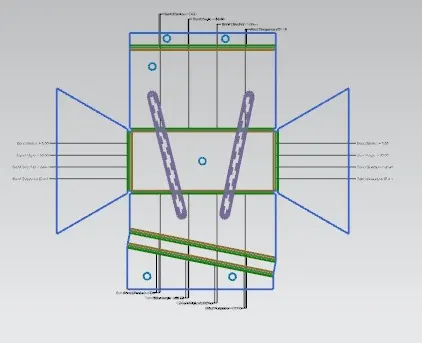
10. FLAT PATTERN -NFLAT PATTERN FEATURE ALLOWS US TO CONVERT 3D SHEET METAL COMPONENT INTO 2D FORM IN SIEMENS NX.BY USING THIS FLAT PATTERN FEATURE WE CAN EASILY AVOID ANY ERROR LIKE INTERFERENCE OR COLLISION.
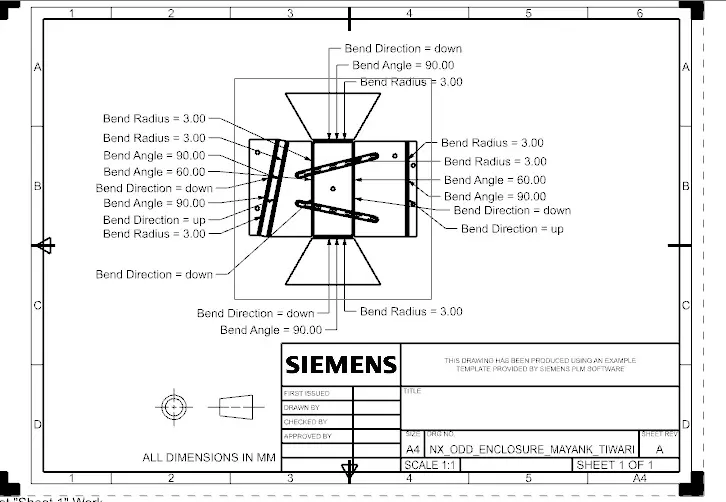
# DRAFTING - AFTER DESIGNING 3D MODEL FOR FURTHER PROCESS OF MANUFACTURING WE HAVE TO CONVERT THE ENTIRE SHEET METAL COMPONENT INTO 2D FORM FOR EASY INTERPRETATION.
# DIFFERENT VIEWS OF MODEL -
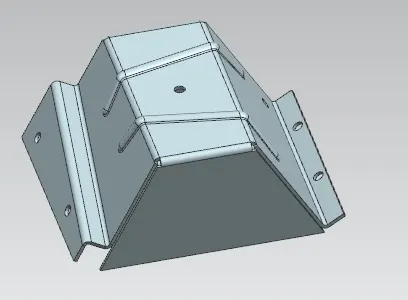 .
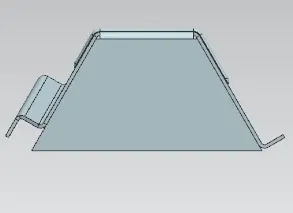
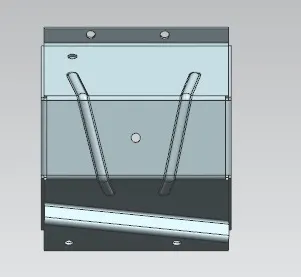
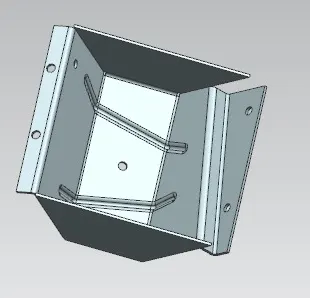
# CONCLUSION - SUCCESFULLY DESINGED A ODD SHAPED ENCLOSURE IN INDUSTRIAL MANNER BY USING SIEMENS NX.
# FILE IS ATTACTHED BELOW.