Week 11 - Final project
THE PROCEDURE FOLLOWED TO ACHIEVED THE DESIRED RESULT ARE AS FOLLOWS:
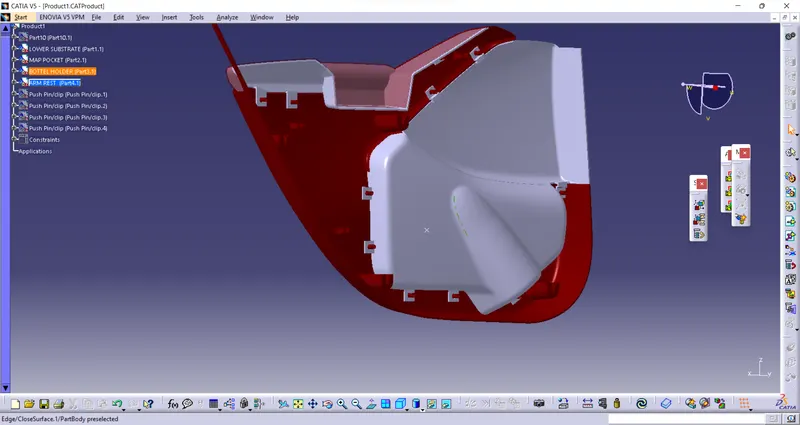
1. THE GIVEN DATA WERE RESIDING INTO A SINGLE GEMETRICAL SET , SO FIRST OF ALL SEGREGATION OF MASTER SECTION AND SURFACES WERE DONE FIRST.
2. FOUR NEW BLANK CATPART WERE CREATED , AND EACH SURFACES WERE COPIED TO THEIR RESPECTIVE CATPART. LIKE ARM REST, BOTTLE HOLDER , MAP POCKET, AND LOWER SUBSTRATE.
3. THEN ONE BY ONE EACH CATPART WERE WORKED UPON TO GET SOLID FEATURE FOLLOWING ALL DESIGN RULES AND PRIOR AND POST DRAFT ANALYSIS.
4. POST COMPLETION OF SOLID OF EACH PARTS , FLANGES ,HEAT STACK, LOCATOR AND DOGHOUSE WERE MADE FOLLOWING BOTH DESIGN RULES AND MASTER SECTION.
ITS WORTH MENTION HERE THAT AT MANY PLACES THE MASTER SECTION DETAILS HAS BEEN VIOLATED WITH PROPER APPROVAL OF THE SAME FROM THE MENTORS.
NOTE:
THE TOOLING AXIS OF EACH PART HAS BEEN TAKEN INDEPENDENT OF THE MATING HEAT STACK TOOLING DIRECTION THEREFORE THERE ARE SOME UNCOCENTRICITY BETWEEN THE SURFACES OF FLANGES HOLES AND THE HEAT STACK OUTERSURFACE. THIS HAPPENDED BECOUSE THE PULLING DIRECTION(PAD AND DRAFT) OF HOLES AND HEAT STACK DIFFERS BECOUSE THEY BOTH LIE ON DIFFRENT PARTS .
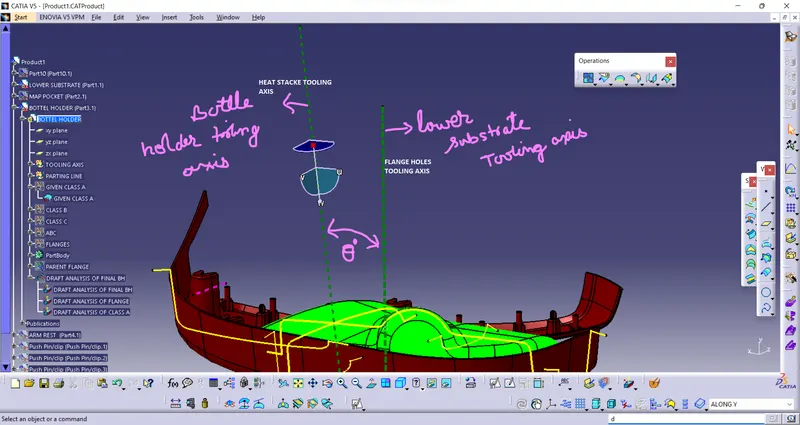
THOSE VIOLATIONS ARE:
1. AT SOME PLACES FLANGE HEIGHT WERE COMING TO BE MORE THAN 12MM FROM BASE OF HEAT STAKE , WHICH WERE CAUSING PROBLEM FOR MAKING THE RIB OF HEAT STAKE , IF SAME HEIGHT WOUD HAVE BEEN MAINTAINED THE FOLLOWING PROBLEMS WERE COMING.
A. THE THICKNES CRITERIA AT THE TOP OF RIB >=0.75 MM WAS VIOLATING DUE TO PRESENCE OF DRAFT AND LARGER HEIGHT.(ALSO HEAT STACK ABOVE DOGHOUSE CANT BE USED DUE TO SHOWN REASONS)
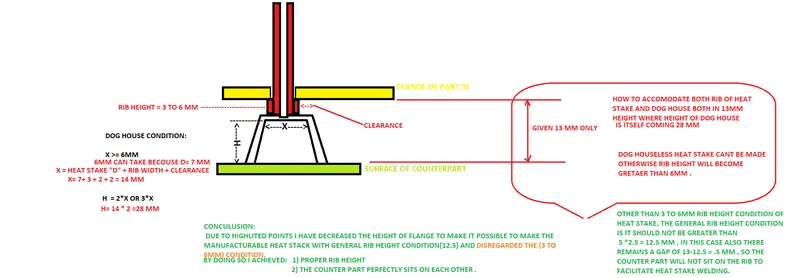
B. THE COUNTERPART FLANGE FAILS TO PERFECTLY SIT ON THE RIB OF THE HEAT STACK DUE TO VARIATION IN HEIGHT OF FLANGE IN MASTER SECTION.(SEE FIG. 01) IT CAN BE CLEARLY SEEN THAT FLANGE HEIGHT IS 18.5MM .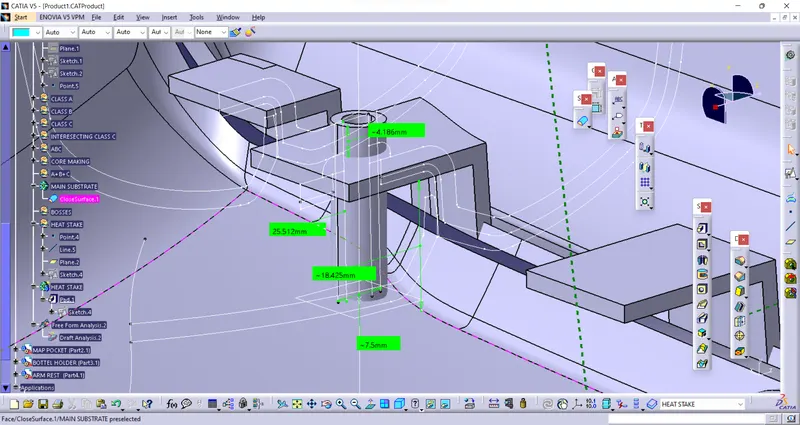
FIG.01
LETS DEEP DIVE INTO EACH PART NOW ONE BY ONE:
ARM REST:
ON SEEING THE MASTER SECTION IT IS VERY MUCH EVIDENT THAT THERE ARE THREE LINES RUNNING , FIRST LINE BELONG TO LEATHER SURFACE , THE 2ND LINE BELONGS TO PLASTIC CLASS A SURFACE AND THE THIRD LINE BELONGS TO CLASS B SURFACE .
THEREFORE THE THE GIVEN CLASS A HAS BEEN OFFSETTED TWO TIMES FIRST TO GET THE PLASTIC CLASS A SURFACE AND SECOND IS TO GET CLASS B SURFACE.
DRAFT ANALYSIS:
DRAFT ANALYSIS OF GIVEN CLASS A(SEE FIG 02):
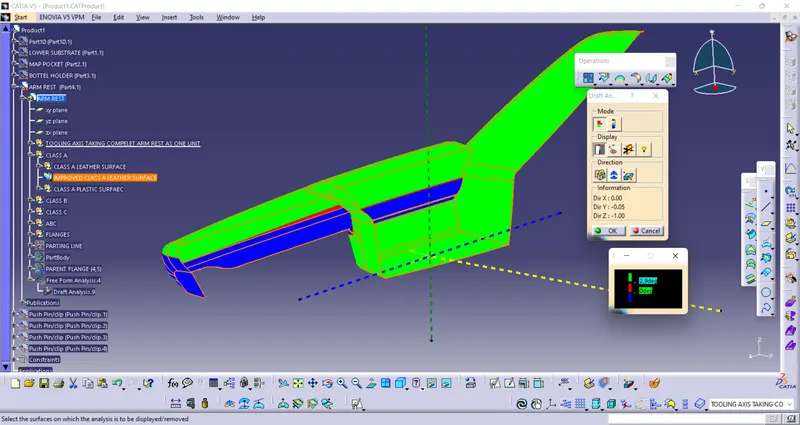
FIG.02
AS CAN SEEN THAT THE MAIN TOOLING AXIS IS NOT CLEARING THE PART COMPLETELTY SO , THERE WILL BE REQUIREMNET OF SIDE CORE FOR MOULDING OF THIS PART, OR ELSE WE CAN OPT FOR MAKING THIS PARTS AS TWO SUBCOMPONENT AS THE PRODUCED PART WILL BE UNDER COVER OF LEATHER THE MATING NTERFACE LINE WOULD NOT BE VISIBLE.
BUT HERE I HAVE PROCEEDED CONSIDERING IT AS SINGLE PART.
THREE DIFFRENT TOOLING AXIS HAS BEEN TAKEN HERE .
1. THE FIRST TOOLING AXIS (GREEN) IS THE MAIN TOOLING AXIS , THE CORE COMING FROMM THIS DIRECTION WILL NOT CLEAR THE BIN DEPRESSED AREAS SO CORE WILL BE LIMITED TO THE PORTION TILL WHICH ITS CLEARING THE TOP PORTION (SEE FIG 3)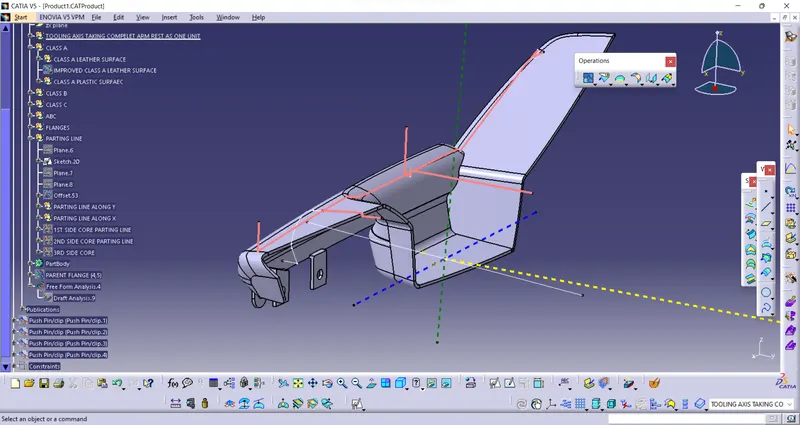
FIG.03
THE MAIN CORE WILL BE LIMITED UPTO THE PARTING LINE THAT HAS BEEN DEPICTED IN FIG .03. IT WILL BE FROM +VE Z DURECTION TOWARDS -VE Z .
2. THE SECOND TOOLING AXIS OR 1ST SIDE CORED TOOLING AXIS (YELLO):
THIS TOOLING AXIS HAS BEEN GIEV TOO CLEAR THE BIN DEPRESSED AREA USING SIDE CORE1 AND THE HANGING CURVED PORTION AT THE BACK OF BIN BY 3RD SIDE CORE.
THE BOUDARY LIMIT OF AND DRAFT ANALYSIS OF 1ST SIDE CORE CAN BE SENN IN FIG .04 AND FIG .05 REPECTIVELY.
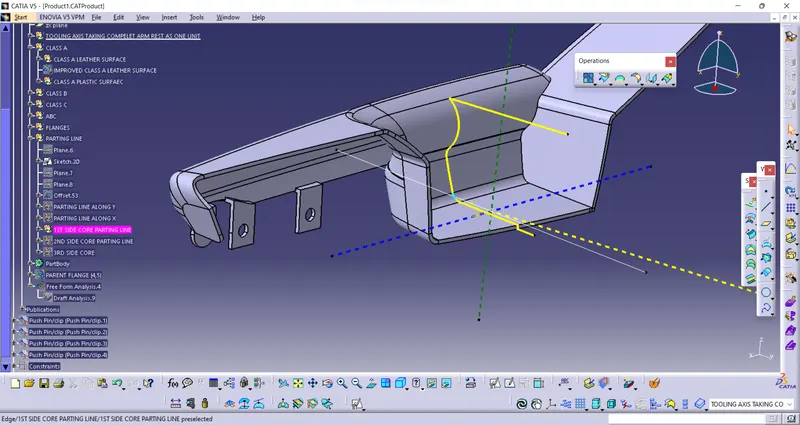
FIG 04
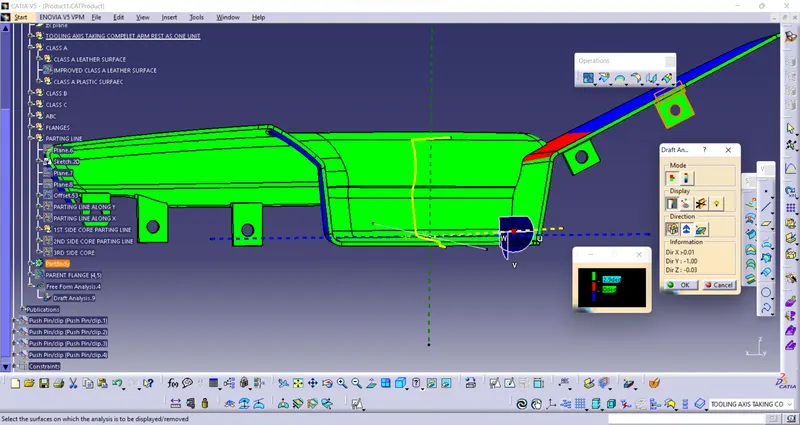
THE YELLOW LINES IN THE FIG 04 SHOWS THE PARTING LINE OF 1ST SIDE CORE. THE FIG 05 SHOWS THAT THE DEPRESSION OF THE BIN , THE FLANGES AND THEIR HOLES AND BLACK PORTION WILL BE CLEARED IN THIS TOOLING DIRECTION. THE ABOVE AREAS WHICH APPERS AS RED AND BLUE WILL BE CLEARED BY THEMAIN CORE COMING FROM TOP.
IN LEFT SIDE WE CAN SEE SOME BLUE PORTION WE ARE NOW GOING TO GIVE TOOLING AXIS AND 2ND CORE FOR THAT.
3. THE THIRD TOOLING AXIS (2ND SIDE CORE TOOLING AXIS - BLUE) WILL BE CLEARING THE LEFT BLUE PORTION AND SAM E CAN BE DEPICTED IN FIG 06 AND FIG .07
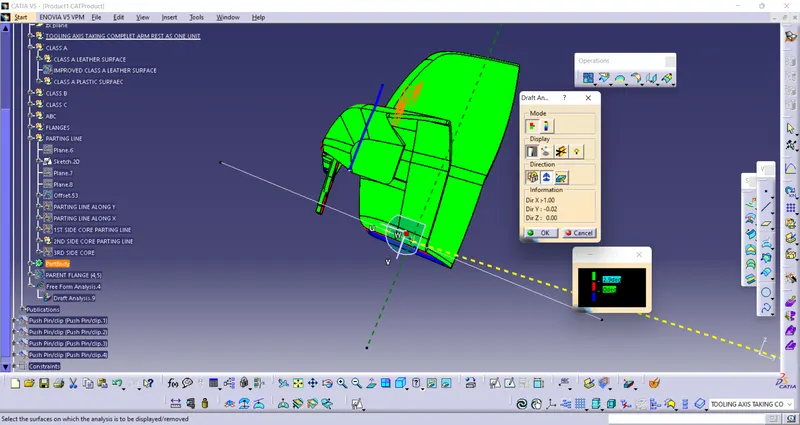
FIG .06
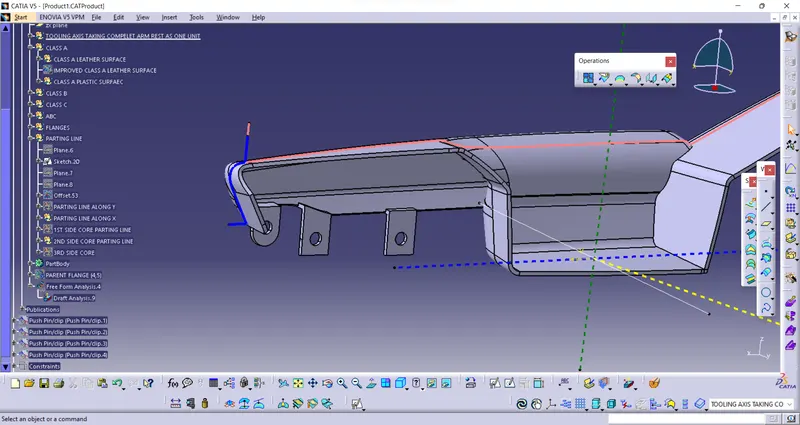
FIG 07.
FIG .06 SHOWS THE DRAFT ANALYSIS FROM 2ND SIDE CORE AXIS. ITS CLEARING THE PART VERY WELL.
FIG .07 SHOWS THE PARTING LINE OF 2ND SIDE CORE. THE PARTING LINE OF MAIN CORE(PINK) AND 2ND SIDE CORE(BLUE) CAN BE SEEN MATING.
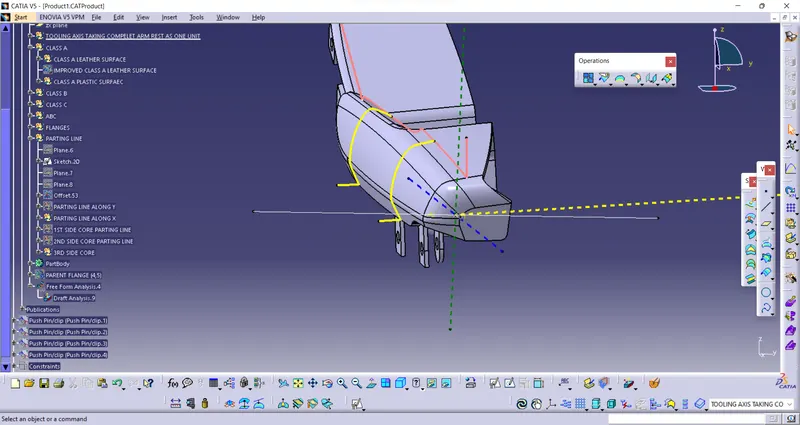
FIG .08
FIG .08 SHOWN THE PARTING LINE OF CORE COMING FROM BACK SIDE OR WE CALL IT 3RD SIDE CORE.
BOTTEL HOLDER:
TOOLING AXIS: TOOLING AXIS OF BOTTLE HOLDER HAS BEEN CREATED BY EXTRACTING THE SURFACE FROMM CLASS AND DRAWING A LINE PERPENDICULAR THAT SURFACE.
BOTTLE HOLDER DRAFT ANALYSI:
CLASS A DRAFT ANALYSIS:
INITIALLY THE TOOLING AXIS WAS TAKEN ALONG Y-AXIS TO MACTH WITH HEAT STACK TOOLING AXIS BUT LATER ON CHANGED SINCE 2ND TOOLING AXIS CONCULED THE UNCLEARED PORTION TOWARDS ONE SIDE CORNER WHERE AS INITIALLY IT WAS DISTRIBUTED ALL SIDES.
ALTHOUGH NON OF THEM IS CORRECT ITS BETER TO CHANGE THE CLASS A SURFACE BY SOME AMOUNT TO ACHIEVE BETTER RESULT
BUT I HAVE GONE WITH THE 2ND TOOLING DIRECTION OPTION IN THIS CASE.
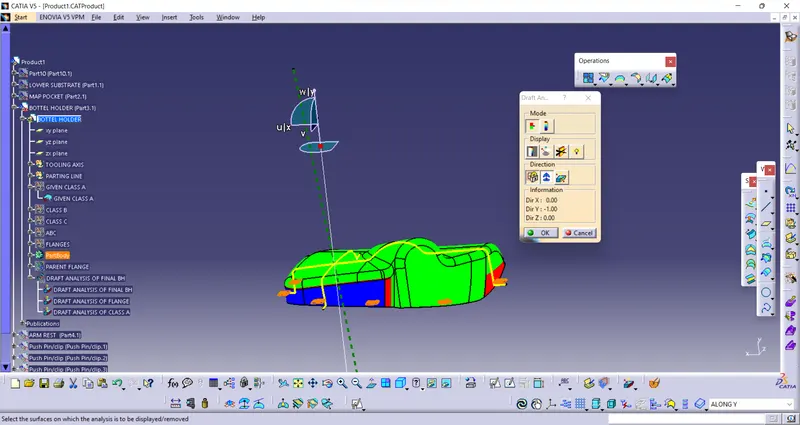
FIG .09 : DRAFT ANALYSIS USING Y AXIS.
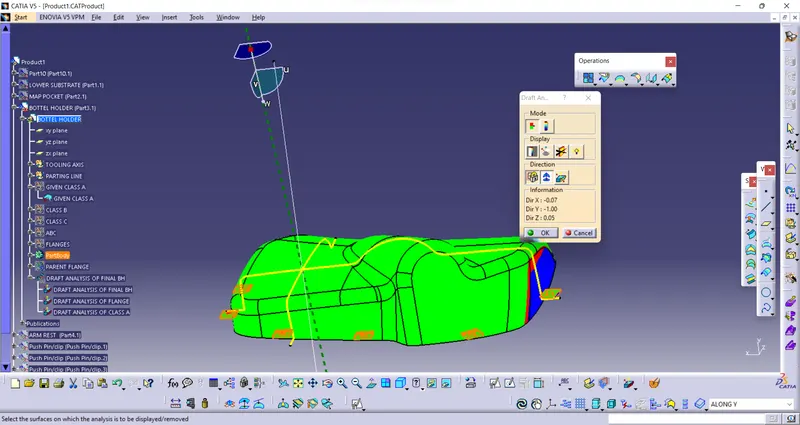
FIG 10.DRAFT ANALYSIS USING 2ND TOOLING AXIS
PARTING LINE OF BOTTLE HOLDER:
NOTE:
THE PARTING SURFACE IN THIS CASE WILL BE LYING ON THE CLASS A SURFACE ITSELF SINCE THE EXTREMITY OF THE SURFACE IS ENDING IN THE DIRECTION PARALLEL TO TOOLING AXIS .
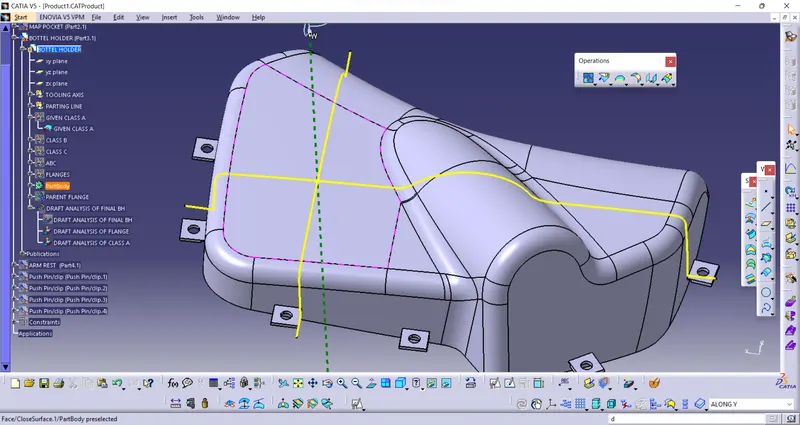
FIG .011 : SHOWS THE PARTING LINE OF THE BOTTLE HOLDER FROM CAVITY SIDE.
MAP POCKET:
DRAFT ANALYSIS OF CLASS A:
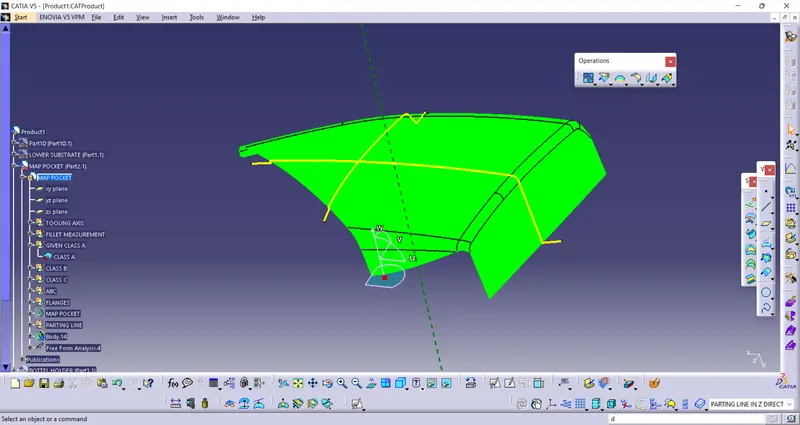
FIG.012 : THE MAP POCKET CLEARED THE DRAFT ANALYSIS VERY WELL FROM ALL SIDE.
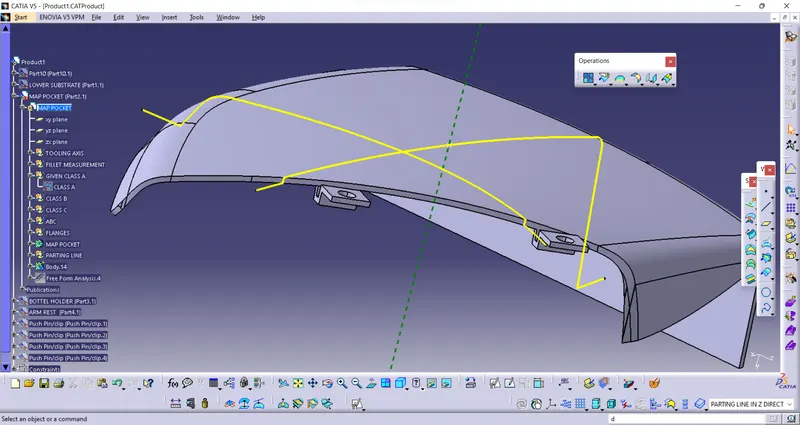
FIG .013 : SHOWS THE PARTING LINE OF THE MAP POCKET FROM CAVITY SIDE. HERE WE CAN SEE THAT AT SOME OF THE POTION THE PARTING LINE ARE ENDING AT CLASS A( WHICH CANT BE AVOIDED IN THIS CASE) AND SOME OF THEM ARE END AT CLASS B SURFACE.
MAIN SUBSTRATE:
DRAFT ANALYSIS OF CLASS A SURFACE:
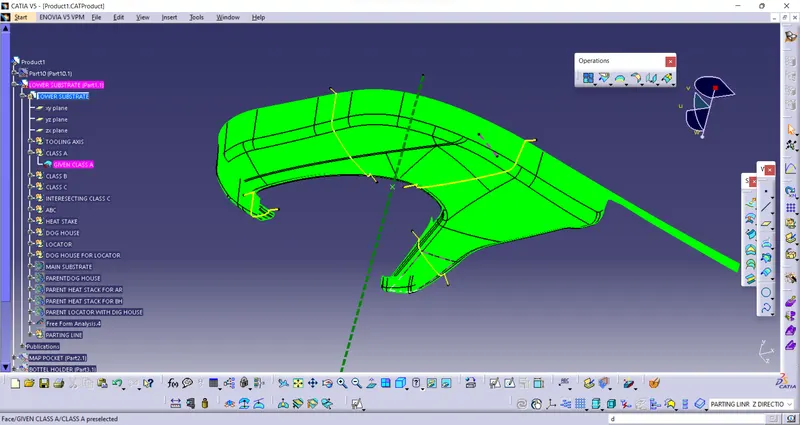
FIG 014: DRAFT ANALYSIS OF CLASS A FOUND TO BE OK.
DRAFT ANALYSIS OF DOG HOUSE SIDE CORIN GAXIS:
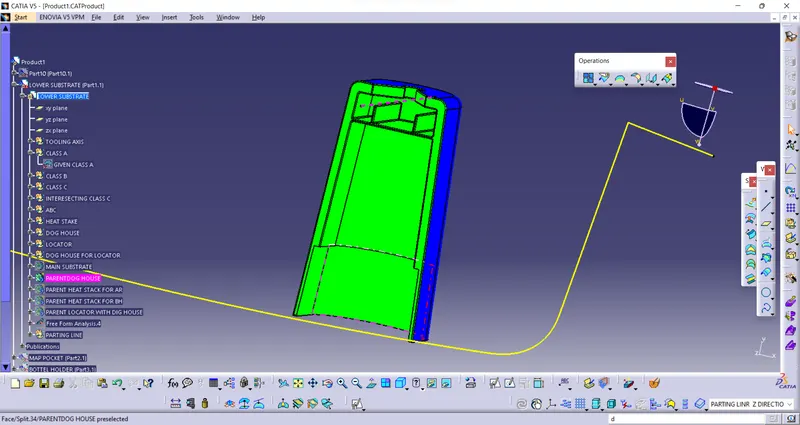
FIG.015 SHOWS DOG HOUSE CLEAR DRAFT ANALYSIS AT 0.49 DEG.
DOG HOUSE :
H:X =2:1 HAS BEEN FOLLOWED
X= 24 MM
H=48 MM
CORING HEIGHT = 3- 6 MM
THICKNESS AT CORE = 1MM
HEAT STACK DRAFT ANALYSIS(0.49 DEG):
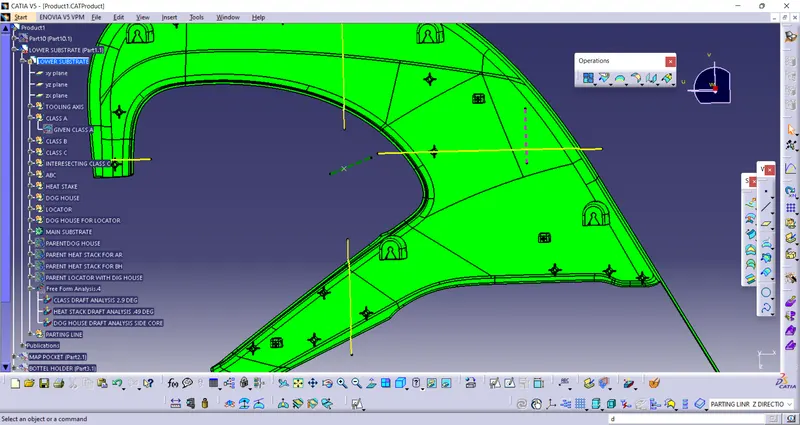
FIG .016 SHOWS THE HEAT STACK CLEAR DRAFT ANALYSIS AT 0.49 DEG
PARTING LINE OF MAINS SBSTRATE FRO CAVITY SIDE :
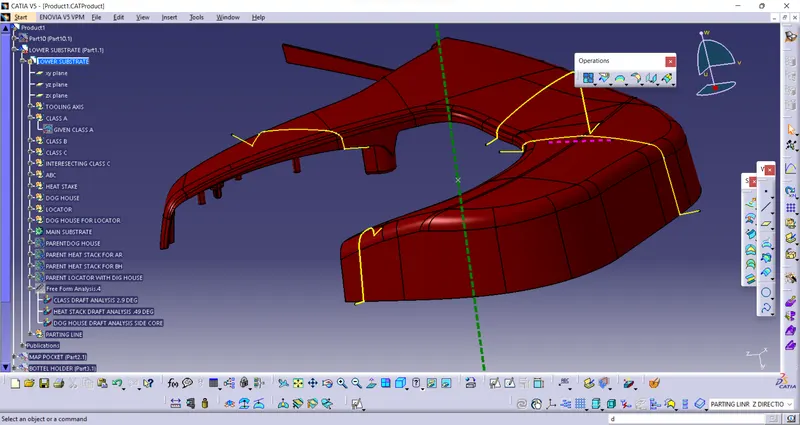
FIG .017 SHOWS THE PARTING LINES OF MAIN SUBSTARTE . THE PARTING LINES IN THIS CASE ALSO END AT CLASS A SINCE CLASS IS ENDING PARALLEL TO TOOLING AXIS.
FINAL PRODUCT:
FRONT SIDE :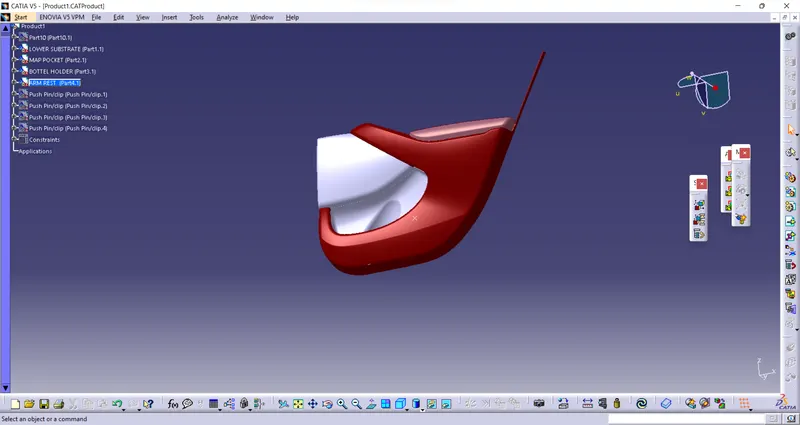
BACK SIDE: