Week 1:- Introduction to BiW and Fixtures Challenge
REPORT:
BIW DESIGN:
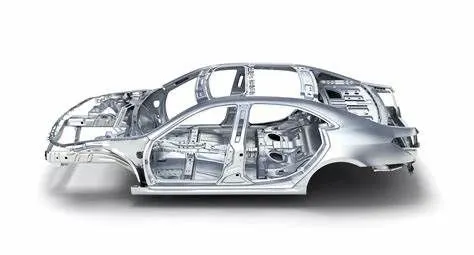
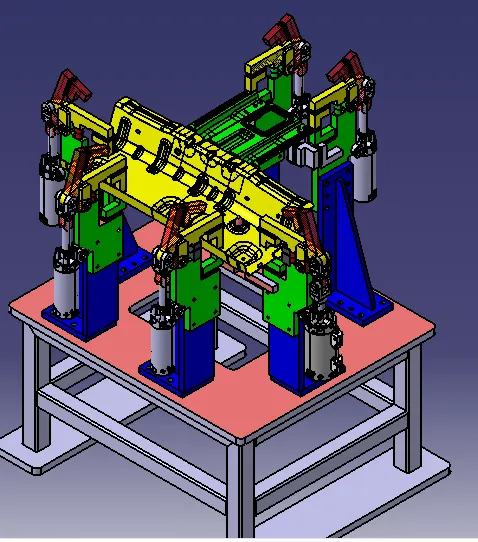
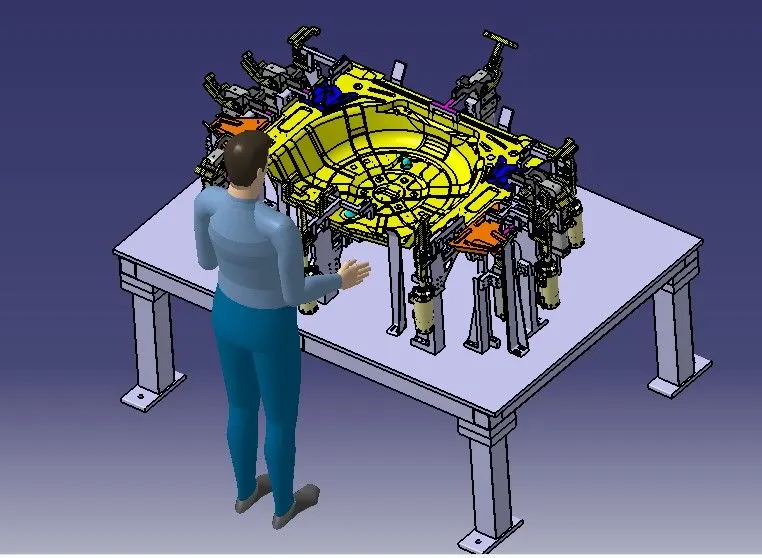
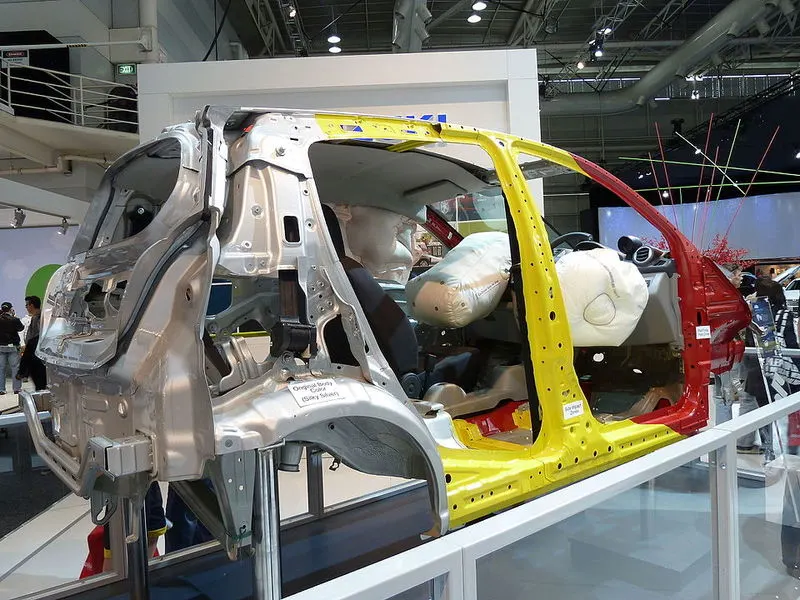
BODY IN WHITE (BIW) IS THE STAGE IN AUTOMOBILE MANUFACTURING IN WHIVH A CAR BODY,S FRAME HAS BEEN JOINED TOGETHER,THAT IS BEFORE PAINTING AND BEFORE THE MOTOR,CHASSIS SUB-ASSEMBLIES,OR TRIM (GALSS,DOOR LOCKS/HANDLES,SEATS,UPHOLSTERY,ELECTRONICS,ETC.)HAVE BEEN INTEGRATED INTO THE STRUCTURE.THE BIW FIXTURE IS ADEVICE THAT HOLDS THE WORKPIECE ON WHICH VARIOUS OPERATION LIKE WELDING,TRIMMIMG,ETC ARE DONE.THIS HOLDING OR FIXING IS USUALLY DONE 3-2-1 PRINCIPLE
DESTACO PRODUCTS PLAY A SIGNIFICANT ROLE IN THE AUTOMOTIVE BODY-IN-WHITE(BIW)MANUFACTURING PROCESS.AT THE AUTOMOTIVE MANUFACTURING STAGES,THE PLAIN,NON-NON PAINTES,STEEL FRAME COMPONENTS ARE WELLED AND ASSEMBLED TOGETHER TO FORM THE VEHICLE'S BASIC STRUCTURE
IN ORDER TO LIGHT WEIGHTING OF BIW THE TRADITIONAL MATERIAL MILD STEEL IS REPLACED WITH ALUMINIUJM ALLOY,HIGH STEEL,MAGNENISUM AND COMPOSITE MATERIAL.HIGH STRENGTH STEEL HAVE HIGH POTENTIAL TO WEIGHT REDUCTIOM WITH HIGHER STRENGTH AND DUCTILITY
PARTS OF BIW FIXTURE:
1)UNDERBODY STRUCTURE
2)FRONT END STRUCTURE
3)BODYSIDE STRUCTURE
4)CLOSURE
5)ROOF
1)UNDERBODY COATING:
- DASH PANNEL - PROVIDES PARTITION BETWEEN ENGINE AND THE DRIVER CABIN
- FRT FLOOR - PROVIDES BASE FOR SEATS
- RAISER - CONNECTS FRONT FLOOR TO REAR FLOORBY PROVIDING LEVEL DIFFERENCE
- REAR FLOOR - FLOOR ON THE REAR OF THE CAR AND PROVIDESPARTITION FROM GROUND AND BASE FOR REAR SEAT
- REAR WHEEL HOUSE
2)FRONT END STRUCTURE:
- PLENUM PANNEL - CHAMBER LOCATED BETWEEN THE THROTTLE BODYAND RUNNERS OF THE INTAKE MANIFOLD
- FRT WHEEL HOUSE(FENDER) -IS AN ENCASEMENT AROUNDTHE FRT WHEEL
- WING PANNEL - OUTER MOST SIDE PANEL IN THE FRONT
- COWL - PORTION OF THE BODY BOUNDEDBY THE FRONT FENDERS,THE BASE OF THE WINDSHEILD,AND THE REAR EDGE OF THE HOOD
- UPPEER TIE BAR - UPPER PANNEL IS FRONT CONNECTINGTHE TWO SIDESOF FR5ONT STRUCTURE
- LOWER TIE BAR - LOWER PANEL IN FRONT CONNECTING THE TWO SIDESOF FRONT STRUCTURE
3)BODY SIDE STRUCTURE:
- A PILLAR - FRONT MOST SUPPORT TO THE ROOF
- B-PILLAR - SECOND SUPPORT TO THE ROOF
- C/D PILLAR - C IS REAR MOST SUPPORT TO ROOFIN CASEOF TWO REAR SEATINGSYSTEM,IT WILL BE THIRD ONE
- - D IS THE FORTH SUPPORT USUALLY REARAND FRONT PORTION
- RING PANNEL - A STRUCTURE PANNEL CONNECTING THE REARAND FRONT PORTION
- QUARTEWR PANEL - REAR MOST PANEL OF ABODY SIDE STRUCTURE
- DRIP RAILLS/GUTTERS - AN EXPOSED CHANNEL APPLIEDTO THE ROOF OVER THE SIDE WINDOWS TO DIRECT WATERAWAY FROM THE WINDOWS
4)CLOSURES:
- ALL DOORS
- HOODS/BONNET - A HINGED PANELPROVIDING ACCESS TO THE ENGINE COMPARTMENTS
5)ROOF STRUCTURE:
- ROOF
- HEADERS - STRUCTURAL MENMBERS ABOVETHE WINSHEILDAT JUCTUREWITH THE FORWARD EDGE OF THE ROOF PANNEL
- BOWS
BIW NOMENCULTURE:
NOMENCLUTURE IS BASICALLY CHOOSING NAMES FOR THING.BIW HAVE NO.OF PARTS IN IT.ALL THE PARTS HAVE DIFFERENT NAMES.AS AUTOMOTIVE INDUSTRY IS SPREAD WORLDWIDE.EVERY NATION HAS ITS OWN LAUNGUAGE.SO THE SAME PARTS HAVE DIFFERENT NAME IN ITS REGION
FOR EXAMPLE,ONE COMPONENT OF BIW IS CALLED SUSPENSION TOWER IN UK&SAME COMPONENT CALLED SHOCK TOWER IN U.S BELOW FIG SHOW BIW NOMENCULTURE
3)FIXTURE DESIGN:
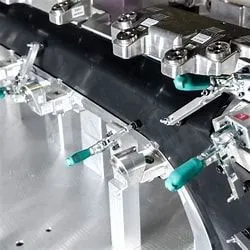
FIXTURE ALLOWS AN OPERATOR TO CHECK AN INTERIOR OR EXTERIOR PART'S MEASUREMENTS OR DETAILS TO SEE IF IT HAS BEEN PRODUCED WITHIN THE TOLERENCE OF THE DESIGN.FIXTUE ARE HOLDING DEVICES FOR MANUFACTURING PARTS AND ARE OFTEN USED IN THE AUTOMOTIVE INDUSTRY.FIXTURE HOLD A PART IN THE ORIENTATION THAT IT IS GOING TO FIT ONCE IT IS ON THE CAR ITSELF
FIXTURES ARE WORHOLDING DEVICES DESIGNED TO HOLD,LOCATE AND SUPPORT WORKPIECE DURING MANUFACTURING OPERATIONS.FIXTURES PROVIDES A MEAN TO REFERENCE AND ALIGN THE CUTTING TOOL TO THE WORKPIECE BUT THEY DO NOT GUIDE THE TOOL.AUTOMATE THE ENTIRE TOOL DEVELOPEMENT PROCESS INCLUDING PART DESIGN,TOOL DESIGN,TOOL ASSEMBLY,LAYOUT AND DETAILED TOOLING DESIGN AND VALIDATION USING ADVANCED NX FUNCTIONALITY
BIW FIXTURE
i) PRODUCTION FIXTURES:
THIS FIXTURES ARE USED FOR M,ASS PRODUCTION PURPOSE. IT REQUIRES HIGH CONSISTANCY THROUGH ITS OPERATION TO MAINTAIN THE GEOMENTRY OF THE PARTS SO THE MATERIAL USED ARE WELL TESTED FOR THE HARDNESS & ASTHETICS.THE QUALITY FOR MAINTAINING THE DIMENSIONS & TOLERENCE ARE ALSO CHECKED.THE PRODUTION FIXTURES NEED TO EASY FOR MAINTANCE PURPOSE.THE FIXTURE NEEDS SOME MAINRTAINCE AFTER COMPLETING NO.OF OPERATIONS.THE TIME REQUIRES FOR ASSEMBLY& DIASSEMBLY SHOULD BE AS LOW AS POSSIBLE WHICH SAVES LOTS OF TIME.
ii)PRE PPRODUCTION OPERTAION FIXTURE:
THESE FIXTURES ARE BASICALLY NEWLY DESIGNED FIXTURE FOR THE NEW PRODUCTS OR PARTS.THESE MAY BE COMPLEX,MANUAL AND HEAVY BASED ON THE APPLICATION.THESE CAN BE REFFERED AS THE PROTYPE FIXTURES.ONCE THE PREPRODUCTION OPERATION FIXTURE FUNCTIONS PROPERLY,THEN MODIFICATION ARE MADE TO IMPROVE AND TO MAKE IT SIMPLE AND RELIABLE.THESE FIXTURE ARE USED IN SPECIAL CASES OR DURING INTIAL OR TRAIL STAGES OF PROCESSING/PRODUCTION
iii)CHECKING FIXTURE:
THESE FIXTURES ARE USED FOR CHECKING AND INSPECTION PURPOSE.NO PROCESSING IS DONE IN THESE FIXTURES.THESE FIXTURES CONSISTS OF GAUGES FOR CHECKING THE DIMENSIONS AND TOLERENCE AND ITS ACCURANCIES.IN SOME CHECKING FIXTURES,FIXTURES ARE FIXED AND CMM DEVICES CHECK THE GEOMENTRICAL ACCURANCIES.
4)BASIC PRINCIPLE OF FIXTURE DESIGN:
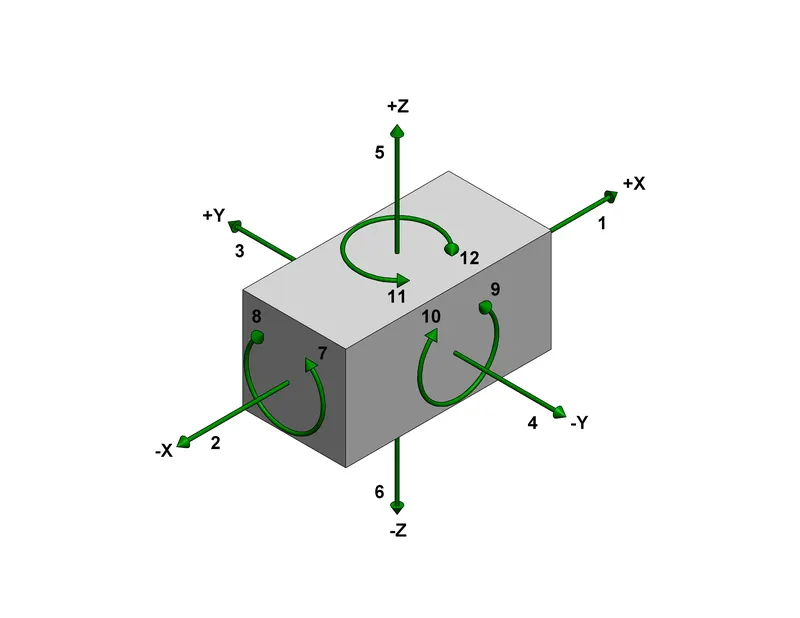
IN BIW FIXTURE DESIGN THE PANELS ARE ALWAYS FIXED WITH THE HELP OF 3-2-1 .BECAUSE IT ALWAYS MINIMIZES THE USAGE OF UNWANTED COMPONENTS TO HOLD THE PANELS WITH THE HELP OF 3-2-1 PRINCIPLE .WE CAN ARREST THE SIX DEGREES OF FREEEDOM WHICH MEANS SIX DEGEES OF ROTATIONAL AND SIX DEGREES OF TRANSLATIONAL AXES
6 TRANSLATIONAL DEGREES OF FREEDOM : +X,-X
AND 6 ROTATIONAL DEGREE OF FREEDOM:
- CLOCKWISE AROUND X AXIS(CROT-X)
- ANTICLOCKWISE AROUND X AXIS(ACROT -X)
- CLOCKWISE AROUNDY AXIS(CROT-Y)
- ANTICLOCKWISE AROUND Y AXIS(ACROT-Y)
- CLOCKWISE AROUND Z AXIS(CROT-Z)
- ANTICLOCKWISE AROUND Z AXIS(ACROT-Z)
TO MAKE SURE THE PROPER FIXING OF THE PART WE NEED TO RESTRICT ALL 12 DEGREES OF FREEDOM OF THE WORKPIECE.THE MAJOR PORTION OF TIME OF BIW FIXTURE DESIGNER IS SPENT TO DECIDING HOW TO FIX THESE ALL THE DOF
5)ELABORATE TYPES OF BIW STATIONS:
BIW STATION IN THE PART OF BIW ASSEMBLY LINE.THE BIW ASSEMBLY LINE IS DIVIDED INTO ZONES&THESE ZONES ARE AGAIN DIVIDED INTO STATIONS
THE BIW SWTATIONS ARE FUTHER DIVIDED INTO FOLLLOWING
1)TOOL STATION
2)GRIPPER STATION
3)STSND STATION
4)MISCELLANEOUS STATION
TOOL STATION:
i)GEO TOOLS:
- A GEO TOOL IS A FIXTURE IN WHICH THE EOMENTRY OF THE PANELS WHICH ARE WELDED TOGETHER IS DEFINED ACCURATELY
- THE PIN TOLERENCE FOR A GEO PIN BE OF CLOSER TOLERENCE i.e 0.15 IN GENERAL
- FOR EXAMPLE:CONSIDERPANEL HOLE SIZE 20MM,THEN THE PIN DIA SHOULD BE 19.85MM
- IT IS A VERYPRECISE FIXTURE
- PIN SHOULD BE IN UNDERSIZE COMPARED TO THE HOLE
ii)RESPOT TOOL:
- IT IS FIXTURE IN WHICH THE REMAINING WELD SPOTS WHICH ARE NOT ACHIEVED GEO TOOL ARE WELDED FOR THE PRE WELDED PANEL FROM THE GEO TOOL
- THE WELD SPOT WHICH HAS BEEN DONE IN THIS TOOL IS OLY FOR RIGID OR STIFNESS PURPOSE.WHERE THE GEOMENTRY OF THWE PANNELS ARE ALREADY CONTROLLED IN GEO TOOL
- FOR EXAMPLE:CONSIDER PANEL HOLE SIZE 20MM ,THEN THE PIN SHOULD BE 19.72MM
- THE PIN TOLERTENCE FOR A RESPOT PIN WILL BE OF TOLRENCE WITH-0.28 IN GENERAL
iii)HEMMING TOOL:
- A MARRIAGE TOOL IS A FIXTURE IN WHICH THE INNER PANNEL ASSEMBLY&OUTER PANNEL ASSEMBLY ARE JOINED
- HEMMING IN CASE OF CLOSURE PANELS
iv)FRAMER TOOL:
- THE STATION AFTER MARRIAGE TOOL IS THE FRAMER TOOL
- IN THIS TOOL ROOF WILL BE ATTACHED FROM THE OUTPUT OF THE MARRIAGE TOOL
- AFTER ROOF IS ATTACHED WITH NTHE HELP OF FRAMER TOOL.A CAR WILL NOW FORM A FRAME SO THE NAME ARISE IS FRAMER TOOL
2)GRIPPERS:
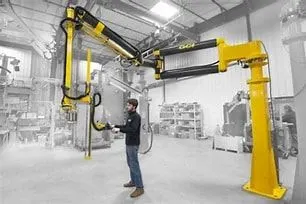
A GRIPPER IS A DEVICE OR A FIXTURE WHICH HOLDS THE CAR PANEL,AND IS FIXED TO MANIPULATE END OF A ROBOT OR AN END EFFOCTOR ALSO KNOW AS EOAT-END OF ARM TOOLING.
1.MATERIAL HANDLING GRIPPER
2.PROCESS GRIPPER
3.COMBO GRIPPER
4.DUAL GRIPPER
i)MATERIAL HANDLING GRIPPER:
- MATERIAL HANDLING GRIPPER ARE DESIGNED FOR HANDLING THE CAR PANEL FROM ONE TOOL (STATION) TO OTHER TOOL(STATION)
ii)PROCESS GRIPPER:
- AS NAME SUGGEST,THIS GRIPPER ARE USED TO CARRYOUT SOME PROCESS ARE LIKE GLUING,WELDING,RIVERTING ETC.IN ADDITION WITH MATERIAL HANDLING.
- IN PROCESS GRIPPER,EITHER MATERAIL HANDLING WILL BEDONE OR SOME SPEFIC PROCESS WILL BE DONE
- IT CAN NIOT DO MULTITASKING(BOTH PROCESS LIKE GLUING AND MATERIAOL HANDLING AT ONE/SAME TIME CANT BE DONE IN PROCESS GRIPPER)
iii)COMBO GRIPPER:
- COMBO GRIPPER ARE DESIGNED FOR HANDLING THE CAR PANEL FROM ONE (STATION) TO OTHER TOOL(STATION).ALSO WITH THE COMBINATION OF WELD GUN AT ANOTHER SIDE OF THE GRIPPER FOR WELDING
- COMBO GRIPPER CAN DO MULTI TASKING(BOTH PROCESS LIKE GLUING AND MATERIAL HANDLING HELD AT SAME TIME IN COMBO GRIPPER)
- COMBO GRIPPER = GRIPPER+WELD GUN
iv)DUAL GRIPPER:
- DUAL GRIPPER ARE DESIGNED FOR HANDLING THE CAR PANEL FROM ONR TOOL(STATION) TO OTHER TOOL (STATION)WITH TWO SIDED GRIPPER
- AS SHOWN IN THE FIGURE BELOW THE GRIPPER WILL BE ON BOTH SIDE
- DUAL GRIPPER=GRIPPER+GRIPPER
iv)STANDS:
STSNDS ARE USED TO HOLD THE COMPONRNTS LIKE GLUE GUN,SEALERS GUN,WELD GUN ETC.WHERE STANDS ARE FIXED TO THE FLOOR/GROUND PEREMENTLY.
1.PEDESTAL STANDS
2.GLUING STANDS/SEALER STANDS
3.DOCKING STANDS
4.DATE STAMP STAND
i)PEDESTAL STANDS:
- WELD GUN IS MOUNTED TO A FIXED STAND WHICH IS GROUNTED TO THE FLOOR PERMANENTLY,WHERE THE PROCESS GRIPPERS CARRIES THE CAR PANEL TO WELD THE SPOT WITH THIS FIXED WELD GUN
ii)GLUING&SEALING STAND:
- GLUING GUN OPR SEALINHG GUN IS FIXED TO A WELDED PR STANDARD STAND WHICH IS GROUNTED TO THE FLOOR PEREMENTELY
iii)DOCKING STAND:
- WHEN ROBOTS ARE SEWLECTED FOR MULTITASKING PURPOSE LIKE MATERIAL HANDLING&WELDING WHICH CANNOT CARRY BOTH DUE TO SOME LIMITATIONS(PAY LOAD CAPACITY OF THE ROBOT OR SPACE CONSTRAINTS)THE ROBOT WILL DROP&PICK THE GRIPPER OR GUN AFTER COMPLERTING THE RESPECTIVE OPERATION WITH THJE HELP OF DOCKING STRAND
iv)DATE STAND STAMP:
- THE PANEL WILL GET THE DATE EMBOSSED ON TO IT,WITH THE DATE STAMPING DEVICE WHICH IS MOUNTED ON THIS DATE STAMP STAND
5)MISCELLANEOUS:
1.CURING
2.BUFFER STAND
3.TAKEOUT TROLLEY
4.CONVEYORS
i)CURING:
- AFTER GLUING IT NEEDS SOMEW TIME TO COOL DOWN OR TO GET DRY
- SO WE HLD/HANG THE ASSEMBLIES ON CURING,THEN IT WILL MOVE THE PANEL TO OTHER STATIONS
- DURING THE MOVING TIME THE GLUED SIDES WILL BE GET COOLED
ii)BUFFER STAND/STORAGE:
- BUFFER STORAGE ARE VERY SIMILAR.IT IS USED MAINLY FOR STORAGE PURPOSE
- IT HAS PROVIDED SECTIONS,WHERE N-NUMBERS OF ASSEMBLIES KEPT AFTER THE OPERTAIONS COMPLETED(APROXMATELY BETWEEN 10-15)AS PER DESIGNED
- AND THESE ASSEMBLIES CAN BE MOVED TOGETHER FOR INVENTORY PURPOSE
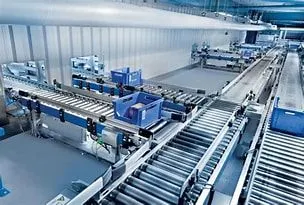
iii)CONVEYORS:
- CONVEYORS ARE THE ROTATING PATH WHICH TRANSPORTS THE PARTS TO THE NEXT STATION WHICH KEPT OVER IT
- CONVEYORS CAN BE BELT OR CHAIN TYPE
- THIS PROCESS WILL BE KEPT ON ROTATION OR MOVING FROM NE END TO OTHER END AS SHOW IN THE FIGURE BELOW
iv)TAKE OUT TROLLEY:
- TAKE OUT TROLLEY IS USED TO TAKE THE CAR PANEL OUT OF THE ROBOTIC WORKING CELL BETWEEN THE CYCLE FOR INSPECTION PURPOSE
- IT IS USED TO TAKE OUT SOME PANELS FOR INSPECTION PURPOSE TO RECTIFY THE PROCESS IS GOING OR NOT BETWEEN THE CYCLE
6)BASIC TERMINOLGIRS USED IN THE BIW FIXTURE:
i)NC/MYLAYRS/FINGERS:
MYLARS IS THE COMPONENTS WHICH HOLDS THE PANEL WHITE OPERATION.THESE ARE PLACED FROM TOP SIDE &FROM BOTTOM SIDE ALSO.THE TOP SIDE MYLARS CALLED AS CLAMPING MYLARS&THE BOTTOM SIDE MYLARS CALLED AS RESTING MYLARS
ii)PRINCIPLE LOCATING POINT(PLP):
THESE ARE THE POINTS WHICH ARE USED FOR THE ACCURATE LOCATION OF THE PART TO MAINTAIN THE GEOMENTRY OF THE ASSEMBLY.THRE ARE LOTS OF HOLE ONJ THE PANEL WHICH ARE NOT ACCURATE DUE TO STAMPING OPERATION.THE PLP ARE DEFINED IN THE DRAWING.
iii)RISERS:
RISERS ARE OF DIFFERENT TYPE LIKE L-TYPER RISES,SQUARE TUBE RISES ETC..RISER IS THE MANUFACTURING PART WHICH GIVES HEIGHT TO THE ASSEMBLIEWS
iv)BLADE:
BLADES ARE PLATED MOUNTED ON THE RISER.OTHER PARTS LIKE CYLINDER,ARMS ETC ARE MOUNTED ON THE BLADE
v)ROUGH LOACTORS:
THE OPERTORS CAN PLACE THE PART IN WRONG ORIENTATION MISTAKENLY.THE ROUGH LOACATOR WILL WORK AS A GUIDE WHILE PLACING THE PART IN TRHE FIXTURE & THE PART WILL BE LOADED IN DESIRED ORIENTATION.IT IS A PART OF FOOL PROOFING.
vi)HARDWARES:
HARDWARES ARE LIKE THE HEX HEAD BOLTS,ALLE3N BOLTS,HEX NUTS,SPRING WASHERS,SELF LOCKING MUTS ETC..
vii)CMM:
CMM STANDS FOR COORDINATE MEASURING MACHINE.IT IS A DEVICE THAT MEASURES THE GEOMENTRY OF PHYSICAL OBJECTS BY SENSING DISCRETE POINTS ON THE OBJEVT WITH THE PROBE
1)UNIT:
THE FIXTURE IS THE ASSEMBLY OF DIFFERENT OF UNITS TO FORM A FIXTURE.THERE ARE DIFFERENT UNITS LIKE PIN UNIT,BASE UNIT,CLAMPING UNIT ETC
viii)NUMBER PLATES:
NUMBER PLATES IS TYHE THE ALUMINIUM EMBOSSED PLATYE PLACED ON THE EACH UNIT FOR EASILY RECOGNISING THE UNIT
ix)CLAMP ARM:
CLAMP ARM IS THE PART OF CLAMP UNIT WHICH MOVES OVER A AXIS.OVER CLAMP ARM THE MYLARS ARE MOUNTED
x)PIVOT:
IT IS AXIS ABOUT WHICH THE CLAMP ARM WILL ROATATES
xi)CLASS A SURFACE/SKIN SURFACE:
THE OUTER PANELS OF THE CAR LIKE HOOD,DOOR,BACKDOOR,FENDER,ROOF ETC ARE VISIBLE TO THE COUSTOMER.THE OUTER PANELS SHOULD BE ASETICALLY VERY GOOD.NO ANY SCRATCHES OR DENT IS ACCEPTABLE OVER IT.EHILE DESIGINING THE FIXTURE TO THE SKIN SURFACE THE CLAMPING MATERIAL SHOULD BE SOFT,SO THAT IT COULD NOT BE ABLE TO LEFT ANY IMPRESSION OR DENT OVER SKIN